جدول المحتويات
Ⅰ. مقدمة
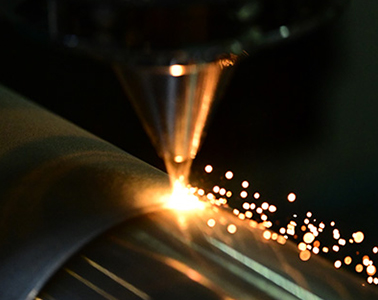
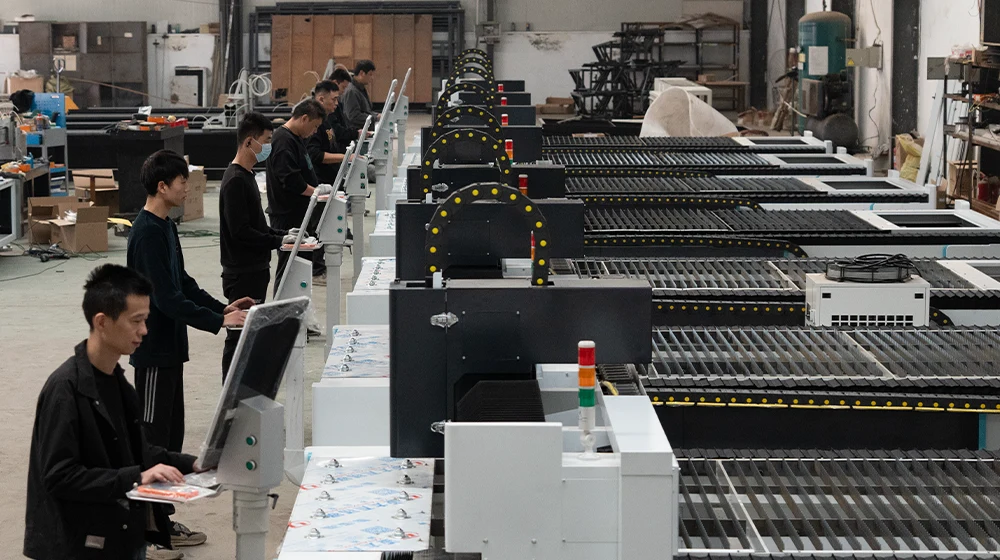
تحتل معالجة الصفائح المعدنية مكانة مركزية في التصنيع الحديث، حيث تخدم صناعات متنوعة بدءًا من صناعة السيارات والفضاء وصولًا إلى الإلكترونيات الاستهلاكية والتصميم المعماري. بلغ حجم سوق الصفائح المعدنية العالمي 356.11 مليار دولار أمريكي في عام 2026، ومن المتوقع أن ينمو إلى 451.26 مليار دولار أمريكي بحلول عام 2030 بمعدل نمو سنوي مركب (CAGR) يبلغ 6.1%. ضمن هذا القطاع الواسع، من المتوقع أن ينمو سوق معدات معالجة الصفائح المعدنية بمقدار 5.23 مليار دولار أمريكي في الفترة من عام 2026 إلى عام 2030، بمعدل نمو سنوي مركب يبلغ 6.7%. ويُعزى هذا النمو إلى التكامل بين الأتمتة المتطورة، وأشعة الليزر الليفية عالية الطاقة، والأنظمة الروبوتية التي تمكّن المصنعين من تحقيق كفاءة أكبر والتعامل مع المواد المتطورة. في WSLLASER، نقوم بتصميم آلات القطع بالليزر عالية الدقة, آلات اللحام بالليزر، وآلات التنظيف بالليزر التي تمكّن الشركات المصنعة من الانتقال من استخدام الأدوات التي تتطلب استثمارات رأسمالية ضخمة إلى التصنيع الرقمي المرن.
Ⅱ. القطع بالليزر الدقيق: التخلص من الاختناقات الميكانيكية

بالنسبة للمتاجر التي لا تزال تعتمد على آلات الثقب الدوارة والمقصات الميكانيكية، فإن الانتقال إلى الأساليب الحديثة لمعالجة الصفائح المعدنية يوفر مزايا تنافسية فورية.
- مرونة لا تتطلب أدوات لإنتاج النماذج الأولية بسرعة
يؤدي الانتقال من القوالب المادية إلى التصنيع الرقمي-إلى-المادي إلى التخلص من التكاليف غير القابلة للاسترداد وفترات الانتظار المرتبطة بأدوات التثقيب. يتم تشغيل برامج القطع مباشرةً من ملفات DXF، مما يتيح إنتاج النماذج الأولية في نفس اليوم و مراحل التصميم دون الحاجة إلى الاستثمار في أدوات التصنيع. وبالنسبة للمصنعين الذين يقدمون خدمات في مجال صناعة العلب المخصصة والمعدات الطبية والألواح المعمارية، فإن هذه المرونة تتيح تقديم عروض الأسعار في غضون ساعات بدلاً من أسابيع.
- جودة الحواف الخالية من النتوءات وجاهزية التجميع
تتيح خصائص فيزيائية غاز النيتروجين المساعد عالي الضغط المستخدم في القطع بالليزر الليفي الحصول على شقوق عمودية خالية من الأكسيد في الفولاذ المقاوم للصدأ من الدرجات 304 و316L. وعلى عكس القطع بمساعدة الأكسجين، الذي ينتج عنه طبقة أكسيد فقيرة بالكروم تتطلب الصقل قبل اللحام، فإن النيتروجين ينتج شقوقًا لامعة، حواف جاهزة للحام. وهذا يلغي الحاجة إلى محطة إزالة الحواف يدويًّا، مما يقلل التكلفة الإجمالية للقطعة ويختصر وقت الإنتاج.
الجدول 1: مقارنة بين طرق القطع في معالجة الصفائح المعدنية
| الطريقة | تكلفة الأدوات | وقت الإعداد | جودة الحواف | أفضل نطاق للحجم | التحضير لمرحلة المعالجة النهائية |
|---|---|---|---|---|---|
| القطع بالليزر الليفي | صفر | محضر الاجتماع | ±0.05 مم، خالية من النتوءات | 1–5,000+ قطعة | لا شيء (تغذية بالنيتروجين N₂) |
| لكمة البرج | $500–$5,000/قالب | 1–2 ساعة | جيد، مع وجود نتوء طفيف | أكثر من 500 قطعة | يلزم إزالة الحواف الخشنة |
| القطع بالبلازما | صفر | 15–30 دقيقة | ±0.2 مم، خبث | 10 قطع أو أكثر (سميكة) | يلزم الطحن |
| القطع بالماء | صفر | 15–30 دقيقة | ±0.1 مم، بدون منطقة تأثير حراري (HAZ) | 1–100 جزء | لا شيء |
Ⅲ. اللحام بالليزر المتقدم: حل معضلة تشوه المعادن الرقيقة
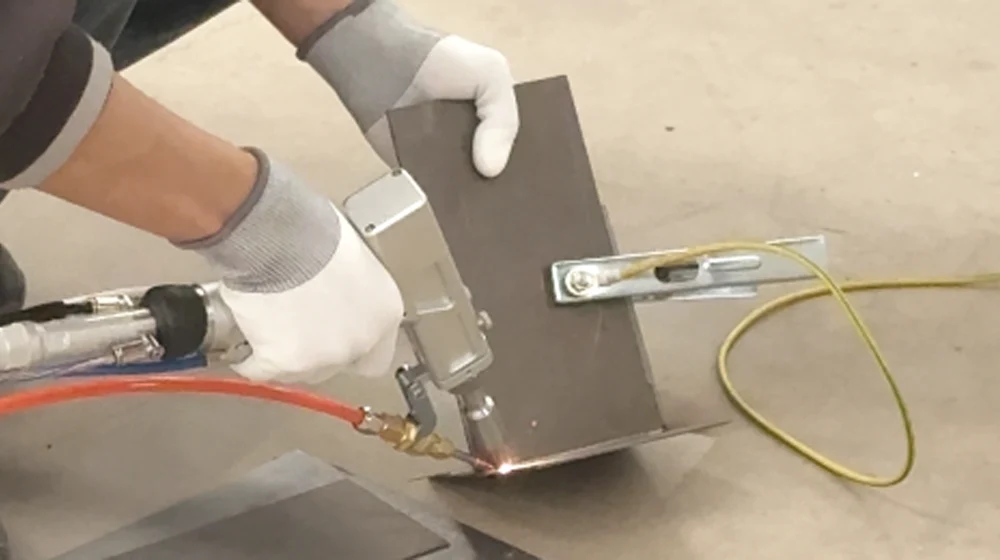
يُعد الالتواء الحراري أكبر مشكلة تواجه المصنّعين الذين يقومون بربط الفولاذ المقاوم للصدأ والألمنيوم ذي السماكة الرقيقة. وتعالج المعالجة بالليزر للفولاذ المقاوم للصدأ هذه المشكلة من خلال فيزياء حرارية مختلفة جذريًّا.
- الاندماج الذاتي وتقليل منطقة التأثر الحراري (HAZ)
يوفر اللحام بالليزر الطاقة في نقطة مركزة للغاية، مما يسمح للوصلة بالوصول إلى درجة حرارة اللحام بسرعة مع الحد من درجة تسخين المعدن المحيط. عند استخدام الفولاذ الكربوني من عيار 18، ينتج عن اللحام بالليزر ما يقارب 50% من إجمالي الحرارة التي يولدها كل من تقنيتي TIG أو MIG في نفس القطعة. وتُظهر الأبحاث أن مدخلات الحرارة في تقنية TIG (173 إلى 435 جول/مم) يؤدي إلى تشوه يتراوح من 0.383 مم إلى 2.511 مم في الفولاذ بسمك 3 مم، في حين أن العمليات الليزرية تحد من البصمة الحرارية — مما يؤدي غالبًا إلى تقليل منطقة التأثير الحراري (HAZ) من 7.65 مم إلى 0.75 مم. بالنسبة للأغلفة المصنوعة من الفولاذ المقاوم للصدأ، يعني هذا أن الأجزاء تظل مسطحة دون الحاجة إلى مكابس التسوية بعد اللحام.
- سد الفجوة في العمالة الماهرة في مجال التصنيع
يؤدي النقص الحاد في عدد عمال اللحام المعتمدين في تقنية TIG إلى تقييد الطاقة الإنتاجية في جميع أنحاء القطاع. وتتميز آلات اللحام بالليزر الليفي المحمولة ببرامج مُصممة مسبقًا تتحكم تلقائيًا في طاقة الليزر وتغذية السلك وسرعة الحركة، مما يتيح للمشغلين تحقيق جودة لحام قابلة للتكرار مع تدريب بسيط. وتتميز الوصلات الناتجة بسلامة هيكلية ومظهر مثالي، ولا تتطلب أي عملية صقل — مما يعالج بشكل مباشر مشكلة نقص العمالة الماهرة مع الحفاظ على معدل الإنتاج.
الجدول 2: مقارنة بين عمليات اللحام للصفائح المعدنية الرقيقة
| العملية | المدخلات الحرارية | عرض HAZ | مخاطر التشويه | السرعة | مهارة المشغل | الصقل بعد اللحام |
|---|---|---|---|---|---|---|
| جهاز ليزر محمول باليد | منخفض | 0.5–1.0 مم | الحد الأدنى | مرتفع جدًّا | منخفض | لا شيء |
| TIG | 173–435 ج/مم | 5–8 ملم | مرتفع (0.4–2.5 مم) | منخفض | مرتفع | مطلوب في كثير من الأحيان |
| MIG | معتدل | 3–5 ملم | معتدل | متوسط | متوسط | تنظيف بقع الرش |
Ⅳ. العمليات الضوئية ذات القيمة المضافة: تنظيف الأسطح ووضع العلامات
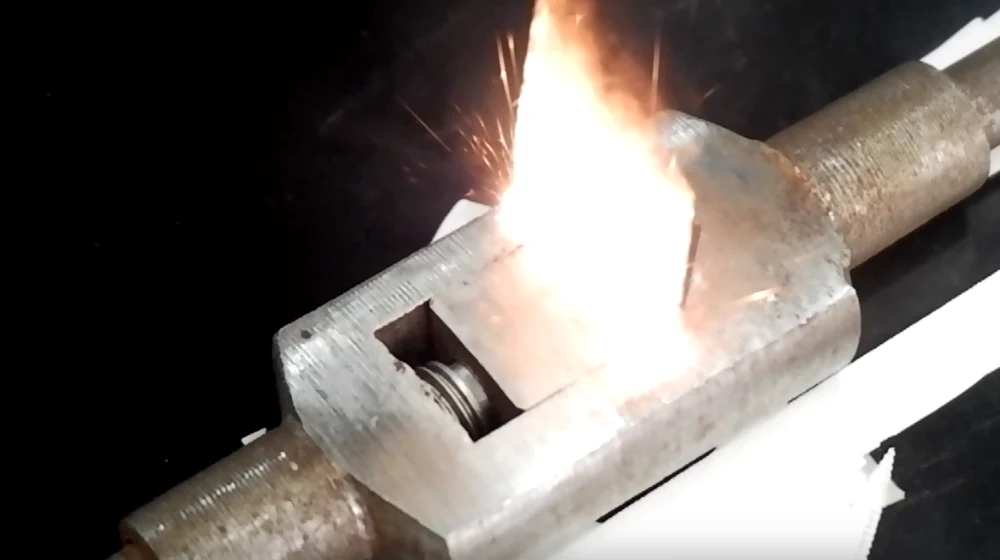
لا تقتصر معالجة الصفائح المعدنية على القطع والربط فحسب، بل تشمل عملية التصنيع بأكملها، مما يلغي الحاجة إلى العمليات الثانوية الكيميائية والكاشطة.
- تنظيف الأسطح بالليزر غير الكاشط
يعتمد التنظيف التقليدي بعد اللحام على معاجين التخليل الكيميائية الخطرة أو السفع الرملي الكاشطة — وكلاهما يضر بسلامة السطح. أما التنظيف بالليزر فيستخدم الإزالة الضوئية الحرارية والصدمة الحرارية لإزالة الصدأ والزيت المتراكمين قبل اللحام، بالإضافة إلى التلوين الحراري الناتج بعد اللحام، دون الإضرار بالسطح الأساسي. يُحدث الليزر تأثير الصدمة الحرارية على السطح؛ حيث يؤدي الاختلاف في معامل التمدد الحراري بين الشوائب السطحية مثل الصدأ والمعدن الأساسي إلى إحداث صدمة يزيل جزيئات الصدأبعد اللحام بالليزر، تؤدي مسيرة أخرى من الليزر إلى انتقال عناصر السبائك، مثل الكروم، نحو السطح، مما يؤدي إلى تخميل المادة لاستعادة مقاومتها للتآكل — دون الحاجة إلى استخدام أي مواد كيميائية.
- الوسم الدائم لتتبع عمليات الثني والتجميع
يعتمد التلدين بالليزر على التسخين الموضعي الخاضع للتحكم لإحداث تباين داكن ناتج عن الأكسيد على الفولاذ المقاوم للصدأ دون إزالة أي مادة. وتتميز هذه العلامات بأنها دائمة ولا يمكن محوها، كما أنها مقاومة للإجهاد الميكانيكي والكيميائي والحراري — مما يلغي الحاجة إلى الملصقات التي تُستخدم لمرة واحدة ومستهلكات الطباعة. يقوم المصنعون بوضع خطوط ثني دقيقة ورموز QR ومؤشرات التجميع مباشرةً على القوالب المسطحة، مما يضمن الدقة في عمليات ثني الصفائح اللاحقة، مع تمكين التتبع الكامل عبر خط الإنتاج.
الجدول 3: مقارنة بين طرق المعالجة السطحية في تصنيع الصفائح المعدنية
| العلاج | الآلية | الحفاظ على حالة التخميل | الأثر البيئي | خشونة السطح | المواد الاستهلاكية |
|---|---|---|---|---|---|
| التنظيف الكيميائي | الغمر في الحمض | جزئي | مخلفات سائلة عالية | 0.3–0.8 ميكرومتر | الأحماض، ماء الشطف |
| السفع الكاشطة | التآكل الميكانيكي | لا | الغبار، نفايات الوسائط | 1.0–3.0 ميكرومتر | رمل، رصاص |
| التنظيف بالليزر | الاستئصال النبضي / الصدمة الحرارية | نعم | لا توجد مياه تصريف | 0.2–0.5 ميكرومتر | لا شيء |
| الوسم بالليزر مع التلدين | أكسدة السطح | نعم | لا توجد مياه تصريف | لا يتغير |
Ⅴ. توسيع قدرات السوق: آفاق جديدة لشركات التصنيع
إن اعتماد تقنيات متطورة لمعالجة الصفائح المعدنية لا يقتصر على تحسين سير العمل الحالي فحسب، بل يفتح أبواب قطاعات سوقية جديدة تمامًا لم تكن في متناول الورش التقليدية من قبل.
- معالجة السبائك شديدة الانعكاس والسبائك النادرة
كانت أشعة الليزر التقليدية التي تعمل بثاني أكسيد الكربون تواجه صعوبات في معالجة النحاس والنحاس الأصفر وسبائك الألومنيوم عالية الانعكاس، وذلك بسبب انعكاس الحزمة وضعف امتصاص الطاقة. أما أشعة الليزر الليفية الحديثة ذات الموجة المستمرة التي تعمل بـ البصريات المتقدمة معالجة هذه المواد بسهولة، مما يفتح الباب أمام تصنيع قضبان التوصيل لبطاريات السيارات الكهربائية، وتصنيع الخزانات الكهربائية، وإنتاج المبادلات الحرارية.
- الترقية إلى حاويات معمارية وصحية عالية الجودة
تتطلب أدوات المطبخ المخصصة للاستخدام الغذائي، وهياكل الأجهزة الطبية، والألواح المعمارية الفاخرة أسطحًا خالية تمامًا من العيوب وبدون أي آثار للصقل. وتلبي المعالجة بالليزر للفولاذ المقاوم للصدأ هذه المعايير الصارمة في مجال الجماليات والنظافة من خلال القطع الخالي من النتوءات، وخطوط اللحام الناعمة، والتشطيب السطحي غير الكاشط. ولا تتطلب المكونات الناتجة أي عملية صقل أو معالجة كيميائية بعد التصنيع، مما يوفر جودة فائقة مباشرةً من الآلة إلى مرحلة التجميع النهائي.
Ⅵ. الأسئلة الشائعة
السؤال 1: عند أي حجم إنتاج يصبح القطع بالليزر أكثر اقتصادية من عملية الختم؟
ج: يعتبر القطع بالليزر أرخص من عملية الختم بالنسبة للكميات التي تقل عن 500 إلى 1,000 قطعة تقريبًا في السنة، لأنه لا يتطلب استثمارًا في الأدوات. أما عملية الختم، فتصبح أكثر فعالية من حيث التكلفة عند تجاوز هذا الحد بسبب انخفاض تكلفة الدورة لكل ضربة، لكن نقطة التعادل ترتفع بشكل كبير عند أخذ عمليات إزالة الحواف الخشنة والتجليخ في المراحل اللاحقة في الاعتبار.
السؤال 2: هل يمكن للحام بالليزر اليدوي أن يحل حقًّا محل لحام TIG في حالة الصفائح المعدنية الرقيقة؟
ج: نعم. يوفر اللحام بالليزر اليدوي قوة وصلات مماثلة مع مدخلات حرارية أقل بنحو 50%، وتشوه ضئيل يقل عن 0.1 مم، ولا يتطلب أي عملية صقل بعد اللحام. كما أن منحنى التعلم أقصر بكثير، مما يمكّن المشغلين الجدد من إنتاج وصلات متسقة ومثالية من الناحية الشكلية في غضون أيام بدلاً من سنوات.
السؤال 3: هل يؤدي التنظيف بالليزر إلى إزالة الطبقة السلبية من الفولاذ المقاوم للصدأ؟
ج: لا. عندما يتم ضبط المعلمات بشكل صحيح، فإن التنظيف بالليزر يزيل طبقة التلوث فقط، تاركًا المعدن الأساسي وطبقة أكسيد الكروم السلبية سليمة. وفي الواقع، تسمح الحرارة المنبعثة من الليزر للكروم بالانتقال إلى السطح، مما يعزز بشكل فعال إعادة التخميد دون الحاجة إلى مواد كيميائية.
السؤال 4: هل تظل رموز QR المطبوعة بالليزر على الصفائح المعدنية قابلة للقراءة بعد طلاء المسحوق؟
ج: نعم، لكن العمق مهم. فالنقش الأعمق يضمن بقاء الرموز قابلة للمسح الضوئي بعد الطلاء الكهربائي أو الطلاء بالمسحوق. وتُفضل العلامات الملدنة للمكونات المعالجة حرارياً، حيث إن طبقة الأكسيد جزء لا يتجزأ من المادة ولن تتقشر تحت تأثير الإجهاد الحراري.
السؤال 5: ما هو نطاق السماكة الذي يمكن لنظام ليزر أحادي الألياف معالجته في مجال معالجة الصفائح المعدنية؟
ج: عادةً ما يقطع ليزر الألياف بقدرة 3 كيلوواط سماكة تصل إلى 12–15 ملم في الفولاذ الطري و0.5–20 ملم في الفولاذ المقاوم للصدأ. أما بالنسبة للحام، فإن أنظمة ليزر الألياف المحمولة باليد تدمج بفعالية سماكات تصل إلى 6 ملم، اعتمادًا على انعكاسية المادة وتصميم الوصلة.
Ⅶ. الخاتمة
لقد أعادت معالجة الصفائح المعدنية تعريف الجوانب الاقتصادية وإمكانيات التصنيع الحديث بشكل جذري. فمن خلال استبدال الأدوات الميكانيكية بالبرمجة الرقمية، والقضاء على التشوه الحراري باستخدام الطاقة الضوئية المركزة، ودمج عمليات التنظيف والوسم في مسار عمل واحد لا يتطلب أي مستهلكات، تمكّن هذه التقنيات شركات التصنيع من المنافسة في الأسواق التي كانت تهيمن عليها في السابق شركات الختم ذات الحجم الإنتاجي الكبير. مع تسارع نمو سوق الصفائح المعدنية العالمية لتصل قيمتها إلى 451.26 مليار دولار أمريكي بحلول عام 2030، ستستحوذ الورش التي تستثمر في منصات موحدة للقطع بالليزر واللحام والتنظيف والوسم على الأعمال المخصصة المتميزة التي تحدد مستقبل التصنيع. في WSLLASER، توفر أنظمة الليزر الليفي الحاصلة على شهادات CE/ISO هذه القدرة بالضبط — فقد صُممت لتحقيق الدقة، وصُنعت لتحقيق الربحية، وتدعمها 17 عامًا من الخبرة الصناعية.