فهرست مطالب
مقدمه
صنایع سنگین مدتهاست برای پردازش فولاد کربنی ضخیم به برش پلاسما و برش اکسیسوختی متکی بودهاند و لبههای ناهموار و سنگزنی ثانویه را بهعنوان هزینههای اجتنابناپذیر میپذیرفتند. امروز این الگو در حال تغییر است. بازار جهانی دستگاههای برش لیزری در سال ۲۰۲۵ به ۶٫۸۵ میلیارد دلار رسید و پیشبینی میشود تا سال ۲۰۳۴ با نرخ رشد مرکب سالانه ۱۲۱ درصد رشد کند، که در این میان سیستمهای فیبر پرقدرت سریعترین گسترش را رقم میزنند. در مرکز این تحول، برش فولاد کربنی ضخیم قرار دارد—فرآیندی که زمانی فراتر از توان لیزر در نظر گرفته میشد، اما اکنون ماشینهای لیزر بهطور گسترده مورد استفاده قرار میگیرند، مانند در خودرو و قطعات یدکی خودرودر WSLLASER، ما سیستمهای برش و جوش لیزری با توان بالا را مهندسی میکنیم که به سازندگان قطعات سنگین امکان میدهد ورقهایی تا ضخامت ۲۰۰ میلیمتر را با دقتی و کارایی که پیشتر تنها در کاربردهای ورقهای نازک در دسترس بود، پردازش کنند.
Ⅰ. کاربردهای اصلی صنعتی
۱. کشتیسازی و ساختوساز دریایی
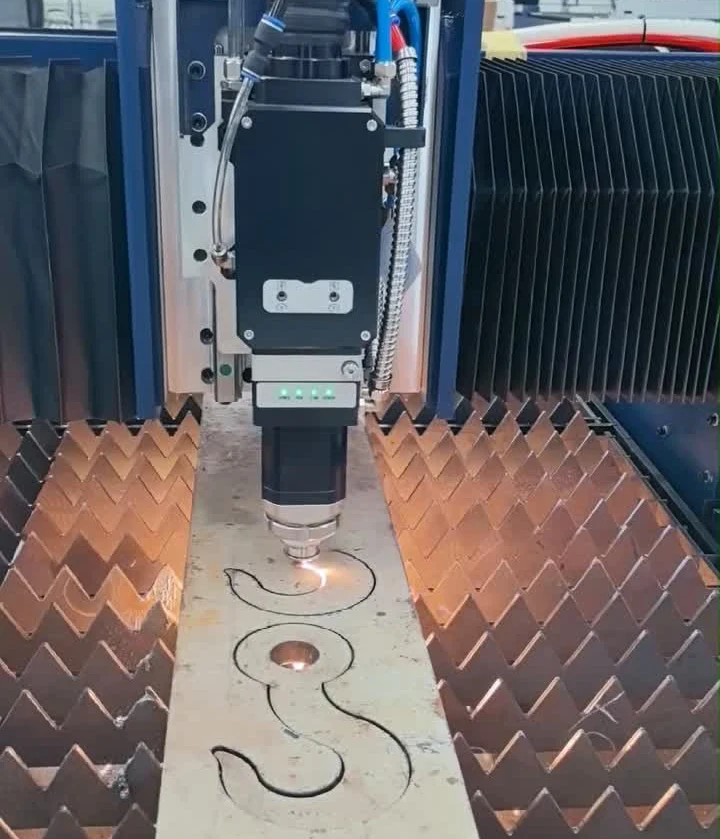
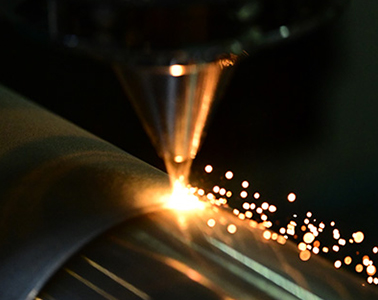
بدنه کشتیها و اجزای سازهای نیازمند صفحات فولادی ضخیم—اغلب با ضخامتی بیش از ۳۰ میلیمتر—با هندسه دقیق لبهها برای آمادهسازی جوشکاری هستند. لیزرهای فیبری پرقدرت اکنون فولاد کربنی تا ضخامت ۷۰ میلیمتر را با سرعتی میبرند که بهطور قابلتوجهی از پلاسما پیشی میگیرد. یک سیستم لیزری ۲۴ کیلوواتی هنگام برش فولاد نرم ۲۰ میلیمتری به سرعت تقریبی ۸ متر بر دقیقه میرسد، در حالی که یک برشدهنده پلاسما ۳۰۰ آمپری با سرعتی تقریباً نصف آن کار میکند. در کاربردهای کشتیسازی، این امر به سرعت برش تا ۷۰۱ برابر سریعتر منجر میشود و برنامههای تولید برای مونتاژ بدنه و ساخت دیوارههای حائل را به طور قابل توجهی فشرده میکند. ناحیه متأثر از حرارت باریک، یکپارچگی متالورژیکی را حفظ کرده و اعوجاجی را که روشهای برش حرارتی با آن دست به گریبان هستند، کاهش میدهد.
| کاربرد | ضخامت معمول | روش سنتی | جایگزین لیزر فیبر | مزیت سرعت |
|---|---|---|---|---|
| صفحات بدنهی کشتی | ۲۰–۴۰ میلیمتر | پلاسما / سوخت اکسیدار | لیزر فیبری ۲۰–۳۰ کیلووات | تا ۷۰۱ برابر سریعتر |
| ساختمانهای عرشه | ۱۰–۲۵ میلیمتر | پلاسما | لیزر فیبری ۱۲–۲۰ کیلووات | سرعت انتقال دو برابر |
| پایههای موتور | ۱۵–۳۰ میلیمتر | ماشینکاری + پلاسما | لیزر فیبر ۲۰ کیلوواتی | برش تکعملیاتی |
| چარچوبهای دیوارهٔ گنبدی | ۱۲–۲۰ میلیمتر | پلاسما | لیزر فیبری ۱۲–۲۰ کیلووات | آمادهسازی تمیزتر برای جوشکاری |
۲. ماشینآلات ساختمانی و فولاد سازهای
بخش تجهیزات ساختمانی ورقهای فولاد کربنی با استحکام بالا را برای دکلهای جرثقیل، بازوهای بیل مکانیکی و سازهها فرآوری میکند. یک سیستم برش لیزری با فرمت بزرگ با ابعاد میز تا ۳۰۰۰ × ۲۴۵۰۰ میلیمتر امکان پردازش کامل ورقهای بزرگجثه را بدون برش ثانویه یا جابجایی مجدد فراهم میکند. پیکربندیهای گانتری با محرک دوگانه، دقت موقعیتیابی ±0.03 میلیمتر در هر متر را در این طولهای بسیار زیاد حفظ میکنند و تضمین میکنند که الگوهای سوراخها و ویژگیهای اتصال در حین مونتاژ دقیقاً همتراز شوند. این قابلیت، وابستگی به برونسپاری را که منجر به ریسک تأخیر در زمانبندی و ناسازگاری ابعادی در برنامههای پروژه میشود، از بین میبرد.
۳. حملونقل ریلی و ساخت خودروهای سنگین
قطعات ریل، شاسی واگن و قابهای تجهیزات سنگین نیازمند فولاد کربنی با ضخامت بالا و کنترل دقیق تلرانس هستند. ادغام سرهای برش زاویهدار بر روی سیستمهای فیبر پرقدرت امکان آمادهسازی شیارهای V، Y، X و K را مستقیماً در طول چرخه برش فراهم میکند و عملیات ماشینکاری ثانویهای را که پیشتر ۲۵۱TP3T یا بیشتر به زمان کل چرخه قطعه اضافه میکرد، حذف مینماید. برای تولیدکنندگان تجهیزات اصلی (OEM) حملونقل که سالانه هزاران عضو سازهای یکسان تولید میکنند، این یکپارچهسازی فرآیند، افزایشهای قابل اندازهگیری در بهرهوری را به ارمغان میآورد.
۲. حل گلوگاههای مهندسی سنگین
1. غلبه بر سقف کیفیت پلاسما
برش پلاسما دهههاست که در صنایع سنگین به کار رفته است، اما محدودیتهای بنیادی دارد. لبههای برشخورده دارای زاویه بیول قابلتوجه، سرباره زیاد و نواحی وسیع تحت تأثیر حرارت هستند که پیش از جوشکاری نیازمند سنگزنی گسترده میباشند. لیزرهای فیبری با استفاده از نیتروژن، لبههایی تقریباً عمودی با حداقل سرباره روی فولاد کربنی تا ۲۵ میلیمتر تولید میکنند و با کمک اکسیژن، سطوحی تمیز و آماده اکسیداسیون روی ورقهای ضخیمتر فراهم میآورند. زبری سطح حاصل از برش لیزری اغلب بدون نیاز به آمادهسازی ثانویه، الزامات جوشکاری را برآورده کرده و مستقیماً ساعات کار هر قطعه را کاهش میدهد.
| پارامتر | ۳۰۰ A پلاسما (۲۰ میلیمتر CS) | لیزر فیبر ۴۰ کیلووات (CS ۲۰ میلیمتری) |
|---|---|---|
| سرعت برش | حدود ۴ متر در دقیقه | حدود ۸ متر در دقیقه |
| شیار لبهای | ۳–۵ درجه | یک درجه |
| سطح سرب | سنگین، نیازمند آسیاب | حداقل، اغلب آماده جوشکاری |
| منطقه تحت تأثیر حرارت | ۲–۴ میلیمتر | ۰.۵–۱.۵ میلیمتر |
| خروجی ماهانه (یک شیفت) | حدود ۱۹۰۰۰ متر | حدود ۳۸٬۰۰۰ متر |
۲. جابجایی مواد در مقیاس صنعتی
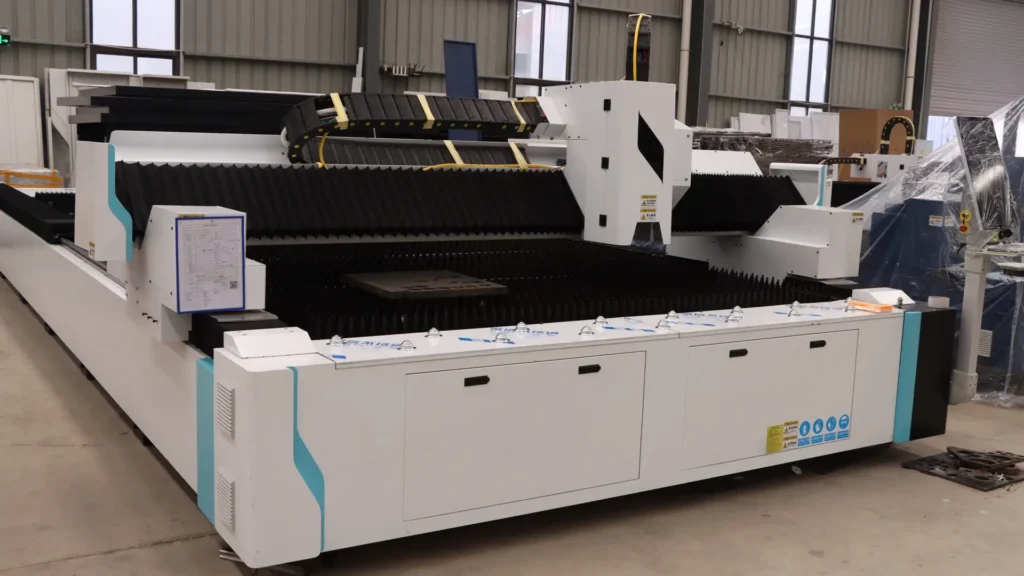
پردازش صفحات ضخیم چالشهای جابجایی مواد را به همراه دارد که دستگاههای استاندارد قادر به حل آنها نیستند. میزهای تعویض سنگینوزن با ظرفیت بیش از ۸۰۰ کیلوگرم بر مترمربع، صفحات فولادی ضخیم را بدون تابخوردگی در خود جای میدهند، در حالی که طراحیهای گانتری ریلزمینی سیستم حرکتی را از میز مواد جدا میکنند. این جداسازی از وارد شدن لرزش یا اعوجاج حرارتی ناشی از بارگذاری صفحات سنگین به محور برش جلوگیری میکند. خود سیستم میز تعویض، بهرهوری روزانه را در کارهای بر روی صفحات ضخیم که هر ورق به ۳۰ تا ۶۰ دقیقه زمان برای پردازش نیاز دارد، با این امکان که ورق بعدی در حین برش ورق فعلی بارگذاری شود، ۲۰ تا ۳۰ درصد افزایش میدهد.
۳. استراتژی پیرس برای یکپارچگی صفحات ضخیم
هنگام برش فولاد کربنی ضخیم با اکسیژن، لیزر نمیتواند صرفاً حرکت را آغاز کند—بلکه ابتدا باید در یک نقطه ثابت، کل ضخامت ورق را سوراخ کند. سیستمهای مدرن از توالی سوراخکاری سهمرحلهای استفاده میکنند: توان بالا کانال پلاسما را ایجاد میکند، تنظیمات بهتدریج کاهشیافته آن را پایدار میسازند و حداقل توان پایدار شرایط شروع برش را فراهم میآورد. این رویکرد کنترلشده از آسیب ناشی از پسزدگی به سر برش جلوگیری کرده و نفوذ یکنواخت را در ورقهای بیش از ۱۰ میلیمتر تضمین میکند، جایی که سوراخکاری کنترلنشده علت اصلی شروعهای ناموفق برش است.
Ⅲ. توجیه اقتصادی و بازگشت سرمایه عملیاتی
۱. اقتصاد خروجی: لیزر در برابر پلاسما
مورد توجیه تجاری لیزرهای فیبری پرقدرت بر مبنای تفاوت در توان عملیاتی است، نه بر مبنای هزینهٔ عملیاتی. کاهش هزینه. هم لیزر فیبر ۴۰ کیلوواتی و هم سیستم پلاسما ۳۰۰ آمپری برای بهرهبرداری با حداکثر ظرفیت، ماهانه تقریباً ۲۰٬۰۰۰ دلار هزینه دارند. با این حال، لیزر فیبر ماهانه تقریباً ۳۸٬۰۰۰ متر برش روی فولاد کربنی ۲۰ میلیمتری تولید میکند، در حالی که سیستم پلاسما تنها ۱۹٬۰۰۰ متر برش میدهد. برای رسیدن به حجم خروجی لیزر، یک سازنده به دو دستگاه پلاسما نیاز دارد که هزینههای عملیاتی ماهانه را به ۴۰٬۰۰۰ دلار دو برابر میکند. اگر قیمت لیزر ۴۰۰٬۰۰۰ دلار بیشتر از دو دستگاه برش پلاسما باشد، صرفهجویی ماهانه ۲۰٬۰۰۰ دلاری تنها در ۲۰ ماه آن اختلاف قیمت را جبران میکند.
| عامل هزینه | لیزر تک ۴۰ کیلوواتی | دو دستگاه پلاسما ۳۰۰ آمپر |
|---|---|---|
| هزینهٔ عملیاتی ماهانه | ~۲۰٬۰۰۰ دلار آمریکا | ~۴۰٬۰۰۰ دلار آمریکا |
| میانگین ماهانه (۲۰ میلیمتر CS) | حدود ۳۸٬۰۰۰ متر | حدود ۳۸٬۰۰۰ متر |
| تفاوت هزینه سرمایهای | خط مبنا | ۴۰۰,۰۰۰ دلار کمتر |
| دوره بازگشت سرمایه (در مقایسه با پلاسما) | — | ۲۰ ماه |
| کیفیت لبه | آماده جوشکاری | نیاز به آسیاب دارد |
۲. پویاییهای بازار ماشین برش لیزری فیبر نوری پرقدرت چین
چین با ... در تولید جهانی تجهیزات لیزر تسلط دارد. بازار داخلی به ۸۹.۷ میلیارد یوان رسید در سال ۲۰۲۴، صادرات تجهیزات برش لیزری از چین به ۱۴.۱ میلیارد یوان (RMB) رسید و پنج منطقه برتر صادرکننده عبارتند از شاندونگ، گوانگدونگ، جیانگسو، هوبئی و شانگهای. تولیدکنندگان چینی به طور تهاجمی در حال توسعه سیستمهای فوقالعاده پرقدرت از ۲۰ کیلووات تا ۶۰ کیلووات برای پاسخگویی به تقاضاهای برش صفحات سنگین در صنایع کشتیسازی، ساختوساز و انرژی هستند. در سال ۲۰۲۴، صادرات تجهیزات برش لیزری از چین به ۱۴.۱ میلیارد یوان رسید، و پنج منطقه برتر صادرکننده عبارتند از شاندونگ، گوانگدونگ، جیانگسو، هوبئی و شانگهای. تقاضا برای سرهای لیزر ۱۰ کیلووات به بالا بین سالهای ۲۰۲۳ و ۲۰۲۴ با ۷۵۱ درصد افزایش چشمگیری مواجه شد که نشاندهنده پذیرش سریع پلتفرمهای پرقدرت برای پردازش مواد ضخیم است. برای مدیران تدارکات که سرمایهگذاری در تجهیزات را ارزیابی میکنند، بخش دستگاههای برش لیزری فیبر پرقدرت چین با نسبتهای قیمت-عملکرد جذابی که توسط شبکههای خدماتی جهانی در حال گسترش پشتیبانی میشوند، گزینهای بسیار مناسب ارائه میدهد.
۳. صرفهجویی در نیروی کار و عملیات ثانویه
فراتر از سرعت برش خام، لیزرهای فیبری با حذف عملیات ثانویه، هزینه کل قطعه را کاهش میدهند. برش پلازمایی صفحات ضخیم معمولاً نیازمند سنگزنی لبهها، ریَم کردن سوراخها و اصلاح ابعادی پیش از جوشکاری است؛ عملیاتهایی که ۱۵ تا ۲۵ درصد به زمان پردازش کلی میافزایند. قطعات برشخورده با لیزر با لبههای مربعی، سوراخهای دقیق و حداقل آلودگی (دراس) به سلول جوشکاری میرسند و چرخه کلی ساخت را فشرده میکنند. برای کارگاهی که ماهانه ۵۰۰ قطعه سازهای سنگین تولید میکند، این کاهش در نیروی کار ثانویه میتواند یک اپراتور تماموقت را برای اختصاص به وظایف ارزشافزوده آزاد کند.
Ⅳ. مشخصات کلیدی ماشینآلات برای صنعت سنگین
انتخاب بر اساس ضخامت
انتخاب توان لیزر مناسب مستلزم تطبیق ظرفیت نامی با حجم کاری روزانه است، نه با حداکثر مشخصات بروشور. ماشینی که در سقف ظرفیت نامی خود برای صفحات ضخیم کار میکند، هیچ حاشیه ای برای جبران نوسانات سطح، تغییر فوکوس یا آلودگی عدسی ندارد.
| توان لیزر | حداکثر فولاد کربنی (اکسیژن) | مکس استیل ضد زنگ (N₂) | کاربرد اصلی |
|---|---|---|---|
| ۶ کیلووات | ۲۵ میلیمتر | ۲۰ میلیمتر | ساختاری سبک، ساخت عمومی |
| ۱۲ کیلووات | ۴۰ میلیمتر | ۴۰ میلیمتر | شاسی سنگین ساختاری، کامیون |
| ۲۰ کیلووات | ۷۰–۸۰ میلیمتر | ۱۰۰ میلیمتر | کشتیسازی، مخازن تحت فشار |
| ۳۰ کیلووات | ۸۰ میلیمتر | ۱۰۰+ میلیمتر | قایقهای سنگین، تجهیزات معدن |
| ۶۰ کیلووات | ۲۰۰ میلیمتر | ۱۵۰ میلیمتر | ساخت قطعات بسیار سنگین، دفاع |
۲. اندازه تخت و پایداری مکانیکی
برای ساخت صفحات سنگین، ابعاد میز باید بهگونهای باشد که بزرگترین صفحات خام را بدون برش ثانویه در خود جای دهد. پیکربندیهای استاندارد سیستمهای برش لیزری با فرمت بزرگ از ۲۵۰۰ میلیمتر × ۱۳۰۰۰ میلیمتر تا ۳۰۰۰ میلیمتر × ۲۴۵۰۰ میلیمتر متغیر است. همگامسازی گانتری دو محرکه از کجشدگی و خطای انباشتهشده در موقعیتیابی در فواصل حرکتی طولانی جلوگیری میکند، در حالی که سیستمهای انتقال ریک و پینیون حرکت پایداری را تحت بارهای برش سنگین حفظ میکنند. طراحیهای جداسازی باربر و انتقال اطمینان میدهند که بالابردن بار صفحات ۳۰ تنی باعث انحراف محور برش نمیشود.
| مشخصات | استاندارد سنگین | فرمت فوقالعاده بزرگ |
|---|---|---|
| محل پردازش | ۲۵۰۰ × ۶۰۰۰ میلیمتر | ۳۰۰۰ × ۲۴۵۰۰ میلیمتر |
| ظرفیت بار میز | ۴۰۰ کیلوگرم بر متر مربع | بیش از ۸۰۰ کیلوگرم بر متر مربع |
| دقت موقعیتیابی | ±0.05 میلیمتر بر متر | ±0.03 میلیمتر بر متر |
| محرک گانتری | مجرد | دوگانه همگامشده |
| حداکثر وزن صفحه | ۱۵ تن | بیش از ۳۰ تن |
۳. زیرساخت گاز و اپتیک
برش فولاد کربنی ضخیم با اکسیژن نیازمند زیرساختهای تخصصی است. قطر نازلها از ۱٫۰ میلیمتر برای ورق نازک تا ۵٫۰ میلیمتر برای صفحهٔ ۲۵ میلیمتری افزایش مییابد و موقعیت کانون از +۳ میلیمتر تا +۱۱ میلیمتر زیر سطح جابهجا میشود. فشار اکسیژن پایین (۰٫۴–۰٫۷ بار) باقی میماند تا واکنش گرمازا بدون خاموش شدن ادامه یابد. سیستمهای پرقدرت همچنین به محافظ ضد انعکاس و خنککنندهی فعال برای اجزای نوری نیاز دارند، زیرا انعکاس نور از حوضچههای فلز مذاب میتواند به سرهای برشدهی بدون محافظ آسیب برساند. برای راهنمایی بیشتر در مورد تطبیق مشخصات دستگاه با نیازهای تولید خود، منابع فنی ما را در وبلاگ WSLLASER بررسی کنید.
پرسشهای متداول
سوال ۱: حد عملی ضخامت برای برش لیزر فیبری فولاد کربنی چیست؟ A: سیستمهای تجاری موجود اکنون فولاد کربنی تا ۲۰۰ میلیمتر را با توان ۶۰ کیلووات برش میدهند. برای اکثر کاربردهای صنعتی، سیستمهای ۲۰–۳۰ کیلوواتی فولاد کربنی ۷۰–۸۰ میلیمتری را با کمک اکسیژن بهطور کارآمد برش میدهند.
سوال دوم: هزینههای عملیاتی برش فولاد کربنی ضخیم با لیزر فیبر در مقایسه با پلاسما چگونه است؟ هزینههای عملیاتی ماهانه تقریباً برابر است و حدود ۲۰٬۰۰۰ دلار آمریکا برای یک لیزر ۴۰ کیلوواتی با بهرهبرداری کامل یا یک پلاسما ۳۰۰ آمپری میشود. تفاوت اساسی در خروجی است: لیزر در ماه دو برابر فاصله برش را تولید میکند و عملاً هزینه هر متر را نصف میکند.
سوال ۳: برای پردازش سنگین صفحات سازهای به چه اندازه تخت نیاز دارم؟ برای صفحات ساختوساز و کشتیسازی، سیستم برش لیزری با فرمت بزرگ و ابعاد تختکار حداقل ۲۵۰۰ × ۱۳۰۰۰ میلیمتر توصیه میشود. پیکربندیهای سفارشی تا ابعاد ۳۰۰۰ × ۲۴۵۰۰ میلیمتر برای کاربردهای ویژه در دسترس هستند.
سوال ۴: آیا پس از برش لیزری ورق ضخیم، همچنان نیاز به آمادهسازی لبه وجود دارد؟ روی فولاد کربنی تا ۲۵ میلیمتر که با نیتروژن بریده میشود، لبهها اغلب آماده جوشکاری هستند. روی ورقهای ضخیمتر که با اکسیژن بریده میشوند، ممکن است کمی سنگزنی سبک لازم باشد، اما مجموع عملیات ثانویه معمولاً ۶۰–۷۰ درصد کمتر از نمونههای برشخورده با پلاسما است.
Q5: چه سطح توانی را باید برای دستگاه برش لیزری فیبر چینی با توان بالا انتخاب کنم؟ A: توان را متناسب با حجم کاری روزانه تنظیم کنید. اگر ۸۰۱TP3T از تولید شما مربوط به فولاد کربنی ۱۰–۲۵ میلیمتر باشد، سیستمی با توان ۱۲–۲۰ کیلووات تعادل بهینهای ارائه میدهد. سیستمهای با توان بیش از ۳۰ کیلووات را برای کارگاههایی که بهطور منظم ورقهایی با ضخامت بیش از ۴۰ میلیمتر را پردازش میکنند، رزرو کنید.
نتیجهگیری
برش فولاد کربنی ضخیم از فرآیندی مبتنی بر پلاسما به حوزهای توانمند با لیزر فیبر منتقل شده است، که با پلتفرمهای ۲۰ تا ۶۰ کیلوواتی سرعت، کیفیت لبهها و صرفهجویی اقتصادی برتر را ارائه میدهد. از صفحات بدنهی کشتیسازی تا شاسی ماشینآلات ساختمانی، لیزرهای فیبر پرقدرت چرخههای تولید را فشرده کرده، عملیات ثانویه را حذف کرده و بازگشت سرمایه را در عرض ۲۰ ماه در مقایسه با روشهای برش سنتی محقق میکنند. در WSLLASER، ما راهکارهای برش و جوشکاری لیزری را مهندسی میکنیم که سازندگان سنگین را به قدرت و دقت لازم برای پیشگامی در چشماندازی صنعتی هرچه رقابتیتر مجهز میسازد.