فهرست مطالب
مقدمه
در مهندسی دقیق و تولید فناوری پیشرفته، دستیابی به ماشینکاری با تلرانسهای بسیار کم دیگر یک انتخاب نیست—بلکه مبنای تولید رقابتی است. با افزایش تقاضا صنایع برای هندسههای پیچیدهتر با انحراف حداقلی، تولیدکنندگان به سمت راهحلهای پیشرفته پردازش ورق فلزی روی میآورند. در میان این گزینهها، لیزر ورق فلزی بهعنوان ابزار نهایی برای برش دقیق مطرح شده است که دقتی در سطح میکرون ارائه میدهد که روشهای مکانیکی سنتی بهسادگی قادر به رقابت با آن نیستند. در WSLLASER، ما ماشینهای برش لیزری و سیستمهای جوشکاری لیزری را مهندسی میکنیم که به سازندگان امکان میدهد این استانداردهای سختگیرانه را رعایت کرده و در عین حال بهرهوری اقتصادی را حفظ کنند.
Ⅰ. فناوری پشت دقت در سطح میکرو
۱. لیزر فیبر در مقابل CO₂: مزیت طول موج
لیزرهای فیبری در طول موج تقریبی 1.064 میکرومتر کار میکنند، در حالی که لیزرهای CO₂ در طول موج 10.6 میکرومتر تابش دارند. این نسبت طول موج 10:1، سازگاری مواد، سرعت برش و تلرانسهای قابل دستیابی را تعیین میکند. بر اساس معیارهای صنعتی، سیستمهای لیزر فیبر به تلرانسهای موقعیتی ±۵ میکرومتر دست مییابند که امکان ساخت قطعاتی را فراهم میکند که در آنها انحراف ۰٫۰۱ میلیمتری باعث نقص عملکرد میشود. طول موج کوتاهتر به لیزرهای فیبر اجازه میدهد تا به اندازه دههها میکرومتر در قطر بر روی نقطه متمرکز شوند و آنها را به ابزاری نهایی برای برش دقیق در ساخت فلزات تبدیل میکند.
۲. معیارهای تحمل و عملکرد در دنیای واقعی
تolerance برش لیزری انحراف قابل قبول بین ابعاد برنامهریزیشده CAD و قطعه برشخورده واقعی را تعریف میکند. برش لیزری با دقت استاندارد به ±0.127 میلیمتر میرسد، در حالی که برای ویژگیهای بحرانی قابلیت دقتی تا ±0.050 میلیمتر دارد. برای کاربردهای فوقدقیق با استفاده از سیستمهای پیشرفته لیزر فیبر، بر اساس جزئیات برش لیزری، دستیابی به تلرانسهایی تا ±0.0127 میلیمتر امکانپذیر است. تحقیقات تلرانسیک مطالعه در سال ۲۰۲۴ نشان داد که ۹۲٫۱٪ از قطعات برش لیزری بدون عملیات ثانویه، مشخصات زبری سطح (Ra ≤ ۱٫۶ میکرومتر) را برآورده کردند و نیروی کار پسپردازش را بهطور قابلتوجهی تا ۴۰–۶۰٪ کاهش دادند.
| سطح تحمل | اندازهگیری | کاربرد معمول |
|---|---|---|
| استاندارد | ±0.127 میلیمتر (±0.005 اینچ) | ساخت کلی، اجزای سازهای |
| دقت | ±0.050 میلیمتر (±0.002 اینچ) | سوراخهای بحرانی، ویژگیهای جفتشونده |
| فوق دقیق | ±0.0127 میلیمتر (±0.0005 اینچ) | هوافضا، دستگاههای پزشکی |
۳. نقش کنترل CNC در حفظ یکنواختی
برش لیزری دقیق مدرن به کنترلکنندههای CNC با وضوح بالا با رزولوشن بینابینی 0.001 میلیمتر متکی است—100 برابر دقیقتر از G-code استاندارد. این سیستمها با ترکیب کنترل فوکوس پویا که طول کانونی را بر اساس ضخامت ماده به صورت بلادرنگ تنظیم میکند، کیفیت پرتو را در سراسر دستههای تولیدی یکنواخت نگه میدارند. سیستمهای لیزری خودکار دارای انحراف ابعادی کمتر از 0.2% هستند که انطباق با استانداردهای ISO 2768 را تضمین میکند. این سطح از کنترل، ابزار هدایتشده توسط CNC برای برش دقیق را به استاندارد طلایی در ساخت خودکار تبدیل میکند.
۲. کاربردهای اصلی در صنایع فناوری پیشرفته
خدمات برش لیزری هوافضا
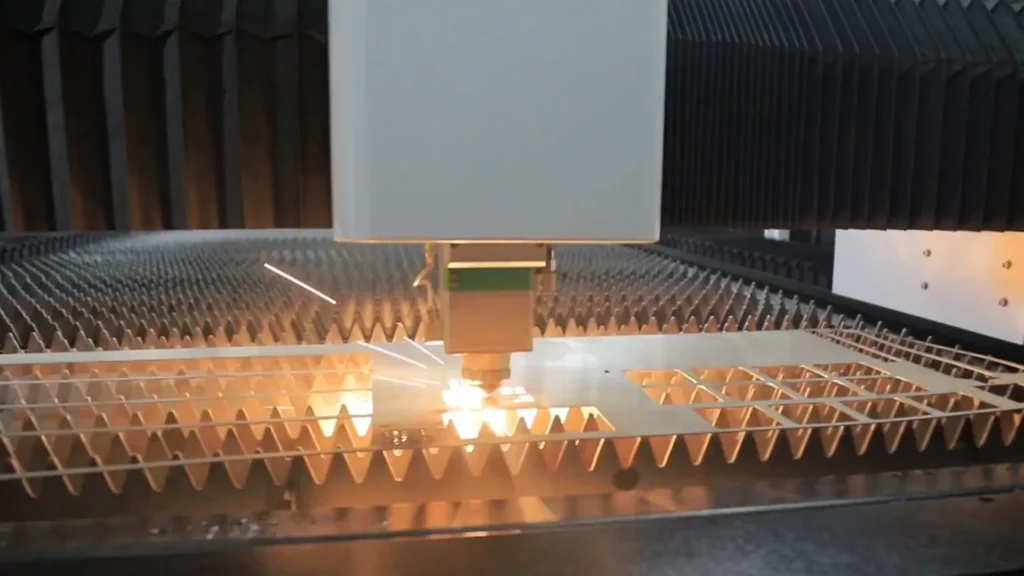
صنعت هوافضا نیازمند قطعاتی است که در برابر تنشهای عملیاتی شدید مقاومت کرده و در عین حال مشخصات سختگیرانه وزنی و ابعادی را حفظ کنند. خدمات برش لیزری هوافضا به تولیدکنندگان امکان میدهد تا طرحهای پیچیده و تلرانسهای دقیق مورد نیاز برای پرههای توربین، نازلهای سوخت و براکتهای سازهای را محقق سازند. یک تولیدکننده پرههای توربین پس از بهکارگیری برش لیزری سهبعدی، نرخ رد ابعادی را از ۸٫۲۱٪ به ۰٫۷۱٪ کاهش داد و به دقت پروفایل ۲۵ میکرومتر در قطعات آلیاژ نیکل دست یافت. بازار جهانی پردازش لیزری پیشبینی میشود با نرخ رشد مرکب سالانه ۱۰۱ درصد، تا سال ۲۰۳۳ به ۶۲.۰۸ میلیارد دلار آمریکا برسد، که در این میان، کاربردهای هوافضا تقاضای قابل توجهی را ایجاد میکنند.
۲. برش لیزری دستگاههای پزشکی
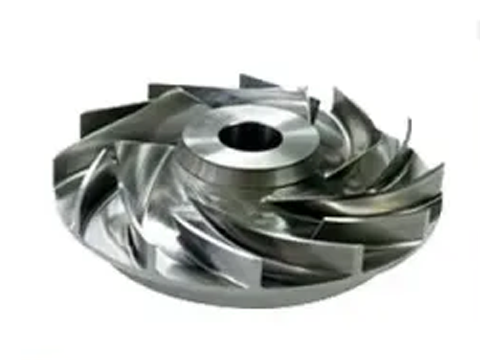
برش لیزری دستگاههای پزشکی دقت در سطح میکرو را که برای مینیاتوریسازی در فلزات، پلیمرها و آلیاژها ضروری است، فراهم میکند. موارد کاربرد از استنتهای قلبیعروقی و کاتترهای جراحی تا ایمپلنتهای ارتوپدی و دستگاههای میکروفلوئیدیک را در بر میگیرد. بازار تولید قراردادی دستگاههای پزشکی پیشبینی میشود از ۸۴.۶ میلیارد دلار در سال ۲۰۲۴ به ۱۵۸.۷ میلیارد دلار تا سال ۲۰۳۰ رشد کند، همانطور که در مطالعات جامع برش لیزری دستگاههای پزشکی مستند شده است. در مقایسه با فرآیندهای تولید، برش لیزری دقیق با تلرانسهای تا ±0.1 میلیمتر و با کمترین نواحی تحت تأثیر حرارت، زیستسازگاری مواد را حفظ میکند.
| فرآیند تولید | بردباری | سرعت | صرفهجویی در هزینه | چندمنظورگی مواد |
|---|---|---|---|---|
| برش لیزری | تا ±۰٫۱ میلیمتر | ۵–۵۰ متر بر دقیقه | متوسط | بالا (فلزات، پلاستیکها، کامپوزیتها) |
| برش پلاسما | تا ±۱٫۵ میلیمتر | ۱۰–۱۰۰ متر بر دقیقه | پایین | متوسط (فقط فلزات ضخیم) |
| ضربکاری فلزی | تا ±۰٫۵ میلیمتر | ۵۰–۲۰۰ ضربه در دقیقه | بالا | متوسط (فقط ورقهای فلزی) |
۳. الکترونیک و میکرو ساخت
در تولید قطعات الکترونیکی، فرآیندهای برش لیزری دقیق، زیرلایهها، مدارهای انعطافپذیر و قطعات محافظ را با ابعاد جزئی به کوچکی 0.05 میلیمتر برش میدهند. ماهیت بدون تماس، تنش مکانیکی را از قطعات ظریف حذف میکند، در حالی که عرض شکاف باریک کمتر از 0.15 میلیمتر، بازده مواد را به حداکثر میرساند. با کوچکتر شدن روزافزون لوازم الکترونیکی مصرفی، این ابزار برش دقیق برای تولید کانکتورها، حسگرها و محفظههای باتری به ابزاری ضروری تبدیل شده است.
Ⅲ. توجیه اقتصادی: محاسبه هزینه و بازگشت سرمایه (ROI) در ساخت دقیق
۱. برونسپاری در مقابل برونساز: تفکیک هزینهها
برای تولیدکنندگانی که در حال حاضر قطعات دقیق را برونسپاری میکنند، انتقال تولید به داخل شرکت مزایای مالی چشمگیری دارد. فرض کنید کارگاهی ماهانه ۱۰۰۰ براکت سفارشی تولید میکند. برونسپاری هر براکت به قیمت ۵٫۰۰ دلار، سالانه ۶۰٬۰۰۰ دلار هزینه دارد و زمان تحویل آن ۱۰ روز است. تولید درونسازمانی با استفاده از لیزر فیبر ۳ کیلوواتی، هزینه مواد را به ۱٫۵۰ دلار برای هر براکت کاهش میدهد، در حالی که هزینههای عملیاتی دستگاه تقریباً ۳۰٫۲۵ دلار در ساعت است. هزینه کل سالانه تولید داخلی به حدود ۲۰,۰۰۰ دلار کاهش مییابد، که منجر به صرفهجویی سالانه ۴۰,۰۰۰ دلاری شده و بر اساس تحلیل دقیق بازگشت سرمایه (ROI)، ظرف ۱۳ ماه به نقطه سربهسر میرسد.
۲. مقایسه بازده انرژی و هزینهٔ بهرهبرداری
سیستمهای لیزر فیبر با بهرهوری انرژی برتر، بازده دیواره پلاگین ۴۵–۵۰۱TP3T را در مقایسه با ۵–۱۰۱TP3T برای لیزرهای CO₂ نشان میدهند. یک لیزر فیبر ۶ کیلوواتی سالانه تقریباً ۵۱٬۴۸۰ کیلوواتساعت مصرف میکند در مقابل ۱۵۲٬۱۰۰ کیلوواتساعت برای یک سیستم CO₂ معادل—که سالانه ۱۰۰٬۶۲۰ کیلوواتساعت صرفهجویی میشود. با نرخ ۰.۱۵ دلار برای هر کیلوواتساعت، این به معنای صرفهجویی سالانه ۱۵٬۰۹۳ دلاری در انرژی است. علاوه بر این، هزینههای عملیاتی لیزر فیبر به طور متوسط حدود ۴ دلار در ساعت برای فولاد نرم است، در مقایسه با ۲۰ دلار در ساعت برای سیستمهای CO₂.
| عامل هزینه | لیزر فیبری (۶ کیلووات) | لیزر CO₂ (۶ کیلووات) | تفاوت سالانه |
|---|---|---|---|
| مصرف انرژی | ۵۱٬۴۸۰ کیلوواتساعت | ۱۵۲٬۱۰۰ کیلوواتساعت | ۱۰۰٬۶۲۰ کیلوواتساعت صرفهجویی شد |
| هزینه انرژی (@$0.15/کیلوواتساعت) | دلار آمریکا ۷٬۷۲۲ | ۲۲٬۸۱۵ دلار آمریکا | ۱۵٬۰۹۳ دلار آمریکا صرفهجویی شد |
| هزینهٔ عملیاتی (فولاد نرم) | ~۴ دلار در ساعت | ~۲۰ دلار در ساعت | کاهش ۵ برابر |
| نگهداری هفتگی | کمتر از ۳۰ دقیقه | ۴–۵ ساعت | ~صرفهجویی در نیروی کار به ارزش ۹۱۰۰ دلار |
۳. زمان توقف نگهداری و هزینه کل مالکیت
هزینهٔ کل مالکیت فراتر از قیمت خرید است و شامل نگهداری، ملزومات مصرفی و زمانهای از کار افتادگی میشود. سیستمهای لیزر فیبر کمتر از ۳۰ دقیقه در هفته نیاز به نگهداری دارند، در حالی که سیستمهای CO₂ برای تمیز کردن آینهها و تنظیم مجدد پرتو، هفتهای ۴–۵ ساعت نیاز دارند. منابع لیزر فیبر همچنین عمر عملیاتی بیش از ۱۰۰٬۰۰۰ ساعت را ارائه میدهند—تقریباً ده برابر بیشتر از سیستمهای CO₂—که فیبر را به اقتصادیترین ابزار برای برش دقیق در افق عملیاتی دهساله تبدیل میکند.
Ⅳ. انتخاب برشگر لیزری با دقت مناسب
۱. توان، اندازه تخت و سازگاری با مواد
انتخاب برشگر لیزری دقیق مناسب با تعریف سبد مواد شما آغاز میشود. برای ساختوساز جامع فلزات، سیستمهای لیزر فیبر ۳ کیلوواتی تعادل بهینهای را فراهم میکنند و بهطور مؤثر موادی تا ۲۰ میلیمتر فولاد کربنی و ۱۲ میلیمتر فولاد ضدزنگ را پردازش میکنند. این سطح توان تقریباً ۸۰۱TP3T از نیازهای معمول ساختوساز را پوشش میدهد. اندازه تخت باید بتواند بزرگترین ورقهای خام شما را در خود جای دهد—ورقهای استاندارد ۴×۸ فوت به یک تخت ۴×۲ متری، در حالی که بزرگتر تختهای ۶×۲ متری بهبود کارایی آشیانهسازی.
| مواد | ظرفیت ضخامت (۳ کیلووات) | ظرفیت ضخامت (۶ کیلووات) | گاز پیشنهادی |
|---|---|---|---|
| فولاد کربنی | تا ۲۰ میلیمتر | تا ۳۰ میلیمتر | اکسیژن (O₂) |
| فولاد ضد زنگ | تا ۱۲ میلیمتر | تا ۲۵ میلیمتر | نیتروژن (N₂) |
| آلیاژ آلومینیوم | تا ۱۰ میلیمتر | تا ۲۰ میلیمتر | نیتروژن (N₂) |
| مس/برنج | تا ۶ میلیمتر | تا ۱۲ میلیمتر | نیتروژن (N₂) |
۲. نرمافزار، اتوماسیون و پشتیبانی پس از فروش
یک دستگاه قدرتمند به نرمافزار کنترلی به همان اندازه توانا نیاز دارد. به دنبال رابطهای کاربری شهودی سازگار با فایلهای استاندارد طراحی (DXF، DWG)، قابلیتهای پیشرفته چینش (nesting) برای به حداکثر رساندن بهرهوری از مواد، و سیستمهای نظارت در زمان واقعی باشید. اتصال صنعت ۴.۰ امکان نگهداری پیشبینانه و کنترل کیفیت خودکار را فراهم میکند که معمولاً ظرف ۱۲ تا ۱۸ ماه خود را جبران میکند. برای دریافت بینشهای بیشتر در مورد بهینهسازی گردش کار تولیدتان، بحثهای فنی قبلی ما را در مورد وبلاگ WSLLASER.
۳. معیارهای ارزیابی فروشنده
کیفیت مشارکت با تأمینکننده بهطور مستقیم بر زمان بهرهبرداری تجهیزات و موفقیت عملیاتی بلندمدت تأثیر میگذارد. تخصص مهندسی، استانداردهای گواهی ISO و گزینههای سفارشیسازی را ارزیابی کنید. قابلیتهای خدماتی ضروری شامل پشتیبانی فنی ۲۴ ساعته با زمان پاسخ کمتر از ۴ ساعت، موجودی قطعات یدکی محلی، برنامههای جامع آموزش اپراتور و قابلیتهای تشخیص از راه دور است. نقشه راه فناوری فروشنده تضمین میکند که سرمایهگذاری شما در طول عمر عملیاتی دستگاه پشتیبانی شود.
پرسشهای متداول
سوال ۱: یک دستگاه برش لیزری دقیق واقعاً چه میزان تلرانس را میتواند محقق کند؟ A: برش لیزری با دقت استاندارد به ±0.127 میلیمتر میرسد، در حالی که سیستمهای پیشرفته فیبر برای ویژگیهای بحرانی به ±0.050 میلیمتر دست مییابند. پیکربندیهای فوقدقیق تحت شرایط بهینه میتوانند به ±0.0127 میلیمتر برسند.
سوال دوم: آیا لیزر فیبری برای همه کاربردهای برش دقیق فلزات از لیزر CO₂ بهتر است؟ لیزرهاى فیبرى بهدلیل سرعت بالاتر، هزینههای عملیاتی کمتر و نیاز به نگهداری حداقلی در برش فلزات غالب هستند. با این حال، لیزرهاى CO₂ همچنان در برش مواد غیرفلزی مانند چوب، اکریلیک و منسوجات برترند.
سوال ۳: یک دستگاه برش لیزری دقیق چه مدت طول میکشد تا بازگشت سرمایه (ROI) داشته باشد؟ A: نقطه سر به سر معمول برای فروشگاههایی که از برونسپاری به تولید داخلی منتقل میشوند، ظرف ۱۲ تا ۲۴ ماه رخ میدهد. یک لیزر فیبری ۳ کیلوواتی که ماهانه ۱۰۰۰ قطعه تولید میکند، تنها بر اساس صرفهجویی در هزینههای مستقیم، میتواند ظرف حدود ۱۳ ماه هزینه سرمایهگذاری را جبران کند.
سوال ۴: کدام صنایع بیشترین بهره را از فناوری برش لیزری دقیق میبرند؟ صنایع هوافضا، ساخت دستگاههای پزشکی، الکترونیک، خودروسازی و مهندسی دقیق بیشترین بهره را میبرند، بهویژه در مواردی که ماشینکاری با تلرانسهای بسیار دقیق و هندسههای پیچیده مورد نیاز است.
سوال ۵: هنگام انتخاب ابزار برش دقیق برای کارگاهم، چه عواملی را باید در اولویت قرار دهم؟ A: اولویتبندی سازگاری مواد، ظرفیت توان مورد نیاز، اندازه تخت برای بزرگترین ورقهای شما، قابلیتهای نرمافزاری، ویژگیهای اتوماسیون و—بهویژه—زیرساخت پشتیبانی پس از فروش فروشنده.
نتیجهگیری
فناوری لیزر ورق فلزی با ارائه دقت، سرعت و بهرهوری هزینهای که صنایع مدرن طلب میکنند، تولید دقیق را بهطور بنیادین دگرگون کرده است. بهعنوان ابزار نهایی برای برش دقیق، سیستمهای لیزر فیبر امکان تلرانسهای در حد میکرون، کاهش نیازهای پسپردازش و زمانبندی بازگشت سرمایه (ROI) جذاب را فراهم میکنند. در WSLLASER، ما همچنان به پیشبرد راهحلهای برش و جوشکاری لیزری متعهد هستیم که پاسخگوی نیازهای روزافزون مهندسی دقیق در سراسر جهان باشند.