Índice
Ⅰ. Introducción
El procesamiento de chapa metálica ocupa un lugar central en la fabricación moderna y da servicio a sectores que van desde la automoción y la industria aeroespacial hasta la electrónica de consumo y el diseño arquitectónico. El mercado mundial de la chapa alcanzó los 356 110 millones de dólares en 2026 y se prevé que crezca hasta los 451 260 millones de dólares en 2030, con una tasa de crecimiento anual compuesta (TCAC) del 6.1%. Dentro de este amplio sector, se prevé que el mercado de equipos para el procesamiento de chapa crezca en 5.23 mil millones de dólares entre 2026 y 2030, con una tasa de crecimiento anual compuesto (CAGR) del 6.7%. Este crecimiento viene impulsado por la convergencia de la automatización avanzada, los láseres de fibra de alta potencia y los sistemas robóticos, que permiten a los fabricantes alcanzar mayor eficiencia y trabajamos con materiales avanzados. En WSLLASER, diseñamos máquinas de corte por láser de alta precisión, máquinas de soldadura por láser, y máquinas de limpieza por láser que permiten a los fabricantes pasar de un sistema de utillaje que requiere una gran inversión de capital a una fabricación digital y ágil.
Ⅱ. Corte por láser de precisión: eliminación de los cuellos de botella mecánicos

Para los talleres que aún dependen de punzonadoras de torreta y cizallas mecánicas, la transición hacia el procesamiento moderno de chapa ofrece ventajas competitivas inmediatas.
- Agilidad sin necesidad de herramientas para la creación rápida de prototipos
El paso de los troqueles físicos a la fabricación «de lo digital a lo físico» elimina los costes irrecuperables y los plazos de entrega asociados a las herramientas de punzonado. Los programas de corte se ejecutan directamente a partir de archivos DXF, lo que permite la creación de prototipos en el mismo día y iteraciones de diseño sin necesidad de invertir en utillaje. Para los fabricantes que se dedican a la producción de carcasas a medida, equipos médicos y paneles arquitectónicos, esta agilidad se traduce en presupuestos entregados en cuestión de horas, en lugar de semanas.
- Calidad del borde sin rebabas y preparación para el montaje
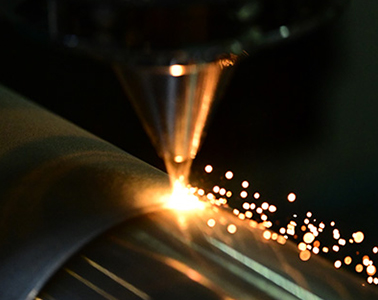
La física del gas auxiliar de nitrógeno a alta presión en el corte con láser de fibra permite obtener cortes perpendiculares y sin óxido en los aceros inoxidables de los grados 304 y 316L. A diferencia del corte asistido por oxígeno, que genera una capa de óxido con bajo contenido en cromo que requiere un rectificado antes de la soldadura, el nitrógeno produce cortes brillantes, bordes preparados para soldar. De este modo, se elimina la estación de desbarbado manual, lo que reduce el coste total de la pieza y el tiempo de producción.
Tabla 1: Comparación de métodos de corte para el mecanizado de chapa
| Método | Coste de los utillajes | Tiempo de montaje | Calidad de los bordes | El mejor rango de volumen | Preparación posterior |
|---|---|---|---|---|---|
| Corte por láser de fibra | Cero | Acta | ±0,05 mm, sin rebabas | 1–5.000+ piezas | Ninguno (asistencia con N₂) |
| Golpe de torreta | $500–$5.000/matriz | 1-2 horas | Bueno, con un ligero rebaba | Más de 500 piezas | Es necesario desbarbar |
| Corte por plasma | Cero | 15-30 min | ±0,2 mm, escoria | Más de 10 piezas (gruesas) | Es necesario rectificar |
| Corte por chorro de agua | Cero | 15-30 min | ±0,1 mm, sin zona afectada térmicamente (HAZ) | 1–100 partes | Ninguno |
Ⅲ. Soldadura láser avanzada: cómo resolver el problema de la deformación del metal fino
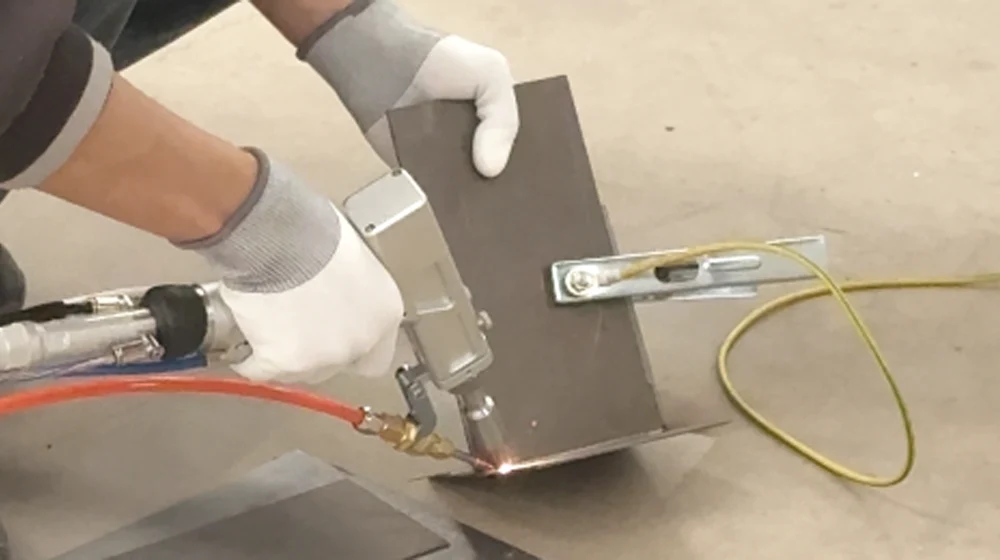
La deformación térmica constituye el principal problema al que se enfrentan los fabricantes que unen acero inoxidable y aluminio de poco espesor. El procesamiento por láser del acero inoxidable resuelve este problema gracias a una física del calor fundamentalmente diferente.
- Fusión autógena y zona afectada por el calor (HAZ) minimizada
La soldadura por láser aplica energía en un punto muy concentrado, lo que permite que la unión alcance rápidamente la temperatura de soldadura, al tiempo que limita el calentamiento del metal circundante. En acero al carbono de calibre 18, la soldadura por láser introduce aproximadamente 50% del calor total que los procesos TIG o MIG aportarían a la misma pieza. Las investigaciones demuestran que el aporte de calor del proceso TIG (de 173 a 435 J/mm) provoca una deformación de entre 0,383 mm y 2,511 mm en acero de 3 mm, mientras que los procesos láser limitan la huella térmica, reduciendo a menudo la zona afectada térmicamente (HAZ) de 7,65 mm a tan solo 0,75 mm. En el caso de las carcasas de acero inoxidable, esto significa que las piezas permanecen planas sin necesidad de prensas de aplanado posteriores a la soldadura.
- Cómo subsanar la escasez de mano de obra cualificada en el sector de la fabricación
La grave escasez de soldadores TIG certificados limita la capacidad de producción en todo el sector. Las soldadoras láser de fibra portátiles cuentan con programas preconfigurados que controlan automáticamente la potencia del láser, la alimentación del alambre y la velocidad de desplazamiento, lo que permite a los operarios conseguir una calidad de soldadura repetible con formación mínima. Las juntas resultantes son estructuralmente sólidas y estéticamente perfectas, y no requieren ningún tipo de esmerilado, lo que resuelve directamente el cuello de botella que supone la mano de obra cualificada al tiempo que se mantiene el rendimiento.
Tabla 2: Comparación de procesos de soldadura para chapas finas
| Proceso | Aporte de calor | Ancho HAZ | Riesgo de distorsión | Velocidad | Habilidades del operador | Esmerilado tras la soldadura |
|---|---|---|---|---|---|---|
| Láser portátil | Bajo | 0,5–1,0 mm | Mínimo | Muy alto | Bajo | Ninguno |
| TIG | 173–435 J/mm | 5–8 mm | Alto (0,4–2,5 mm) | Bajo | Alto | Se suele exigir |
| MIG | Moderado | 3–5 mm | Moderado | Medio | Medio | Limpieza de salpicaduras |
Ⅳ. Procesos fotónicos de valor añadido: limpieza y marcado de superficies
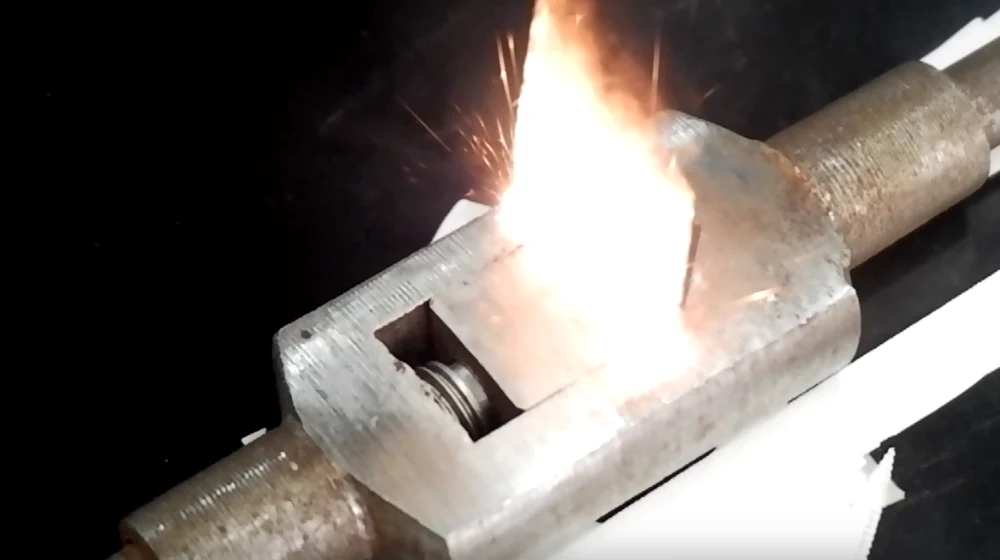
El procesamiento de chapa va más allá del corte y la unión, ya que abarca todo el proceso de fabricación, eliminando las operaciones secundarias químicas y abrasivas.
- Limpieza superficial con láser no abrasiva
La limpieza tradicional tras la soldadura se basa en pastas de decapado químicas peligrosas o en el chorro de arena abrasivo, métodos que comprometen la integridad de la superficie. La limpieza con láser utiliza la ablación fototérmica y el choque térmico para eliminar el óxido previo a la soldadura, el aceite y el tinte térmico posterior a la soldadura sin dañar el sustrato. El láser provoca un efecto de choque térmico en la superficie; la diferencia en el coeficiente de expansión térmica entre los residuos superficiales, como el óxido, y el metal base genera un choque que sacude las partículas de óxidoTras la soldadura con láser, una nueva pasada del láser permite que los elementos de aleación, como el cromo, se desplacen hacia la superficie, lo que pasiva el material y le devuelve su resistencia a la corrosión, sin necesidad de productos químicos.
- Marcado permanente para la trazabilidad del plegado y el montaje
El recocido por láser aplica un calentamiento localizado y controlado para crear un contraste de óxido oscuro sobre el acero inoxidable sin necesidad de eliminar material. Estas marcas son permanentes, indelebles y resistentes a las tensiones mecánicas, químicas y térmicas, lo que elimina la necesidad de etiquetas desechables y consumibles de impresión. Los fabricantes aplican líneas de plegado precisas, códigos QR e indicadores de montaje directamente sobre los planos, lo que garantiza la precisión en las operaciones posteriores con la prensa plegadora y permite una trazabilidad completa a lo largo de toda la línea de producción.
Tabla 3: Comparación de tratamientos superficiales para el procesamiento de chapa metálica
| Tratamiento | Mecanismo | Pasivación conservada | Impacto medioambiental | Rugosidad superficial | Consumibles |
|---|---|---|---|---|---|
| Decapado químico | Inmersión en ácido | Parcial | Efluente de alta concentración | 0,3–0,8 μm | Ácidos, agua de enjuague |
| Chorreado abrasivo | Erosión mecánica | No | Polvo, residuos de los medios de comunicación | 1,0–3,0 μm | Arena, granalla |
| Limpieza con láser | Ablación pulsada / choque térmico | Sí | Cero vertidos | 0,2–0,5 μm | Ninguno |
| Marcado por recocido con láser | Oxidación superficial | Sí | Cero vertidos | Inalterable |
Ⅴ. Ampliación de las capacidades de mercado: nuevos horizontes para los fabricantes
La adopción de técnicas avanzadas de procesamiento de chapa no solo optimiza los flujos de trabajo existentes, sino que abre segmentos de mercado completamente nuevos a los que antes no podían acceder los talleres convencionales.
- Procesamiento de aleaciones exóticas y altamente reflectantes
Los láseres de CO₂ tradicionales tenían dificultades con el cobre, el latón y las aleaciones de aluminio altamente reflectantes debido al reflejo del haz y a la escasa absorción de energía. Los modernos láseres de fibra de onda continua con óptica avanzada procesar fácilmente estos materiales, lo que abre nuevas posibilidades para la fabricación de barras colectoras para baterías de vehículos eléctricos, la fabricación de armarios eléctricos y la producción de intercambiadores de calor.
- Actualización a cerramientos arquitectónicos y sanitarios de alta gama
Los utensilios de cocina aptos para uso alimentario, las estructuras de dispositivos médicos y los paneles arquitectónicos de alta gama exigen superficies impecables, sin marcas de esmerilado. El procesamiento con láser del acero inoxidable cumple estas estrictas normas estéticas e higiénicas gracias a un corte sin rebabas, cordones de soldadura lisos y un acabado superficial no abrasivo. Los componentes resultantes no requieren rectificado posterior ni tratamiento químico, lo que garantiza una calidad superior directamente desde la máquina hasta el montaje final.
Ⅵ. Preguntas frecuentes
Pregunta 1: ¿A partir de qué volumen de producción resulta más económico el corte por láser que el estampado?
R: El corte por láser resulta más económico que el estampado para volúmenes inferiores a unas 500-1.000 piezas al año, ya que no requiere inversión en utillaje. El estampado resulta más rentable por encima de ese umbral debido al bajo coste por ciclo de golpe, pero el umbral de rentabilidad aumenta significativamente cuando se tienen en cuenta los procesos posteriores de desbarbado y rectificado.
Pregunta 2: ¿Puede la soldadura láser manual sustituir realmente a la soldadura TIG en chapas finas?
R: Sí. La soldadura láser manual ofrece una resistencia de la unión comparable con un aporte de calor aproximadamente 50% menor, una deformación mínima inferior a 0,1 mm y sin necesidad de esmerilado posterior a la soldadura. La curva de aprendizaje es considerablemente más corta, lo que permite a los nuevos operarios realizar costuras uniformes y estéticamente perfectas en cuestión de días, en lugar de años.
Pregunta 3: ¿La limpieza con láser elimina la capa pasiva del acero inoxidable?
R: No. Cuando los parámetros se ajustan correctamente, la limpieza con láser elimina únicamente la capa de contaminación, dejando intactos el metal base y la película pasiva de óxido de cromo. De hecho, el calor del láser permite que el cromo migre hacia la superficie, lo que favorece activamente la repasivación sin necesidad de productos químicos.
Pregunta 4: ¿Se pueden leer los códigos QR marcados con láser en chapas metálicas después del recubrimiento en polvo?
R: Sí, pero la profundidad es importante. Un grabado más profundo garantiza que los códigos sigan siendo escaneables tras el recubrimiento electrolítico o el recubrimiento en polvo. Para los componentes sometidos a tratamiento térmico se prefieren las marcas recocidas, ya que la capa de óxido forma parte integrante del material y no se desprenderá bajo tensión térmica.
Pregunta 5: ¿Qué rango de espesores puede procesar un sistema láser de fibra única en el mecanizado de chapa?
R: Un láser de fibra de 3 kW suele cortar hasta 12-15 mm en acero dulce y entre 0,5 y 20 mm en acero inoxidable. En cuanto a la soldadura, los sistemas de fibra portátiles unen eficazmente espesores de hasta 6 mm, dependiendo de la reflectividad del material y de la configuración de la junta.
Ⅶ. Conclusión
El procesamiento de chapa ha redefinido de forma radical la economía y las capacidades de la fabricación moderna. Al sustituir las herramientas mecánicas por la programabilidad digital, eliminar la distorsión térmica mediante energía fotónica concentrada e integrar la limpieza y el marcado en un único flujo de trabajo sin consumibles, estas tecnologías permiten a los fabricantes competir en mercados que antes estaban dominados por las empresas de estampación de gran volumen. A medida que el mercado mundial de la chapa metálica avanza a un ritmo acelerado hacia los 451.26 mil millones de dólares para 2030, los talleres que inviertan en plataformas unificadas de corte, soldadura, limpieza y marcado por láser se harán con los trabajos personalizados de alta gama que definen el futuro de la fabricación. En WSLLASER, nuestros sistemas de láser de fibra con certificación CE/ISO ofrecen precisamente esta capacidad: diseñados para la precisión, fabricados para la rentabilidad y respaldados por 17 años de experiencia industrial.