يُعد القطع بالليزر لللافتات مجالًا مختلفًا عن الأعمال العامة في مجال الصفائح المعدنية. فالقطع صغيرة الحجم، والمواد عاكسة، ومعيار الجودة يتعلق بالمظهر الخارجي وليس الهيكل فحسب. يجب أن تبدو الحروف المصنوعة من الفولاذ المقاوم للصدأ في لافتة واجهة المتجر مثالية عند النظر إليها من مسافة مترين. فأي نتوء أو حافة متغيرة اللون أو زاوية ذائبة تكون مرئية لكل عميل يمر من أمامها.
هذه المقالة موجهة لمحلات اللافتات ومصنعي اللافتات الذين يقومون بقطع الحروف المعدنية والشعارات والألواح الزخرفية. وهي تتناول المواد وتقنيات القطع وإعدادات الآلة التي تضمن الحصول على حواف بجودة عالية تناسب صناعة اللافتات. وتتمثل التفاصيل الثلاثة الأكثر أهمية في العملية في تلك التي نادرًا ما ترد في أدلة القطع بالليزر العامة، وهي: التعامل مع الأغشية، والمفاصل الدقيقة، والتحكم في قوة القطع عند الزوايا.
في WSL ليزر، نقوم بتهيئة الآلات لمصنعي اللافتات الذين يحتاجون إلى الدقة في الأعمال الصغيرة الحجم.
Ⅰ. المواد المستخدمة في القطع بالليزر لللافتات
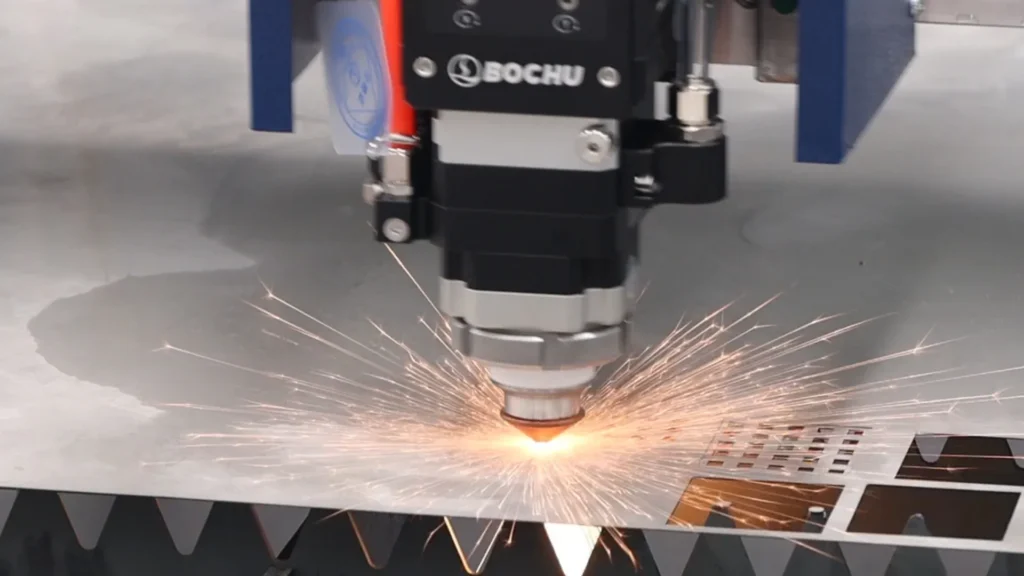
1. الفولاذ المقاوم للصدأ اللامع والفولاذ المقاوم للصدأ المصقول
يُعد الفولاذ المقاوم للصدأ العاكس المادة المثالية لصناعة اللافتات. يتم قصه على شكل أحرف وشعارات وألواح زخرفية، ثم يتم صقله وتركيبه. يتراوح سمك هذه المادة عادةً بين 0.8 و2.0 مم، ويتم تغطية كلا الجانبين بفيلم حماية من البولي إيثيلين أثناء الشحن.
يُعد الفولاذ المقاوم للصدأ المصقول الخيار الأكثر شيوعًا في اللافتات الكبيرة. فهو يتميز بلمسة نهائية غير لامعة تخفي الخدوش الطفيفة، كما أنه أسهل في التعامل معه. وتتطلب كلتا المادتين استخدام غاز النيتروجين المساعد لمنع حدوث الأكسدة على حافة القطع.
2. النحاس والألمنيوم والفولاذ المطلي
يُستخدم النحاس في صناعة اللافتات الداخلية الفاخرة والكتابات الزخرفية. وهو مادة عاكسة للغاية وتتطلب طاقة ليزر أكبر مقارنة بالفولاذ المقاوم للصدأ من نفس السماكة. أما الألومنيوم فيُستخدم في صناعة لوحات اللافتات خفيفة الوزن، وهو أيضًا مادة عاكسة للغاية، مما يجعل قطعه بدقة أمرًا أكثر صعوبة.
| المواد | السماكة النموذجية | أسست غاز | اعتبارات خاصة |
|---|---|---|---|
| مرآة من الفولاذ المقاوم للصدأ | 0.8–1.5 ملم | النيتروجين | يجب التعامل مع الفيلم الواقي بحذر |
| الفولاذ المقاوم للصدأ المصقول | 1.0–2.0 ملم | النيتروجين | أكثر مرونة، وشائعة في اللافتات الكبيرة |
| نحاس | 1.0–2.0 ملم | النيتروجين | يتطلب طاقة أعلى، ودرجة انعكاس عالية |
| ألومنيوم | 1.0–2.0 ملم | النيتروجين | انعكاسية عالية، يتطلب تركيزًا دقيقًا |
| الفولاذ المطلي | 1.0–1.5 ملم | الهواء المضغوط | يجب تقليل الأضرار التي تلحق بالطلاء إلى أدنى حد ممكن |
Ⅱ. الفولاذ المقاوم للصدأ المرآوي: عملية طلاء الغشاء على مرحلتين
1. لماذا لا يمكنك قطع الغشاء مباشرةً
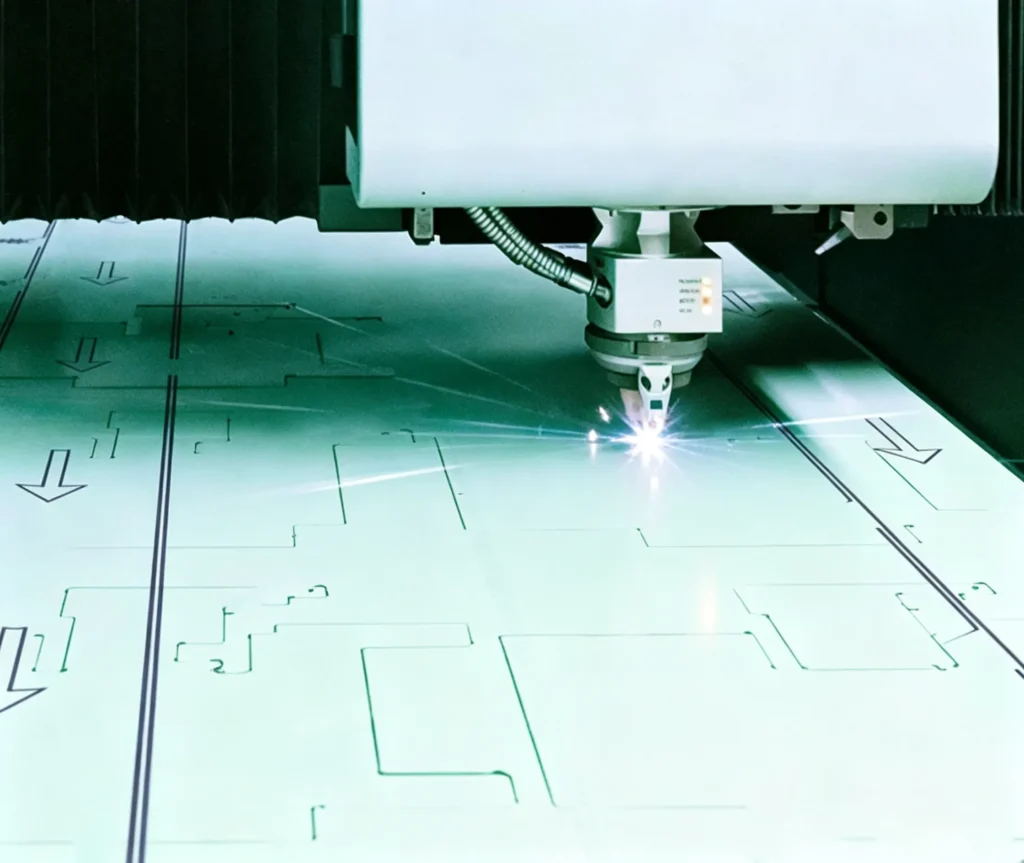
تأتي معظم ألواح الفولاذ المقاوم للصدأ ذات السطح المرآوي أو المصقول مغطاة بغشاء واقٍ من البولي إيثيلين على كلا الجانبين. وقد يكون رد الفعل التلقائي هو ترك الغشاء في مكانه والقطع من خلاله. لكن هذه طريقة خاطئة. فالقطع عبر الغشاء بأقصى قوة يؤدي إلى ظهور فقاعات على الغشاء وذوبانه والتصاقه بحافة القطع. والنتيجة هي حافة خشنة وملوثة تتطلب عملية تنظيف شاقة.
كما تعكس الطبقة اللامعة طاقة الليزر. وعندما يضرب الشعاع سطح الطبقة اللامعة بزاوية ضحلة، فإنه قد ينعكس عائدًا إلى رأس القطع، مما يتسبب في تلف النافذة الواقية أو الفوهة.
2. طريقة الخطوتين: رسم الخطوط مسبقًا، ثم القص
تتألف الطريقة الصحيحة من خطوتين. أولاً، استخدم ليزر نبضي منخفض الطاقة لرسم خط على الغشاء على طول مسار القطع، مما يؤدي إلى إزالة الغشاء والمادة اللاصقة على شكل شريط ضيق. ويُطلق على هذه العملية أحيانًا اسم «تبخير الغشاء» أو «استئصال الغشاء».
ثانيًا، قم بقطع المعدن بأقصى طاقة مع استخدام النيتروجين عالي الضغط كعامل مساعد. تكون حافة المعدن نظيفة وخالية من الأكسيد لأن الطبقة الرقيقة لم تعد تشكل عائقًا. وتكون جودة القطع جاهزة على الفور للتلميع أو الطلاء بالمسحوق.
تعتمد إعدادات المعلمات لخطوة الحفر المسبق على سماكة الطبقة والمادة اللاصقة. كنقطة انطلاق، فإن استخدام تردد يتراوح بين 200 و500 هرتز عند طاقة منخفضة يزيل الطبقة بشكل نظيف دون الإضرار بالمعدن الموجود تحتها.
Ⅲ. الوصلات الدقيقة والوقاية من الانقلاب
1. مشكلة الأجزاء الصغيرة
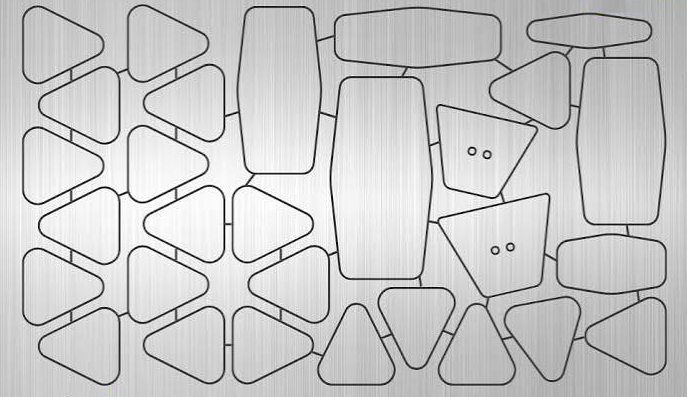
غالبًا ما تكون أحرف اللافتات صغيرة الحجم. فقد يبلغ وزن كل قطعة مقطوعة من حرف يبلغ طوله 50 مم وذو خطوط رفيعة بضعة جرامات فقط. وعندما ينتهي الليزر من القطع، تسقط هذه القطع الصغيرة على شرائح طاولة القطع. ويستقر بعضها بزاوية مائلة.
إذا تُركت قطعة مائلة في مسار رأس القطع أثناء حركة سريعة، فإن الرأس يصطدم بها. فتنكسر الحلقة الخزفية، وتتلف الفوهة، وقد يتعين إزالة رأس القطع لإصلاحه. وقد تتجاوز تكلفة اصطدام واحد القيمة الإجمالية لمشروع اللافتات بأكمله.
2. الوصلات الدقيقة وقفزة الضفدع
يتألف الحل من جزأين. الجزء الأول هو «المفاصل الدقيقة». حيث يترك برنامج القطع جسراً صغيراً غير مقطوع، يتراوح عرضه عادةً بين 0.2 و0.5 ملم، يعمل على تثبيت القطعة الصغيرة في مكانها حتى يقوم المشغل بإزالتها. وبذلك، لا تسقط القطعة على الشرائح، ولا تنقلب.
والثاني هو سلوك «القفز» لرأس القطع. تستخدم وحدات التحكم الحديثة إجراءً يُعرف بـ«قفزة الضفدع» أو «رفع الرأس»، والذي يعمل على رفع رأس القطع أثناء الحركات السريعة بين الأجزاء الصغيرة. وبالاقتران مع الوصلات الدقيقة، فإن هذا يزيل خطر التصادم تمامًا.
| الإعدادات | الغرض | القيمة النموذجية |
|---|---|---|
| عرض الوصلة الدقيقة | تثبيت الأجزاء الصغيرة في مكانها | 0.2–0.5 ملم |
| عدد الوصلات الصغيرة | الموازنة بين الاحتفاظ بالمواد وإزالتها | 1–3 لكل جزء |
| ارتفاع قفزة الضفدع | إزالة الأجزاء المرفوعة | 10–20 ملم فوق المادة |
| سرعة حركة سريعة | تقليل مدة الدورة | يعتمد على الجهاز |
Ⅳ. زيادة القوة في الزوايا للحصول على نقاط حادة
1. مشكلة الطاقة الثابتة
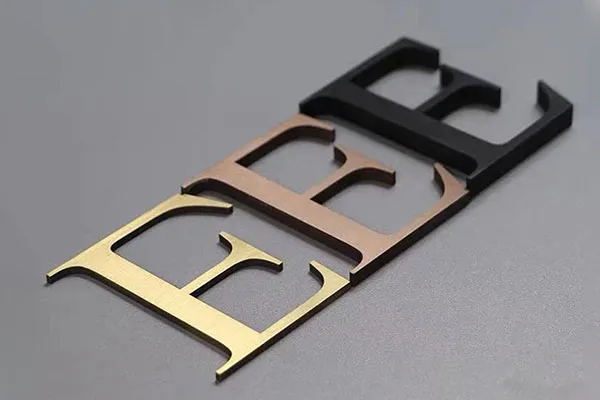
تتميز أحرف اللافتات بزوايا حادة. فالحروف A و M و W و K مليئة بالزوايا الحادة. وعندما يبطئ رأس القطع سرعته للقيام بمنعطف حاد، يبقى الليزر لفترة أطول عند الزاوية، ويزداد مدخل الحرارة لكل وحدة طول من القطع. والنتيجة هي زاوية مذابة أو محترقة. تختفي نقطة الحرف A، أو تصبح زاوية الحرف M مستديرة.
2. زيادة السرعة تدريجيًّا عند المنعطفات
الحل يكمن في التدرج التدريجي لطاقة الليزر عند الزوايا، والذي يُعرف أيضًا باسم التدرج التدريجي لطاقة التردد. تعمل وحدة التحكم CNC على خفض طاقة الليزر مع تباطؤ رأس القطع عند اقترابه من الزاوية، ثم تعيدها إلى مستواها الأصلي مع تسارع الرأس عند الخروج منها. وبذلك يظل مدخل الحرارة ثابتًا على طول مسار القطع بأكمله، وتبقى الزاوية حادة.
تعتمد إعدادات المعلمات على المادة وسماكة القطعة وهندسة الزاوية. وتشتمل معظم وحدات التحكم الحديثة على وظيفة التسارع التلقائي التي تضبط الطاقة بناءً على الحركة المبرمجة. وتتمثل مهمة المشغل في التحقق من الإعدادات من خلال إجراء قطع تجريبي قبل بدء الإنتاج.
Ⅴ. أفضل إعدادات الماكينة للقطع بالليزر لللافتات
1. القدرة وحجم السرير
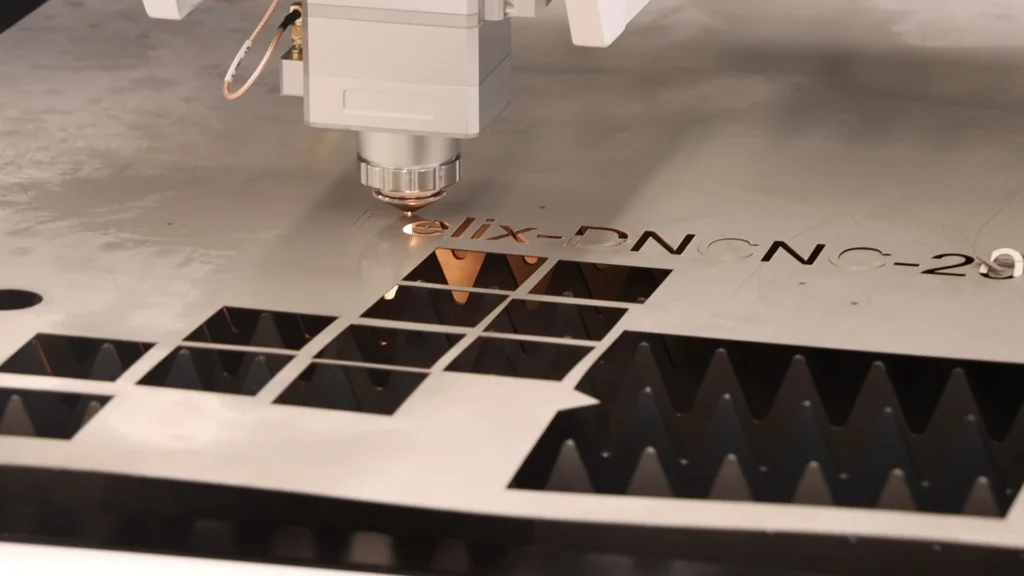
لا تتطلب أعمال اللافتات طاقة ليزر عالية. فمعظم مواد اللافتات يقل سمكها عن 2 مم. ويكفي استخدام ليزر ليفي بقدرة تتراوح بين 1.5 كيلوواط و3 كيلوواط، وهو الخيار الأكثر فعالية من حيث التكلفة لمتجر متخصص في اللافتات.
يتوافق حجم المنضدة 3015 (3 أمتار × 1.5 متر) مع الحجم القياسي للألواح التي تستخدمها معظم شركات تصنيع اللافتات. ونادرًا ما تكون هناك حاجة إلى مناضد أكبر حجمًا لأن القطع صغيرة الحجم ويتم تقطيع الألواح إلى العديد من القطع الصغيرة. للاطلاع على النطاقات الدقيقة لميزانية المعدات عبر الطرازات المبتدئة، تفضلوا باستكشاف دليل أسعار آلات القطع بالليزر الليفي.
2. مقارنة التكاليف بين الاستعانة بمصادر خارجية والاعتماد على الموارد الداخلية
تنفق ورشة اللافتات النموذجية التي تعهد بعمليات قطع الحروف المصنوعة من الفولاذ المقاوم للصدأ إلى ورشة محلية متخصصة مبلغ $3,000 أو أكثر شهريًّا على خدمات القطع. وتؤدي كل تعديل على التصميم إلى إطالة مهلة التنفيذ بيومين، ولا تملك الورشة أي سيطرة على جودة القطع أو جدول التسليم.
| المؤشرات المالية والتشغيلية | الاستعانة بمصانع محليّة متخصصة | ليزر ألياف داخلي بقدرة 1.5 كيلوواط – 3 كيلوواط | التأثير التجاري الشهري |
|---|---|---|---|
| نفقات القص الشهرية | $3,000 – $4,500 (رسوم الفاتورة) | $800 – $1,100 (قسط إيجار لمدة 36 شهراً) | يوفر ما بين $1,900 و $3,400 شهريًّا |
| Assist للغاز والمواد الاستهلاكية | مشمول في هامش الربح الخاص بالمتجر | ~$350 – $500 / الشهر (النيتروجين والفوهات) | تكاليف تشغيلية ثانوية |
| مدة الإنجاز | من 3 إلى 5 أيام عمل | في نفس اليوم (يتم القص في غضون ساعتين من الموافقة على التصميم) | تم تقليل مدة التنفيذ بمقدار 90% |
| مرونة مراجعة التصميم | رسوم الإعداد لـ $50–$100 + تأخير لمدة 24 ساعة | إعادة التداخل الفوري دون أي تكلفة إضافية | يزيل العقبات التي تواجه العملاء |
| عقبة في الإنتاج | تخضع لجدول المورد | خدمة القطع حسب الطلب على مدار الساعة طوال أيام الأسبوع | ارتفاع معدل تحويل المبيعات |
تبلغ الدفعة الشهرية لآلة ليزر الألياف التي تتراوح قدرتها بين 1.5 كيلوواط و3 كيلوواط، والمزودة بقاعدة 3015، ما بين $800 و$1,100 في إطار عقد إيجار مدته 36 شهراً. وتغطي الآلة تكلفة الدفعة هذه من عائدات الأسبوع الأول من الإنتاج. ومنذ ذلك الحين فصاعدًا، يتحكم المصنع في مدة التسليم والجودة والهوامش الربحية الخاصة به.
منطق المقارنة هو نفسه الذي قمنا بتحليله في دليل مقارنة بين القطع بالليزر داخليًا مقابل الاستعانة بمصادر خارجية.
3. غاز المساعدة: النيتروجين لحافة القطع
يُعد النيتروجين الغاز المساعد المناسب لللافتات المصنوعة من الفولاذ المقاوم للصدأ والنحاس والألومنيوم. فهو ينتج حافة نظيفة وخالية من الأكسدة تكون جاهزة على الفور للتلميع أو الطلاء بالمسحوق أو التركيب. ويُعد الهواء المضغوط أرخص ثمناً، لكن الحافة المؤكسدة التي ينتجها تتطلب تنظيفاً إضافياً وقد لا تفي بالمعايير الجمالية المطلوبة لللافتات الفاخرة.
تعتبر تكلفة النيتروجين معقولة عند مستويات ضغط الغاز المطلوبة للمواد الرقيقة. وترد مقارنة التكلفة الكاملة في تقريرنا دليل تكلفة غاز القطع بالليزر. بالنسبة لمتجر لافتات، فإن جودة الحواف تستحق تكلفة الوقود.
Ⅵ. الأسئلة الشائعة: أسئلة حول لافتات القطع بالليزر
1. هل يمكنني قطع الفولاذ المقاوم للصدأ المصقول دون إزالة الطبقة الواقية أولاً؟
لا، ليس مباشرةً وبأقصى طاقة. يجب إزالة الفيلم عن طريق حفره بمرور منخفض الطاقة قبل قطع المعدن. فقطع الفيلم بأقصى طاقة يؤدي إلى التصاقه بالحافة ويزيد من خطر حدوث تلف في رأس القطع بسبب الانعكاس الخلفي.
2. كيف يمكنني منع الأحرف الصغيرة من الانقلاب والاصطدام برأس القطع؟
استخدم الوصلات الدقيقة لتثبيت الأجزاء الصغيرة في مكانها، وقم بتفعيل وظيفة «قفزة الضفدع» أو «رفع الرأس» بحيث يرتفع رأس القطع أثناء الحركات السريعة. ويقضي هذا المزيج على خطر التصادم الذي يعاني منه قطع اللافتات.
3. لماذا تبدو الزوايا الحادة في حروفي وكأنها ذابت؟
يظل الليزر لفترة طويلة جدًّا عند الزاوية، مما يؤدي إلى توليد حرارة مفرطة. قم بتفعيل ميزة «تدرج طاقة الزاوية» في وحدة التحكم بحيث تنخفض طاقة الليزر مع تباطؤ الرأس عند الدخول إلى الزاوية. اختبر هذا الإعداد على مواد غير مطلوبة قبل بدء الإنتاج.
4. ما هي قوة الليزر التي أحتاجها لأعمال اللافتات؟
يكفي استخدام ليزر ألياف بقدرة تتراوح بين 1.5 كيلوواط و3 كيلوواط لجميع مواد اللافتات الشائعة، التي يبلغ سمكها عادةً أقل من 2 ملم. ولا توجد حاجة إلى طاقة أعلى، كما أنها لا تحسن جودة القطع في المواد الرقيقة.
5. هل النيتروجين ضروري لقطع مواد اللافتات؟
بالنسبة لللافتات المصنوعة من الفولاذ المقاوم للصدأ والنحاس والألومنيوم، يُعد النيتروجين الخيار الأمثل. فهو ينتج حافة نظيفة خالية من الأكسدة وجاهزة للتشطيب. ويُعد الهواء المضغوط بديلاً أرخص، لكن الحافة المؤكسدة تتطلب تنظيفاً إضافياً.
Ⅶ. الخلاصة: تقطيع اللافتات يعزز الانضباط في العمل
لا يُعد القطع بالليزر لللافتات أمراً صعباً بمجرد فهم العملية. فالمواد رقيقة، ومتطلبات الآلة متواضعة، وسرعات القطع عالية. وما يميز ورشة اللافتات الجيدة عن تلك التي تعاني من صعوبات هو الالتزام بالعملية: عملية الفيلم المكونة من خطوتين، وإعدادات «الوصلة الدقيقة» و«قفزة الضفدع»، وزيادة قوة القطع تدريجياً عند الزوايا.
في WSL ليزر، نقوم بتجهيز الآلات لمصنعي اللافتات الذين يحتاجون إلى حواف متناسقة وذات جودة عالية في كل قطعة. الآلة هي الأداة. أما العملية فهي الميزة التنافسية.
المراجع
- ISO 9013: القطع الحراري — تصنيف القطع الحراري، متجر ANSI الإلكتروني.
- ISO 230-1: قواعد الاختبار الخاصة بالآلات المكنية — الدقة الهندسية للآلات التي تعمل في ظروف عدم التحميل، المنظمة الدولية للتوحيد القياسي.
- AWS C7.2M: الممارسات الموصى بها للقطع بشعاع الليزر والعمليات ذات الصلة، الجمعية الأمريكية للحام.