Lazer kesimli tabela yapımı, genel sac işlerinden farklı bir alandır. Parçalar küçüktür, malzemeler yansıtıcıdır ve kalite standardı sadece yapısal değil, aynı zamanda estetik açıdan da önemlidir. Bir mağaza vitrin tabelası için kullanılan paslanmaz çelik harf, iki metre uzaktan bile kusursuz görünmelidir. Bir çapak, rengi bozulmuş bir kenar veya erimiş bir köşe, önünden geçen her müşteri tarafından fark edilir.
Bu makale, metal harfler, logolar ve dekoratif paneller kesen tabela atölyeleri ve tabela üreticilerine yöneliktir. Makale, tabela kalitesinde kenarlar elde edilmesini sağlayan malzemeleri, kesim tekniklerini ve makine yapılandırmasını ele almaktadır. En önemli üç işlem detayı, genel lazer kesim kılavuzlarında nadiren yer alan unsurlardır: film işleme, mikro birleşim yerleri ve köşe güç kontrolü.
Saat WSL Lazer, küçük ölçekte hassasiyete ihtiyaç duyan tabela üreticileri için makineleri yapılandırıyoruz.
Ⅰ. Lazer Kesim Tabelalarında Kullanılan Malzemeler
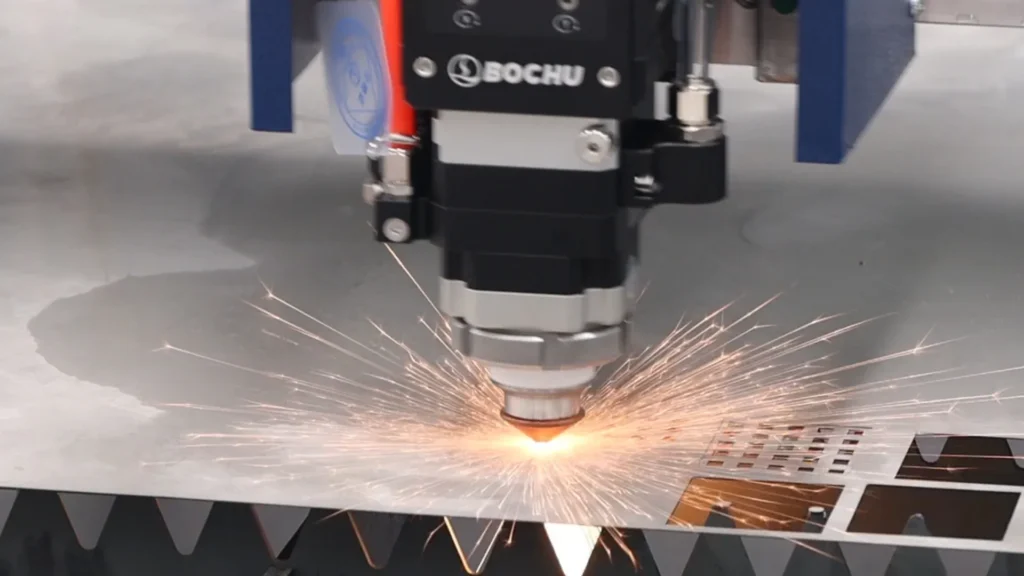
1. Ayna Parlak Paslanmaz Çelik ve Fırçalanmış Paslanmaz Çelik
Aynalı paslanmaz çelik, tabela yapımı için en kaliteli malzemedir. Harfler, logolar ve dekoratif paneller şeklinde kesildikten sonra parlatılır ve monte edilir. Malzemenin kalınlığı genellikle 0,8 ila 2,0 mm arasındadır ve nakliye sırasında her iki yüzü de koruyucu bir PE filmle kaplanır.
Fırçalanmış paslanmaz çelik, büyük boyutlu tabelalar için daha yaygın olarak tercih edilen bir malzemedir. Küçük çizikleri gizleyen mat bir yüzeye sahiptir ve işlenmesi daha kolaydır. Her iki malzeme de kesim kenarındaki oksidasyonu önlemek için azot destek gazı gerektirir.
2. Pirinç, Alüminyum ve Kaplamalı Çelik
Pirinç, üst düzey iç mekan tabelaları ve dekoratif yazılar için kullanılır. Yüksek yansıtma özelliğine sahiptir ve aynı kalınlıktaki paslanmaz çeliğe kıyasla daha fazla lazer gücü gerektirir. Alüminyum, hafif tabela panelleri için kullanılır ve aynı zamanda yüksek yansıtma özelliğine sahiptir; bu da temiz bir kesim yapılmasını zorlaştırır.
| Malzeme | Tipik Kalınlık | Assist Gaz | Özel Hususlar |
|---|---|---|---|
| Ayna Paslanmaz Çelik | 0,8–1,5 mm | Azot | Koruyucu film dikkatli bir şekilde kullanılmalıdır |
| Fırçalanmış Paslanmaz Çelik | 1,0–2,0 mm | Azot | Daha esnek, büyük tabelalarda yaygın olarak kullanılır |
| Pirinç | 1,0–2,0 mm | Azot | Daha yüksek güç ve yüksek yansıtma özelliği gerektirir |
| Alüminyum | 1,0–2,0 mm | Azot | Yüksek yansıtma özelliği; dikkatli odaklama gereklidir |
| Kaplamalı Çelik | 1,0–1,5 mm | Basınçlı hava | Kaplama hasarı en aza indirilmelidir |
Ⅱ. Aynalı Paslanmaz Çelik: İki Aşamalı Kaplama Süreci
1. Neden Filmi Doğrudan Kesemezsiniz?
Çoğu ayna ve fırçalanmış paslanmaz çelik levha, her iki yüzünde koruyucu bir PE film ile birlikte gelir. İlk akla gelen, filmi üzerinde bırakıp onun üzerinden kesmektir. Ancak bu yanlış bir yaklaşımdır. Filmi tam güçte kesmek, filmin kabarmasına, erimesine ve kesilen kenara yapışmasına neden olur. Sonuç olarak, yoğun emek gerektiren bir temizlik işlemi gerektiren pürüzlü ve kirlenmiş bir kenar ortaya çıkar.
Film ayrıca lazer enerjisini de yansıtır. Işın, yansıtıcı film yüzeyine sığ bir açıyla çarptığında, kesme kafasına geri saçılabilir ve bu da koruyucu pencereye veya nozüle zarar verebilir.
2. İki Aşamalı Yöntem: Önce Çizim, Sonra Kesim
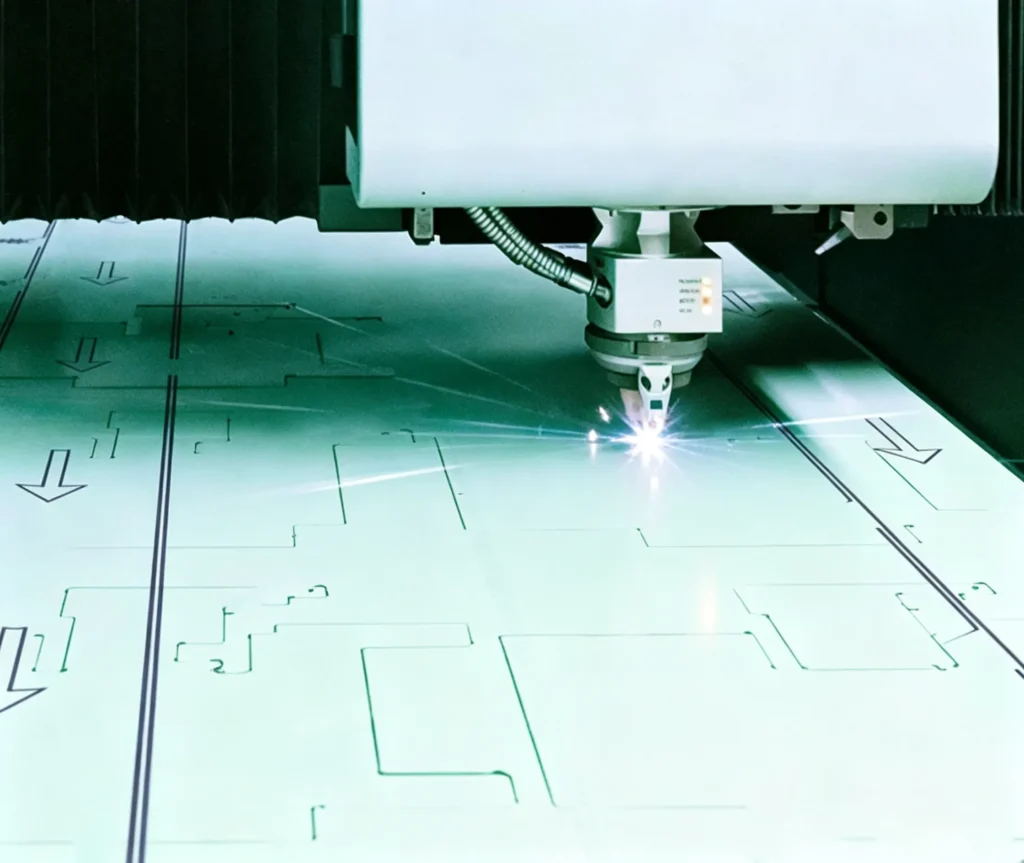
Doğru prosedür iki aşamalı bir süreçtir. İlk olarak, düşük güçlü darbeli lazer kullanarak kesim yolu boyunca film üzerinde çizgi çizin ve dar bir şerit halinde filmi ve yapıştırıcıyı kaldırın. Bu işlem bazen film buharlaştırma veya film ablasyonu olarak adlandırılır.
İkinci olarak, yüksek basınçlı azot desteği ile metali tam güçte kesin. Film artık engel teşkil etmediği için metal kenarı temiz ve oksit içermez. Kesim kalitesi, parlatma veya toz boyama işlemleri için hemen uygundur.
Ön çizim aşamasının parametre ayarları, film kalınlığına ve yapıştırıcıya bağlıdır. Başlangıç noktası olarak, düşük güçte 200 ila 500 Hz’lik bir frekans, altındaki metale zarar vermeden filmi temiz bir şekilde çıkarır.
Ⅲ. Mikro Derzler ve Yukarı Kayma Önleme
1. Küçük Parça Sorunu
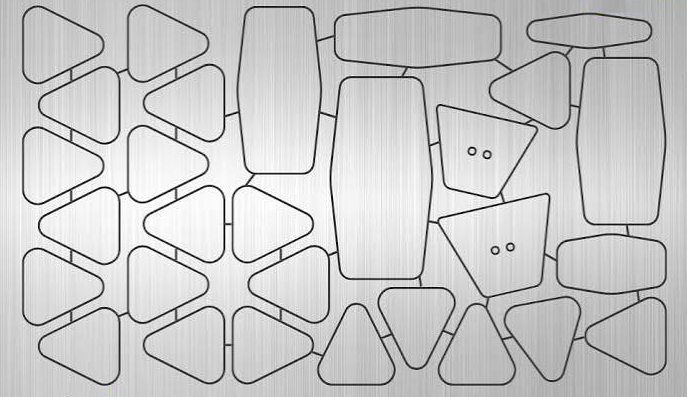
Tabela harfleri genellikle küçüktür. İnce çizgilere sahip 50 mm’lik bir harfin, ağırlığı sadece birkaç gram olan ayrı kesilmiş parçaları olabilir. Lazer kesim işlemi bittiğinde, bu küçük parçalar kesim masasının çıtalarına düşer. Bunların bir kısmı bir açıyla yukarı doğru eğilir.
Hızlı hareket sırasında kesme kafasının yolunda devrilmiş bir parça bırakılırsa, kafa bu parçaya çarpar. Seramik halka kırılır, nozul hasar görür ve onarım için kesme kafasının sökülmesi gerekebilir. Tek bir çarpışmanın maliyeti, tabela işinin toplam değerini aşabilir.
2. Mikro Eklemler ve Kurbağa Sıçrayışı
Çözüm iki bölümden oluşmaktadır. Birincisi mikro bağlantı noktalarıdır. Kesim yazılımı, operatör parçayı çıkarana kadar küçük parçayı yerinde tutan, genellikle 0,2 ila 0,5 mm genişliğinde minik bir kesilmemiş köprü bırakır. Parça çıtaların üzerine düşmez ve yukarı doğru devrilmez.
İkincisi ise kesme kafasının zıplama davranışıdır. Modern kontrolörler, küçük parçalar arasındaki hızlı hareketler sırasında kesme kafasını yukarı kaldıran bir “kurbağa zıplaması” ya da “kafa kaldırma” rutini kullanır. Mikro-eklemlerle birleştirildiğinde bu, çarpışma riskini tamamen ortadan kaldırır.
| Ortam | Amaç | Tipik Değer |
|---|---|---|
| Mikro-Eklem Genişliği | Küçük parçaları yerinde sabitleyin | 0,2–0,5 mm |
| Mikro Eklem Sayısı | Elinde tutma ile elden çıkarma arasındaki denge | Parça başına 1–3 adet |
| Kurbağa Sıçrama Yüksekliği | Yukarı doğru kalkmış parçaları temizleyin | Malzemenin 10–20 mm yukarısında |
| Yüksek Hareket Hızı | Döngü süresini en aza indirin | Makineye bağlı |
Ⅳ. Keskin Noktalar İçin Köşe Güç Artışı
1. Sabit Güçle İlgili Sorun
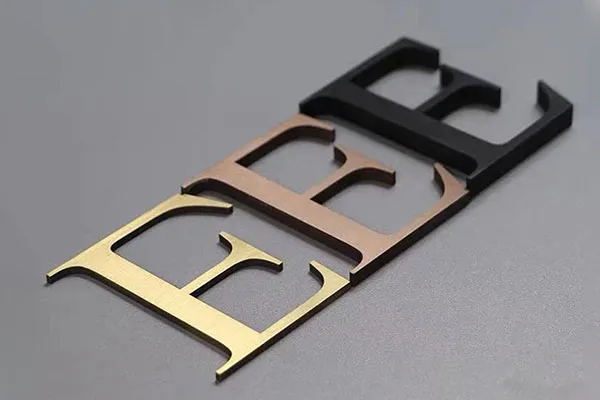
Tabela harflerinin köşeleri keskindir. A, M, W ve K harfleri akut açılarla doludur. Kesme kafası keskin bir dönüş yapmak için hızını düşürdüğünde, lazer köşede daha uzun süre kalır ve kesilen birim uzunluk başına ısı girişi artar. Sonuç olarak köşe erir veya yanar. A harfinin ucu kaybolur veya M harfinin köşesi yuvarlanır.
2. Virajlarda Güç Artışı
Çözüm, köşe güç kademelendirme olarak da bilinen güç frekansı kademelendirmedir. CNC kontrolörü, kesme kafası bir köşeye yaklaşırken hızını azaltır ve kafanın köşeden çıkarken hızlandıkça gücü yeniden artırır. Isı girişi kesim yolunun tamamı boyunca sabit kalır ve köşe keskinliğini korur.
Parametre ayarları, malzemeye, kalınlığa ve köşenin geometrisine bağlıdır. Çoğu modern kontrol ünitesi, programlanan harekete göre gücü ayarlayan otomatik rampa fonksiyonuna sahiptir. Operatörün görevi, üretime geçmeden önce bir deneme kesimi yaparak ayarları doğrulamaktır.
Ⅴ. Tabelaların Lazerle Kesimi İçin En Uygun Makine Ayarları
1. Güç ve Yatak Boyutu
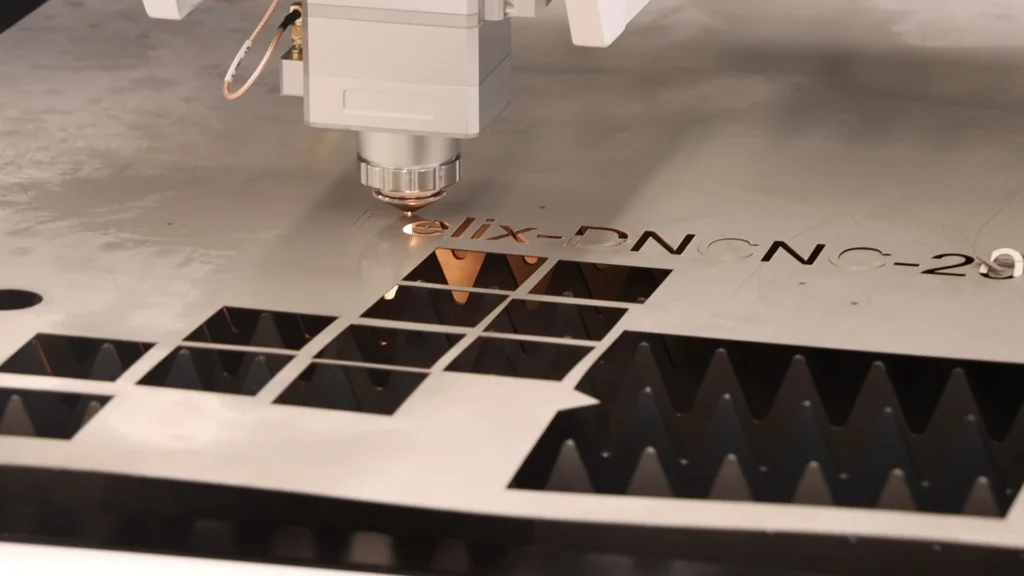
Tabela işleri için yüksek lazer gücü gerekmez. Tabela malzemelerinin çoğu 2 mm'den daha incedir. 1,5 kW ile 3 kW arası bir fiber lazer yeterlidir ve bu, bir tabela atölyesi için en uygun maliyetli konfigürasyondur.
3015 yatak boyutu (3 m × 1,5 m), çoğu tabela üreticisi tarafından kullanılan standart levha boyutuyla uyumludur. Parçalar küçük olduğundan ve levhalar birçok küçük parçaya kesildiğinden, daha büyük yataklara nadiren ihtiyaç duyulur. Giriş seviyesi modeller için kesin ekipman bütçe aralıklarını görmek için, sayfamızı inceleyin fiber lazer kesim makinesi fiyat kılavuzu.
2. Dış Kaynak Kullanımı ile Şirket İçi Uygulama Karşılaştırması
Paslanmaz çelik harf kesim işlerini yerel bir imalat atölyesine yaptıran tipik bir tabela atölyesi, kesim hizmetleri için ayda $3,000 veya daha fazla harcama yapmaktadır. Her tasarım değişikliği, teslim süresine iki gün eklemektedir ve atölye, kesim kalitesi veya teslimat takvimi üzerinde hiçbir kontrol sahibi değildir.
| Finansal ve Operasyonel Göstergeler | Yerel Atölyeye İş Vermek | Şirket İçi 1,5 kW–3 kW Fiber Lazer | Aylık Ticari Etki |
|---|---|---|---|
| Aylık Kesim Gideri | $3.000 – $4.500 (Fatura ücretleri) | $800 – $1.100 (36 aylık kiralama taksiti) | Ayda $1.900 – $3.400 tasarruf sağlar |
| Assist Gaz ve Sarf Malzemeleri | Mağaza kâr marjına dahildir | ~$350 – $500 / ay (Azot ve nozullar) | Düşük operasyonel masraflar |
| İşlem Süresi | 3 ila 5 iş günü | Aynı gün (Tasarım onayı alındıktan sonra 2 saat içinde kesim yapılır) | Teslim süresi % oranında kısaltıldı |
| Tasarım revizyonunda esneklik | $50–$100 kurulum ücreti + 24 saatlik gecikme | Ekstra maliyet olmaksızın anında yeniden yerleştirme | Müşteri deneyimindeki aksaklıkları ortadan kaldırır |
| Üretimde Darboğaz | Tedarikçinin programına bağlı olarak | 7/24 isteğe bağlı kesim hizmeti | Daha yüksek satış dönüşüm oranı |
3015 yataklı 1,5 kW ila 3 kW gücündeki bir fiber lazer, 36 aylık kiralama sözleşmesi kapsamında aylık $800 ila $1.100 tutarında ödeme gerektirir. Makine, üretime başladığı ilk hafta içinde kendi ödeme tutarını karşılar. O andan itibaren, atölye kendi teslim süresini, kalitesini ve kâr marjlarını kendisi kontrol eder.
Karşılaştırma mantığı, makalemizde ayrıntılı olarak ele aldığımız mantıkla aynıdır. Şirket içi ve dış kaynak kullanımı: Lazer kesim kılavuzu.
3. Yardımcı Gaz: Kesim Kenarı için Azot
Azot, paslanmaz çelik, pirinç ve alüminyum tabelalar için en uygun yardımcı gazdır. Parlatma, toz boyama veya montaj işlemlerine hemen hazır, temiz ve oksit içermeyen bir kenar oluşturur. Basınçlı hava daha ucuzdur, ancak oluşturduğu oksitlenmiş kenar ek temizlik gerektirir ve birinci sınıf tabelalar için estetik standartları karşılamayabilir.
İnce malzemeler için gerekli gaz basınçlarında azot maliyeti makul seviyededir. Tam maliyet karşılaştırması, bizim lazer kesim gaz maliyeti kılavuzu. Bir tabela atölyesi için kenar kalitesi, benzin masrafına değer.
Ⅵ. SSS: Lazer Kesim Tabelalarıyla İlgili Sorular
1. Koruyucu filmi önceden çıkarmadan aynalı paslanmaz çeliği kesebilir miyim?
Hayır, doğrudan tam güçte değil. Metal kesilmeden önce, film düşük güçte bir geçişle kazınarak çıkarılmalıdır. Filmi tam güçte kesmek, filmin kenara yapışmasına neden olur ve kesme kafasında geri yansıma kaynaklı hasar riskini artırır.
2. Küçük harflerin yukarı doğru eğilip kesme kafasına çarpmasını nasıl önleyebilirim?
Küçük parçaları yerinde tutmak için mikro bağlantı noktaları kullanın ve hızlı hareketler sırasında kesme kafasının yükselmesini sağlamak üzere “frog jump” veya “head lift” işlevini etkinleştirin. Bu kombinasyon, tabela kesiminde sıkça karşılaşılan çarpışma riskini ortadan kaldırır.
3. Harflerimin keskin köşeleri neden erimiş gibi görünüyor?
Lazer köşede çok uzun süre kalıyor ve aşırı ısı uyguluyor. Kontrol cihazında köşe güç kademelendirme özelliğini etkinleştirin; böylece kafa köşeye yaklaşırken hızı azaldıkça lazer gücü de azalacaktır. Üretime geçmeden önce bu ayarı hurda malzeme üzerinde test edin.
4. Tabela işleri için ne kadar lazer gücü gerekir?
Genellikle 2 mm'den daha ince olan tüm yaygın tabela malzemeleri için 1,5 kW ila 3 kW gücünde bir fiber lazer yeterlidir. Daha yüksek güç gerekli değildir ve ince malzemelerde kesim kalitesini artırmaz.
5. Tabela malzemelerinin kesilmesi için azot gerekli midir?
Paslanmaz çelik, pirinç ve alüminyum tabelalar için azot doğru seçimdir. Son işlem için hazır, temiz ve oksit içermeyen bir kenar oluşturur. Basınçlı hava daha ucuz bir alternatiftir, ancak oksitlenmiş kenarın ek temizlik gerektirir.
Ⅶ. Sonuç: Tabela Kesimi, Süreç Disiplinini Teşvik Ediyor
Süreç bir kez anlaşıldıktan sonra lazerle tabela kesimi zor bir iş değildir. Malzemeler incedir, makine gereksinimleri mütevazıdır ve kesme hızları yüksektir. İyi bir tabela atölyesini zorluk çeken bir atölyeden ayıran şey, süreç disiplinidir: iki aşamalı film işlemi, mikro-eklem ve “frog jump” ayarları ile köşe güç kademelendirme.
Saat WSL Lazer, her parçada tutarlı ve kozmetik kalitesinde kenarlara ihtiyaç duyan tabela üreticileri için makineleri yapılandırıyoruz. Makine bir araçtır. Süreç ise rekabet avantajıdır.
Kaynakça
- ISO 9013: Termal kesim — Termal kesimlerin sınıflandırılması, ANSI Web Mağazası.
- ISO 230-1: Takım tezgahları için test kodu — Yüksüz koşullarda çalışan makinelerin geometrik doğruluğu, Uluslararası Standartlar Örgütü.
- AWS C7.2M: Lazer Işını Kesimi ve İlgili İşlemler İçin Önerilen Uygulamalar, Amerikan Kaynak Derneği.