جدول المحتويات
Ⅰ. مقدمة
ما هي تقنية آلات القطع بالليزر، ولماذا أصبحت العمود الفقري للتكنولوجيا الحديثة؟ خدمات تصنيع المعادن؟ آلة القطع بالليزر هي نظام يتم التحكم فيه بواسطة الحاسب (CNC) ويستخدم شعاعًا مركّزًا من الضوء المترابط لإذابة المواد — وغالبًا ما تكون معادن — أو حرقها أو تبخيرها بدقة استثنائية. وفقًا لشركة «ذا بيزنس ريسيرتش كومباني»، بلغ حجم السوق العالمي لآلات القطع بالليزر $6.65 مليار في عام 2026 ومن المتوقع أن ينمو ليصل إلى $9.52 مليار بحلول عام 2030 بمعدل نمو سنوي مركب يبلغ 9.4%. ويُعزى هذا النمو الهائل إلى الطلب المتزايد في قطاعات السيارات والطيران والإلكترونيات. وفي هذا الدليل، نقدم تحليلاً مفصلاً لـ ما هي آلة القطع بالليزر الليفي؟، وكيفية عمل المبادئ الفيزيائية الأساسية، ولماذا يمكن أن يؤدي التكوين الصحيح للآلة إلى إحداث تحول جذري في قسم الإنتاج لديك.
Ⅱ. المبدأ الأساسي: كيف تعمل آلة القطع بالليزر؟
في جوهره، يُعد القطع بالليزر عملية فصل حراري. فبدلاً من استخدام القوة الميكانيكية، يستفيد هذا الأسلوب من الطاقة الكهرومغناطيسية لإزالة المواد. ويُعد فهم هذا المبدأ أمرًا بالغ الأهمية لأي مصنع يقوم بتقييم المعدات الرأسمالية.
1. توليد شعاع الليزر
تبدأ العملية داخل مصدر الليزر، حيث تعمل الطاقة الكهربائية على إثارة وسيط التضخيم — وعادةً ما يكون ذلك أليافًا مُشبعة بالإيتربيوم في الأنظمة الصناعية الحديثة. وينتج عن هذا الانبعاث المحفز شعاعًا متماسكًا أحادي اللون عند حوالي طول موجي يبلغ 1,064 نانومتر. وعلى عكس الضوء التقليدي، تنتقل فوتونات الليزر في طور واحد، مما يمكّن الشعاع من حمل طاقة هائلة في مسار خاضع لرقابة صارمة. وللحصول على نظرة عامة تقنية أكثر تعمقًا على عملية تحويل الطاقة هذه، انظر أساسيات أساسيات القطع بالليزر.
2. التركيز وكثافة الطاقة العالية
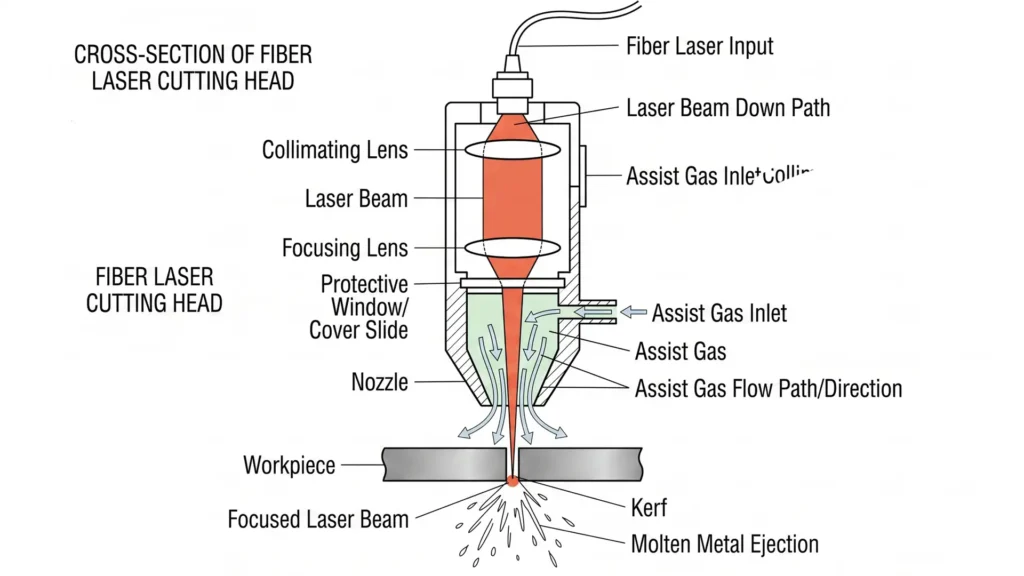
بمجرد توليدها، تنتقل الحزمة عبر كابلات الألياف الضوئية أو مصفوفات المرايا إلى رأس القطع، حيث تقوم العدسة المحدبة بتركيزه على نقطة يبلغ قطرها ما لا يزيد عن 25–100 ميكرومتر. ويؤدي هذا الإجراء التركيزي إلى توليد كثافات طاقة تتجاوز 10⁶ واط/سم²—حرارة كافية لإذابة المعدن أو تبخيره بشكل شبه فوري. وقد نُشرت هذه الدراسة في مجلة المجلة الدولية لتكنولوجيا التصنيع المتقدمة يؤكد أن موضع التركيز له التأثير الأكبر على عرض الشق وجودة القطع، أكثر من سرعة القطع أو ضغط الغاز وحدهما.
3. عملية «الصهر والنفخ»
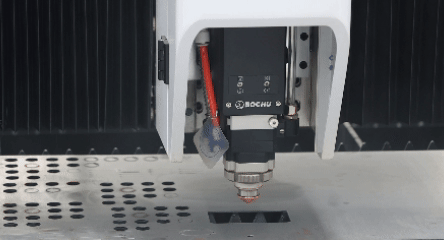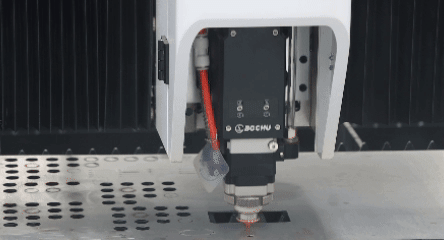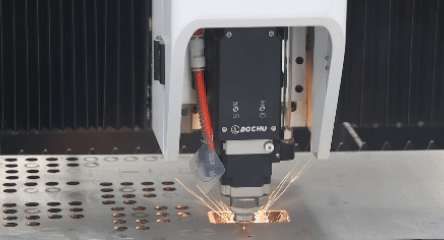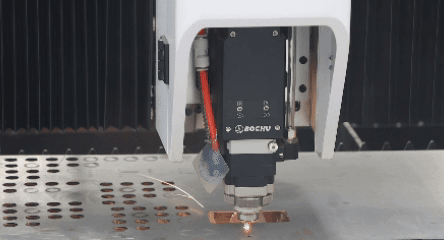
هنا تلتقي الفيزياء بدقة الهندسة. حيث يعمل الشعاع المركّز على تسخين المادة إلى درجة أعلى من نقطة انصهارها. وفي الوقت نفسه، يوجد محور محوري ليزر غازي تقوم نفاثة — عادةً ما تكون من النيتروجين أو الأكسجين أو الهواء المضغوط — بنفخ المادة المنصهرة خارج شق القطع بضغوط تتراوح بين 0.3 و2.0 ميجا باسكال، اعتمادًا على سماكة المادة. وتُعد آلية «الصهر والنفخ» هذه السمة المميزة للقطع بالليزر الصناعي.
الجدول 1: الآليات الفيزيائية الثلاث للقطع بالليزر
| الآلية | وصف العملية | أسست غاز | تطبيق نموذجي |
|---|---|---|---|
| القطع بالحرارة | يقوم الليزر بإذابة المادة؛ ويقوم الغاز الخامل بنفخ المعدن المنصهر خارج الشق | النيتروجين (N₂) | الفولاذ المقاوم للصدأ، الألومنيوم (حواف خالية من الأكسيد) |
| القطع بمساعدة الأكسدة | يتفاعل الأكسجين مع المعدن الساخن، مما يؤدي إلى إطلاق طاقة حرارية | الأكسجين (O₂) | الفولاذ الطري، الفولاذ الكربوني السميك |
| القطع بالتبخير | يتم تسخين المادة حتى تصل إلى مرحلة التبخير/الانصهار المباشر | النيتروجين أو الهواء | المواد الرقيقة، والخصائص الدقيقة |
Ⅲ. تشريح آلة القطع بالليزر: المكونات الهيكلية الأساسية
أ آلة القطع بالليزر إنه أكثر بكثير من مجرد مصدر الليزر. فالإنتاج المستقر والقابل للتكرار يعتمد على التكامل السلس بين الأنظمة الفرعية البصرية والميكانيكية والحرارية وأنظمة التحكم.
الجدول 2: المكونات الهيكلية الأساسية ووظائفها
| المكون | الوظيفة الأساسية | المعلمة الحاسمة |
|---|---|---|
| مصدر الليزر | يولد شعاع ليزر متماسكًا | الطول الموجي، طاقة الخرج (1–30 كيلوواط)، جودة الحزمة (M²) |
| رأس القطع | يُركّز الحزمة الضوئية ويوجه غاز المساعدة | البعد البؤري، قطر الفوهة، مسافة الابتعاد |
| هيكل قاعدة الماكينة | يوفر منصة حركة صلبة | دقة تحديد الموقع (±0.01 مم)، قابلية التكرار |
| نظام التحكم بالقطع باستخدام الحاسب الآلي (CNC) | يحول بيانات CAD إلى مسارات أدوات | تنسيق المحاور، التحكم التكيفي في المعلمات |
| مبرد | يحافظ على الاستقرار الحراري للمصدر والأنظمة البصرية | قدرة التبريد، ثبات درجة الحرارة (±0.5 درجة مئوية) |
| نظام العادم | يزيل الدخان والجسيمات والأبخرة | حجم تدفق الهواء (م³/ساعة)، كفاءة الترشيح |
1. مصدر الليزر
يُعد مصدر الليزر قلب النظام. وتستخدم الآلات الصناعية الحديثة في الغالب مصادر الليزر الليفي نظراً لكفاءتها الفائقة في التوصيل بالمنفذ الكهربائي — ما يقارب أفضل بـ 2–3 أضعاف من أنظمة ثاني أكسيد الكربون—بالإضافة إلى متطلبات صيانة ضئيلة. كما تتفوق ليزرات الألياف في قطع المعادن العاكسة مثل الألومنيوم والنحاس الأصفر والنحاس، وهو ما شكّل تحديًا تاريخيًا لأنظمة ثاني أكسيد الكربون.
الجدول 3: مقارنة بين أنظمة القطع بالليزر الليفي وأنظمة القطع بالليزر ثاني أكسيد الكربون
| المعلمة | ليزر الألياف | ليزر ثاني أكسيد الكربون |
|---|---|---|
| الطول الموجي | 1,064 نانومتر | 10,600 نانومتر |
| حجم بقعة الشعاع | 25–100 ميكرومتر | 100–250 ميكرومتر |
| عرض الشق | 0.10–0.15 ملم | 0.20–0.40 ملم |
| كفاءة الطاقة | 25–30% | 10–15% |
| الصيانة | منخفض (بدون مرايا) | عالية (محاذاة المرايا، إعادة تعبئة الغاز) |
| الأفضل لـ | المعادن، والمواد العاكسة | غير المعادن، الفولاذ الطري السميك |
2. رأس القطع بالليزر
رأس القطع يحتوي على عدسة التركيز، والنوافذ الواقية، وفوهة الغاز. وقدرته على الحفاظ على دقة مسافة الأمان—التي تتراوح عادةً بين 0.5 و1.5 ملم فوق قطعة العمل—تحدد بشكل مباشر جودة الحواف. وتقوم مستشعرات الارتفاع السعوية بضبط هذه المسافة باستمرار في الوقت الفعلي، مما يعوض عن انحراف الصفيحة والتباينات السطحية.
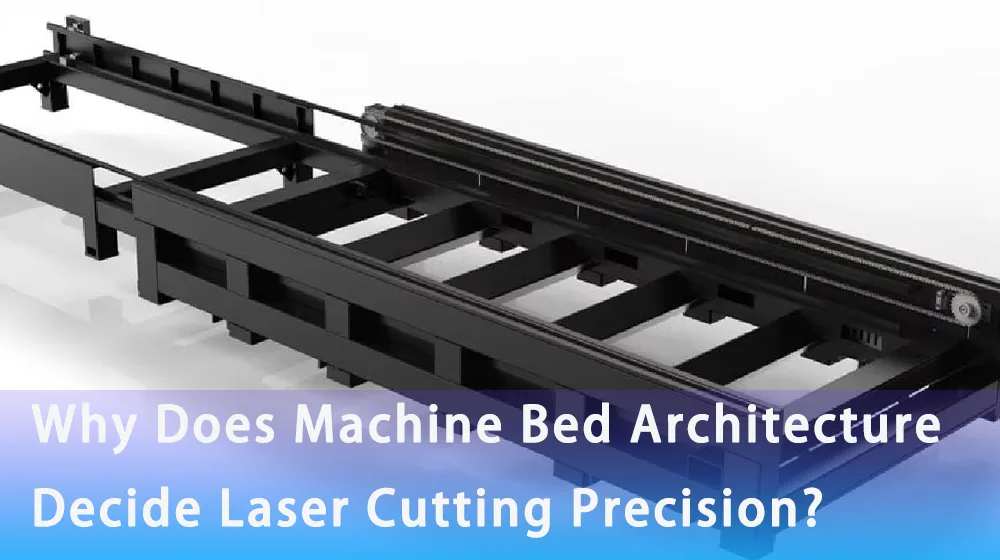
3. هيكل قاعدة الآلة
الصلابة أمر غير قابل للتفاوض. أ هيكل آلة عالي الجودة يستخدم هيكلاً من الفولاذ الملحوم المُخفف من التوتر أو الحديد الزهر لتخفيف الاهتزازات أثناء الحركة بسرعة عالية. دقة تحديد الموضع تبلغ ±0.01 مم وقابلية تكرار ±0.005 مم أصبحت الآن معايير قياسية للمعدات ذات الجودة الصناعية.
4. نظام التحكم بالقطع باستخدام الحاسب الآلي (CNC)
تقوم وحدة التحكم CNC بترجمة ملفات CAD/CAM إلى أوامر حركة متزامنة. وتدعم الأنظمة الحديثة التحكم التكيفي في العمليات — حيث يتم ضبط قوة الليزر والسرعة وضغط الغاز بشكل ديناميكي بناءً على سماكة المادة وشكلها الهندسي. وهذا التكامل مع الأتمتة هو السبب في أن بعض الخلايا الآلية تحقق الآن تحسينات في وقت التشغيل تتجاوز 40%.
5. الأنظمة المساعدة: المبرد ونظام العادم
إن مبرد يحافظ على مصدر الليزر والأنظمة البصرية ضمن نطاق حراري ضيق. فحتى انحراف بمقدار 1 درجة مئوية يمكن أن يغير خصائص الشعاع ويؤدي إلى تدهور جودة القطع. إن نظام العادم وجمع الغبار وهو أمر لا يقل أهمية — فهو يزيل الجسيمات الخطرة ويمنع تلوث الأسطح البصرية، مما يطيل من عمر العدسات ويحمي صحة المشغل.
Ⅳ. الوظائف الرئيسية والمزايا الصناعية
بالنسبة للمصنعين ومديري المشتريات، فإن السؤال بسيط: ما هي الفوائد الملموسة التي توفرها هذه التكنولوجيا؟ تكمن الإجابة في ثلاث مزايا أساسية تدعمها بيانات القطاع.
1. دقة فائقة وشق ضيق
تصل عرض الشق الناتج عن الليزر الليفي إلى 0.10–0.15 ملم على المواد الرقيقة — حوالي 65% أضيق من القطع بالبلازما—مع انحراف حراري يقتصر على 0.08 ملم/متر من الفولاذ المقاوم للصدأ. وتساهم هذه الدقة في تقليل هدر المواد إلى أدنى حد، كما أنها غالبًا ما تلغي الحاجة إلى عمليات التشطيب الثانوية.
2. المعالجة عالية السرعة والمرونة
تقوم أنظمة الليزر الليفي بقطع الصفائح المعدنية الرقيقة بسرعات تصل إلى أسرع بثلاث مرات من ليزرات ثاني أكسيد الكربون مع استهلاك طاقة كهربائية أقل بكثير. وبالاقتران مع التبديل السريع بين المهام عبر برنامج التجميع باستخدام التحكم الرقمي (CNC)، فإن هذه السرعة تُترجم مباشرةً إلى إنتاجية أعلى ومهل إنتاج أقصر لـ خدمات تصنيع المعادن.
3. توافق واسع مع المواد
من الفولاذ العادي والفولاذ المقاوم للصدأ إلى الألومنيوم والنحاس الأصفر والنحاس، وحتى بعض المواد المطلية، تتعامل منصات الليزر الليفي الحديثة مع مجموعة واسعة للغاية من المواد. ويوفر الطول الموجي البالغ 1,064 نانومتر امتصاصًا فائقًا على المعادن العاكسة مقارنةً بأنظمة ثاني أكسيد الكربون (CO₂)، مما يفتح آفاقًا جديدة للتطبيقات في مجال الإلكترونيات، وعلب بطاريات السيارات الكهربائية، وتصنيع مكونات الطاقة المتجددة.
الجدول 4: توافق المواد والغاز المساعد الموصى به
| المواد | نطاق السماكة | الوقود الموصى به | جودة الحواف |
|---|---|---|---|
| الفولاذ العادي | 0.5–25 ملم | الأكسجين (سريع) / النيتروجين (نقي) | جيد إلى ممتاز |
| الفولاذ المقاوم للصدأ | 0.5–30 ملم | النيتروجين (نقاء 99.99%) | ممتاز (خالٍ من الأكسيد) |
| ألومنيوم | 0.5–20 ملم | النيتروجين أو الهواء المضغوط | جيد |
| نحاس | 0.5–12 ملم | النيتروجين | جيد |
| النحاس | 0.5–8 ملم | النيتروجين (الضغط العالي) | جيد |
Ⅴ. الأسئلة الشائعة
السؤال 1: ما الفرق بين آلة القطع بالليزر الليفي وآلة القطع بالليزر العادية؟
أ آلة القطع بالليزر الليفي يستخدم مصدر ليزر ليفي صلب بطول موجي يبلغ 1,064 نانومتر. ويتميز بكفاءة أعلى، وصيانة أقل، وأداء فائق عند معالجة المعادن العاكسة مقارنةً بأنظمة ثاني أكسيد الكربون التقليدية.
السؤال 2: ما هو سمك المادة التي يمكن لآلة القطع بالليزر معالجتها؟
تُستخدم أنظمة الليزر الليفي الصناعية عادةً لقطع الفولاذ الطري حتى 25–30 ملم، الفولاذ المقاوم للصدأ حتى 30 ملم، والألمنيوم حتى 20 ملم، اعتمادًا على قوة الليزر وتكوين غاز المساعدة.
السؤال 3: لماذا يُعد نوع غاز المساعدة عاملاً مهمًا للغاية؟
إن ليزر غازي يؤثر بشكل مباشر على سرعة القطع، وأكسدة الحواف، وتكوّن الخبث. ينتج النيتروجين حوافًا خالية من الأكسيد، مما يجعلها مثالية لللحام أو الطلاء؛ أما الأكسجين فيزيد من سرعة القطع في الفولاذ الكربوني، لكنه يترك حافة مؤكسدة.
السؤال 4: ما هي أعمال الصيانة التي تتطلبها آلة القطع بالليزر؟
تشمل أعمال الصيانة الأساسية فحص العدسات والفوهات، وفحص سائل التبريد في المبرد، واستبدال مرشح العادم، ومعايرة التركيز بشكل دوري. وتتطلب أجهزة الليزر الليفية صيانة أقل بكثير مقارنة بأنظمة ثاني أكسيد الكربون (CO₂) بسبب عدم وجود مرايا بصرية.
السؤال 5: هل آلة القطع بالليزر مناسبة لأعمال الإنتاج بكميات صغيرة أو لصنع النماذج الأولية؟
نعم. يتفوق القطع بالليزر الذي يتم التحكم فيه بواسطة نظام CNC في كل من الإنتاج بكميات كبيرة وتصنيع النماذج الأولية للدفعات الصغيرة، وذلك بفضل عدم الحاجة إلى تغيير الأدوات ونشر برامج التجميع السريع.
Ⅵ. الخاتمة
ما هي تقنية آلات القطع بالليزر إن لم تكن تلاقي الفيزياء البصرية والميكانيكا الدقيقة والأتمتة الذكية؟ بدءًا من توليد شعاع الليزر وصولاً إلى المرحلة النهائية الصهر والنفخ بصرف النظر عن انبعاث المعدن المنصهر، فإن كل نظام فرعي في آلة القطع بالليزر الحديثة مصمم لغرض واحد: توفير عمليات قطع قابلة للتكرار وعالية الجودة على نطاق صناعي. ومع تزايد الطلب العالمي — مدفوعًا بتصنيع السيارات الكهربائية، وتخفيف وزن المركبات الفضائية، والتكامل مع المصانع الذكية — لم يعد الاستثمار في منصة القطع بالليزر المناسبة أمرًا اختياريًا للشركات التي تسعى إلى المنافسة خدمات تصنيع المعادن. لمزيد من المعلومات حول تكنولوجيا الليزر ذات التحكم الرقمي (CNC) وتحسين الإنتاج، تفضلوا بالاطلاع على مدونتنا الفنية.