목차
Ⅰ. 서론
레이저 절단기 기술이란 무엇이며, 왜 이것이 현대의 중추적인 역할을 하게 되었는가 금속 가공 서비스? 레이저 절단기는 코히어런트 빛의 집중된 빔을 이용해 재료(주로 금속)를 매우 정밀하게 녹이거나 태우거나 기화시키는 CNC 제어 시스템입니다. 더 비즈니스 리서치 컴퍼니(The Business Research Company)에 따르면, 전 세계 레이저 절단기 시장 규모는 $ 2026년 65억 그리고 향후 다음과 같이 성장할 것으로 전망됩니다. 2030년까지 $9.52억 연평균 성장률(CAGR) 9.4%를 기록할 것으로 전망됩니다. 이러한 폭발적인 성장은 자동차, 항공우주 및 전자 산업 전반에 걸친 수요 급증에 힘입은 것입니다. 이 가이드에서는 이를 구체적으로 분석하여 파이버 레이저 절단기란 무엇인가요?, 핵심 물리 원리가 어떻게 작용하는지, 그리고 적절한 장비 구성이 생산 현장을 어떻게 변화시킬 수 있는지.
Ⅱ. 핵심 원리: 레이저 절단기는 어떻게 작동하나요?
본질적으로 레이저 절단은 열적 절단 공정입니다. 기계적 힘 대신 전자기 에너지를 활용하여 재료를 제거합니다. 이 원리를 이해하는 것은 자본 설비를 평가하는 모든 제조업체에게 매우 중요합니다.
1. 레이저 빔의 생성
이 과정은 ~ 내부에서 시작되며, 레이저 소스, 여기서 전기 에너지가 이득 매질(현대 산업 시스템의 경우 일반적으로 이테르븀 도핑 광섬유)을 여기시킵니다. 이러한 유도 방출은 대략 1,064 nm 파장. 일반 빛과 달리 레이저 광자는 위상이 일치한 상태로 이동하기 때문에, 빔이 정밀하게 제어된 경로를 따라 막대한 에너지를 전달할 수 있습니다. 이 에너지 변환 과정에 대한 보다 심층적인 기술적 개요는 다음의 기초 이론을 참조하십시오. 레이저 절단의 기초.
2. 초점 형성 및 높은 에너지 밀도
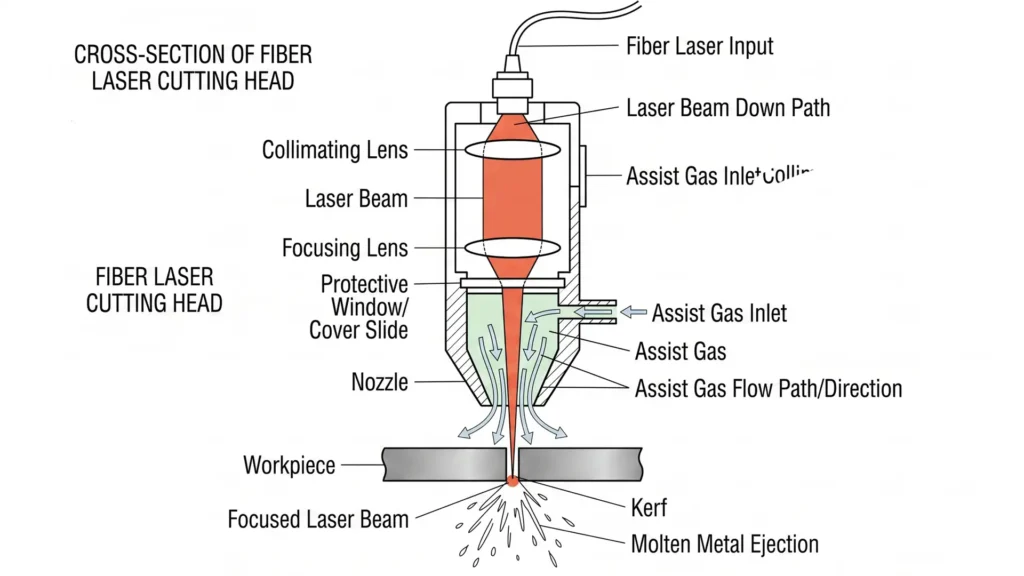
빔이 생성되면, 광섬유 케이블이나 거울 배열을 통해 커팅 헤드, 여기서 볼록 렌즈가 이를 직경이 25–100 µm. 이러한 초점 형성 작용으로 인해 다음을 초과하는 에너지 밀도가 생성되며 10⁶ W/cm²—금속을 거의 순식간에 녹이거나 기화시킬 만큼 뜨겁다. 에 게재된 연구에 따르면 국제 첨단 제조 기술 저널 이 연구는 절삭 속도나 가스 압력 그 자체보다 포커스 위치가 절단 폭과 절단 품질에 더 큰 영향을 미친다는 사실을 확인해 주었다.
3. “용융-블로우” 공정
바로 이곳에서 물리학과 공학의 정밀성이 만나게 됩니다. 집중된 빔이 재료를 녹는점 이상으로 가열합니다. 동시에, 동축 가스 레이저 일반적으로 질소, 산소 또는 압축 공기로 이루어진 제트류가 재료 두께에 따라 0.3~2.0 MPa 범위의 압력으로 용융된 재료를 절단 홈 밖으로 배출합니다. 이러한 ‘용융 및 분사’ 메커니즘은 산업용 레이저 절단의 가장 큰 특징입니다.
표 1: 레이저 절단의 세 가지 물리적 메커니즘
| 메커니즘 | 공정 설명 | 어시스트 가스 | 대표적인 적용 사례 |
|---|---|---|---|
| 용융 절단 | 레이저가 재료를 녹이고, 불활성 가스가 절단면으로부터 녹은 금속을 불어낸다 | 질소 (N₂) | 스테인리스강, 알루미늄 (가장자리에 산화층 없음) |
| 산화 보조 절단 | 산소는 가열된 금속과 반응하여 발열 에너지를 방출한다. | 산소 (O₂) | 연강, 두꺼운 탄소강 |
| 증발 절단 | 직접 기화/절제될 때까지 가열된 물질 | 질소 또는 공기 | 얇은 소재, 정밀한 미세 구조 |
Ⅲ. 레이저 커터의 구조: 핵심 구조 부품
A 레이저 절단기 이 장비는 단순히 레이저 소스 그 이상입니다. 안정적이고 재현성 있는 생산은 광학, 기계, 열 및 제어 하위 시스템의 원활한 통합에 달려 있습니다.
표 2: 핵심 구조적 구성 요소 및 기능
| 구성 요소 | 주요 기능 | 중요 매개변수 |
|---|---|---|
| 레이저 소스 | 코히어런트 레이저 빔을 생성합니다 | 파장, 출력(1–30 kW), 빔 품질(M²) |
| 커팅 헤드 | 빔을 집중시키고 보조 가스를 유도합니다 | 초점 거리, 노즐 직경, 이격 거리 |
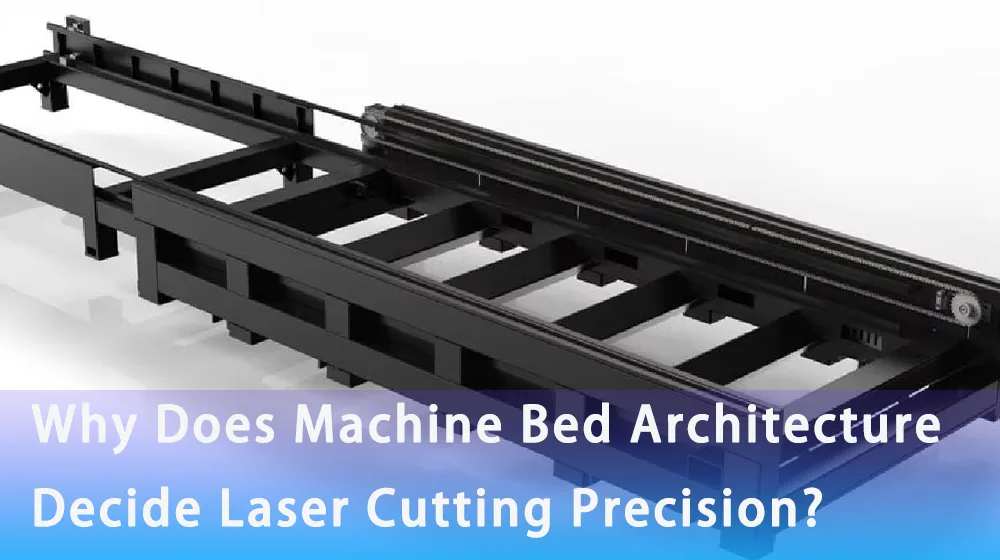
| 기계 베드 프레임 | 견고한 모션 플랫폼을 제공합니다 | 위치 결정 정확도 (±0.01 mm), 반복성 |
| CNC 제어 시스템 | CAD 데이터를 공구 경로로 변환합니다 | 축 간 협응, 적응형 매개변수 제어 |
| 냉각기 | 광원 및 광학 부품의 열적 안정성을 유지합니다 | 냉각 용량, 온도 안정성 (±0.5°C) |
| 배기 시스템 | 연기, 미세 입자 및 유해 가스를 제거합니다 | 풍량 (m³/h), 여과 효율 |
1. 레이저 소스
레이저 소스는 이 시스템의 핵심입니다. 현대의 산업용 기계들은 주로 파이버 레이저 소스 뛰어난 벽면 플러그 효율 덕분에—약 CO₂ 시스템보다 2~3배 더 우수함—그리고 유지보수 부담이 적습니다. 또한 파이버 레이저는 알루미늄, 황동, 구리 등 반사성이 높은 금속의 절단에도 탁월한 성능을 발휘하는데, 이는 과거 CO₂ 시스템이 처리하기 어려웠던 분야입니다.
표 3: 파이버 레이저 대 CO₂ 레이저 절단 시스템
| 매개변수 | 파이버 레이저 | CO₂ 레이저 |
|---|---|---|
| 파장 | 1,064 nm | 10,600 nm |
| 빔 스팟 크기 | 25–100 µm | 100–250 µm |
| 절단 폭 | 0.10–0.15 mm | 0.20–0.40 mm |
| 에너지 효율 | 25–30% | 10–15% |
| 유지보수 | 낮음 (거울 없음) | 고(거울 정렬, 가스 재충전) |
| 가장 적합한 대상 | 금속, 반사성 소재 | 비금속, 두꺼운 연강 |
2. 레이저 절단 헤드
절단 헤드 초점 렌즈, 보호 유리, 가스 노즐이 들어 있습니다. 정밀한 상태를 유지하는 능력은 이격 거리—일반적으로 공작물 위 0.5~1.5 mm—는 모서리 품질을 직접적으로 결정합니다. 정전용량식 높이 센서는 이 거리를 실시간으로 지속적으로 조정하여, 판재의 뒤틀림과 표면 편차를 보정합니다.
3. 기계 베드 프레임
강성은 타협의 여지가 없습니다. A 고품질 기계 베드 고속 이동 시 발생하는 진동을 억제하기 위해 응력 제거 처리된 용접 강철 또는 주철 구조를 사용합니다. 위치 결정 정밀도는 ±0.01 mm 그리고 ~의 재현성 ±0.005 mm 이는 현재 산업용 장비의 표준 성능 지표로 자리 잡았습니다.
4. CNC 제어 시스템
CNC 컨트롤러는 CAD/CAM 파일을 동기화된 동작 명령어로 변환합니다. 최신 시스템은 적응형 공정 제어를 지원하여, 재료의 두께와 형상에 따라 레이저 출력, 속도, 가스 압력을 동적으로 조정합니다. 이러한 자동화와의 통합 덕분에 일부 자동화 셀은 이제 40%를 상회하는 가동 시간 개선.
5. 보조 시스템: 냉각기 및 배기 장치
그 냉각기 레이저 소스와 광학 시스템을 엄격한 열 범위 내에서 유지합니다. 1°C의 편차만으로도 빔 특성이 변하고 절단 품질이 저하될 수 있습니다. 이 배기 및 집진 시스템 이는 마찬가지로 매우 중요합니다. 유해한 미립자를 제거하고 광학 표면의 오염을 방지함으로써 렌즈의 수명을 연장하고 작업자의 건강을 보호합니다.
Ⅳ. 주요 기능 및 산업적 강점
제조업체와 조달 관리자들에게 있어 핵심 질문은 간단합니다. 바로 ‘이 기술이 어떤 실질적인 이점을 제공하는가?’입니다. 그 해답은 업계 데이터를 바탕으로 한 세 가지 핵심 장점에 있습니다.
1. 극도의 정밀도와 좁은 절단 폭
파이버 레이저는 최대 0.10–0.15 mm 얇은 재료에서—대략 65%는 플라즈마 절단보다 폭이 좁다—열 변형이 다음 범위 내로 제한되는 0.08 mm/m 스테인리스강으로 제작됩니다. 이러한 정밀도 덕분에 재료 낭비를 최소화할 수 있으며, 대개 2차 마감 공정을 생략할 수 있습니다.
2. 고속 처리 및 유연성
파이버 레이저 시스템은 얇은 금속판을 최대 CO₂ 레이저보다 3배 더 빠르다 동시에 전력 소비량을 현저히 줄입니다. CNC 네스팅 소프트웨어를 통한 신속한 작업 전환과 결합될 때, 이러한 속도는 곧바로 더 높은 처리량과 더 짧은 리드 타임으로 이어집니다. 금속 가공 서비스.
3. 폭넓은 소재 호환성
일반 강철과 스테인리스강은 물론 알루미늄, 황동, 구리, 심지어 특정 코팅 소재에 이르기까지, 최신 파이버 레이저 플랫폼은 매우 광범위한 소재를 처리할 수 있습니다. 1,064 nm 파장은 CO₂ 시스템에 비해 반사성 금속에서 뛰어난 흡수율을 보여주며, 이를 통해 전자제품, 전기차 배터리 케이스, 재생 에너지 부품 제조 분야의 응용 가능성을 열어줍니다.
표 4: 재료 호환성 및 권장 보조 가스
| 재료 | 두께 범위 | 추천 가스 | 가장자리 품질 |
|---|---|---|---|
| 연강 | 0.5–25 mm | 산소 (고속) / 질소 (정제) | 양호 ~ 우수 |
| 스테인리스강 | 0.5–30 mm | 질소 (순도 99.99%) | 탁월함 (산화물 없음) |
| 알루미늄 | 0.5–20 mm | 질소 또는 압축 공기 | 좋아요 |
| 황동 | 0.5–12 mm | 질소 | 좋아요 |
| 구리 | 0.5–8 mm | 질소 (고압) | 좋아요 |
Ⅴ. 자주 묻는 질문
Q1: 파이버 레이저 절단기는 일반 레이저 절단기와 비교했을 때 어떤 점이 다른가요?
A 파이버 레이저 절단기 파장 1,064 nm의 고체 섬유 레이저 소스를 사용합니다. 기존 CO₂ 시스템에 비해 효율이 높고, 유지보수 부담이 적으며, 반사성 금속 가공 시 뛰어난 성능을 발휘합니다.
Q2: 레이저 절단기는 두께가 어느 정도인 재료를 가공할 수 있나요?
산업용 파이버 레이저 시스템은 일반적으로 최대 25–30 mm, 최대 ~의 스테인리스강 30 mm, 그리고 최대 20 mm, 레이저 출력과 보조 가스 구성에 따라 다릅니다.
Q3: 보조 가스 종류가 왜 그렇게 중요한가요?
그 가스 레이저 이는 절단 속도, 절단면 산화, 그리고 슬래그 형성에 직접적인 영향을 미칩니다. 질소는 용접이나 도장에 이상적인 산화물이 없는 절단면을 만들어 내지만, 산소는 탄소강에서 절단 속도를 높여주기는 하지만 산화된 절단면을 남깁니다.
Q4: 레이저 절단기에는 어떤 유지보수가 필요합니까?
주요 유지보수 작업으로는 렌즈 및 노즐 점검, 냉각기 냉각수 점검, 배기 필터 교체, 정기적인 초점 보정 등이 있습니다. 파이버 레이저는 광학 거울이 없기 때문에 CO₂ 시스템에 비해 유지보수 작업이 훨씬 적게 필요합니다.
Q5: 레이저 절단기는 소량 생산이나 시제품 제작에 적합한가요?
네. CNC 제어 레이저 절단은 공구 교체 과정이 필요 없고 네스팅 소프트웨어를 신속하게 적용할 수 있기 때문에 대량 생산과 소량 시제품 제작 모두에서 뛰어난 성능을 발휘합니다.
Ⅵ. 결론
레이저 절단기 기술이란, 광학 물리학, 정밀 기계공학, 지능형 자동화의 융합이 아니라면 무엇일까요? 레이저 빔의 생성부터 최종 용융 및 성형 용융 금속의 분출을 비롯해, 현대식 레이저 커터의 모든 하위 시스템은 산업 규모에서 반복성이 뛰어나고 고품질의 절단 결과를 제공하는 단일 목적을 위해 설계되었습니다. 전기차 제조, 항공우주 분야의 경량화, 스마트 공장 통합에 힘입어 전 세계적 수요가 가속화됨에 따라, 경쟁력 있는 기업이라면 올바른 레이저 절단 플랫폼에 대한 투자는 더 이상 선택 사항이 아닙니다. 금속 가공 서비스. CNC 레이저 기술 및 생산 최적화에 대한 더 자세한 정보를 원하시면 다음을 확인해 보세요. 저희 기술 블로그.