Mục lục
Ⅰ. Lời mở đầu
Công nghệ máy cắt laser là gì, và tại sao nó lại trở thành trụ cột của ngành công nghiệp hiện đại? dịch vụ gia công kim loại? Máy cắt laser là một hệ thống điều khiển bằng CNC sử dụng chùm ánh sáng đồng bộ tập trung để làm chảy, đốt cháy hoặc hóa hơi vật liệu — chủ yếu là kim loại — với độ chính xác cực cao. Theo The Business Research Company, thị trường máy cắt laser toàn cầu đã đạt mức $6,65 tỷ vào năm 2026 và dự kiến sẽ tăng lên mức $9,52 tỷ vào năm 2030 với tốc độ tăng trưởng kép hàng năm (CAGR) là 9,4%. Sự tăng trưởng bùng nổ này được thúc đẩy bởi nhu cầu gia tăng mạnh mẽ trong các ngành ô tô, hàng không vũ trụ và điện tử. Trong hướng dẫn này, chúng tôi sẽ phân tích chi tiết Máy cắt laser sợi quang là gì?, cơ chế hoạt động của các nguyên lý vật lý cốt lõi, và tại sao việc lựa chọn cấu hình máy phù hợp có thể thay đổi hoàn toàn dây chuyền sản xuất của bạn.
Ⅱ. Nguyên lý cốt lõi: Máy cắt laser hoạt động như thế nào?
Về bản chất, cắt laser là một quy trình tách vật liệu bằng nhiệt. Thay vì sử dụng lực cơ học, quy trình này tận dụng năng lượng điện từ để loại bỏ vật liệu. Việc hiểu rõ nguyên lý này là vô cùng quan trọng đối với bất kỳ nhà sản xuất nào đang đánh giá các thiết bị đầu tư.
1. Quá trình tạo ra chùm tia laser
Quá trình này bắt đầu bên trong nguồn laser, nơi năng lượng điện kích thích môi trường khuếch đại — thường là sợi quang pha tạp ytterbium trong các hệ thống công nghiệp hiện đại. Sự phát xạ kích thích này tạo ra một chùm tia đồng pha, đơn sắc với bước sóng xấp xỉ Bước sóng 1.064 nm. Khác với ánh sáng thông thường, các photon laser di chuyển cùng pha, giúp chùm tia mang theo lượng năng lượng khổng lồ theo một quỹ đạo được kiểm soát chặt chẽ. Để có cái nhìn tổng quan kỹ thuật sâu hơn về quá trình chuyển đổi năng lượng này, hãy tham khảo các nguyên lý cơ bản của Kiến thức cơ bản về cắt laser.
2. Tập trung và mật độ năng lượng cao
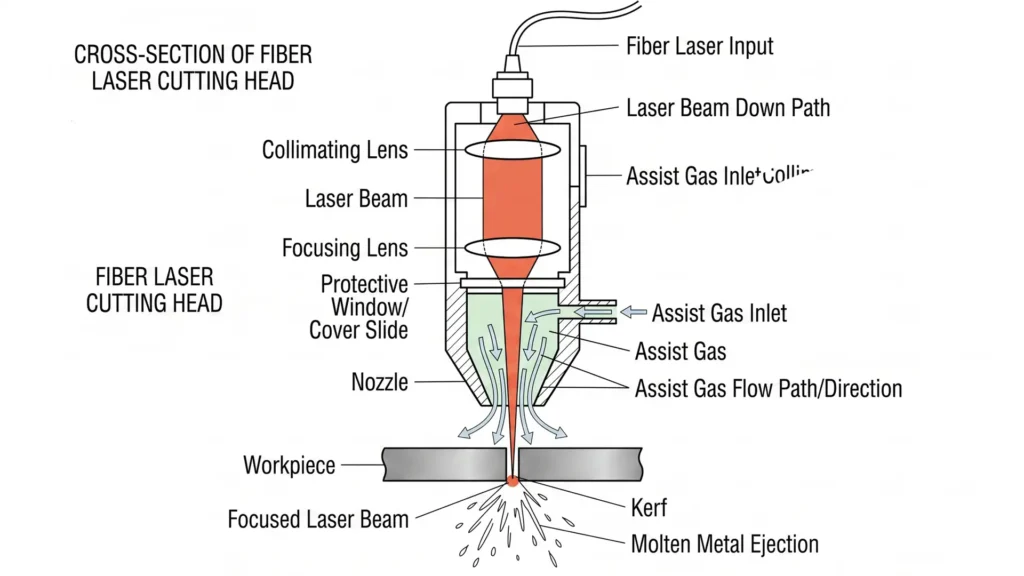
Sau khi được tạo ra, chùm tia sẽ truyền qua các sợi cáp quang hoặc các mảng gương đến đầu cắt, nơi một thấu kính lồi hội tụ ánh sáng thành một điểm có đường kính nhỏ nhất là 25–100 µm. Quá trình tập trung này tạo ra mật độ năng lượng vượt quá 10⁶ W/cm²—nóng đến mức có thể làm tan chảy hoặc hóa hơi kim loại gần như ngay lập tức. Nghiên cứu được công bố trên tạp chí Tạp chí Quốc tế về Công nghệ Sản xuất Tiên tiến khẳng định rằng vị trí tiêu điểm có ảnh hưởng quyết định đến độ rộng rãnh cắt và chất lượng cắt, hơn cả tốc độ cắt hay áp suất khí khi xét riêng lẻ.
3. Quy trình “Nung chảy và thổi”
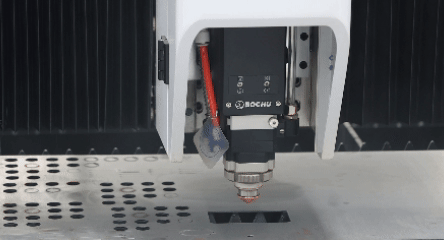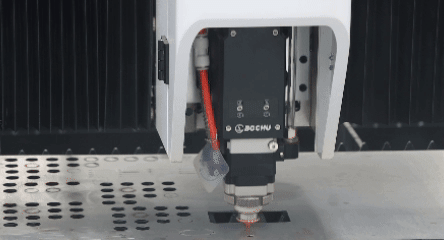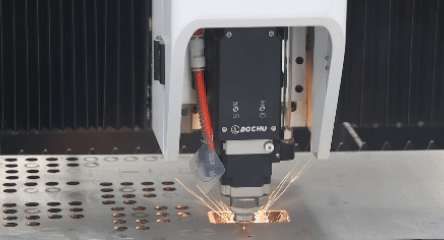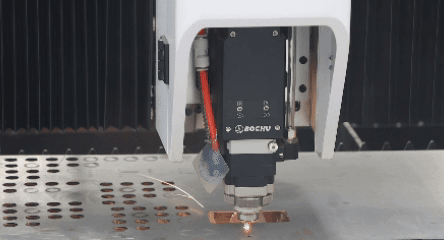
Đây chính là nơi vật lý kết hợp với độ chính xác của kỹ thuật. Chùm tia tập trung làm nóng vật liệu lên trên điểm nóng chảy của nó. Đồng thời, một trục đồng trục laser khí Tia khí — thường là nitơ, oxy hoặc khí nén — thổi vật liệu nóng chảy ra khỏi khe cắt với áp suất dao động từ 0,3 đến 2,0 MPa, tùy thuộc vào độ dày của vật liệu. Cơ chế “nóng chảy và thổi” này là đặc điểm nổi bật của công nghệ cắt laser công nghiệp.
Bảng 1: Ba cơ chế vật lý của quá trình cắt bằng laser
| Cơ chế | Mô tả quy trình | Khí hỗ trợ | Ứng dụng điển hình |
|---|---|---|---|
| Cắt bằng phương pháp nung chảy | Tia laser làm nóng chảy vật liệu; khí trơ thổi kim loại nóng chảy ra khỏi khe cắt | Nitơ (N₂) | Thép không gỉ, nhôm (các mép không có oxit) |
| Cắt hỗ trợ bằng quá trình oxy hóa | Oxy phản ứng với kim loại được nung nóng, giải phóng nhiệt | Oxy (O₂) | Thép carbon thông thường, thép carbon dày |
| Cắt bằng phương pháp hóa hơi | Vật liệu được làm nóng cho đến khi bay hơi/bốc hơi trực tiếp | Nitơ hoặc không khí | Vật liệu mỏng, các chi tiết vi mô có độ chính xác cao |
Ⅲ. Cấu tạo của máy cắt laser: Các bộ phận cấu trúc chính
A máy cắt laser không chỉ đơn thuần là nguồn laser. Việc sản xuất ổn định và có thể lặp lại phụ thuộc vào sự tích hợp liền mạch giữa các hệ thống con về quang học, cơ khí, nhiệt và điều khiển.
Bảng 2: Các thành phần cấu trúc chính và chức năng
| Thành phần | Chức năng chính | Tham số quan trọng |
|---|---|---|
| Nguồn laser | Tạo ra chùm tia laser đồng pha | Bước sóng, công suất đầu ra (1–30 kW), chất lượng chùm tia (M²) |
| Đầu cắt | Tập trung chùm tia và dẫn hướng khí hỗ trợ | Tiêu cự, đường kính vòi phun, khoảng cách cách ly |
| Khung giường máy | Cung cấp nền tảng chuyển động cứng | Độ chính xác định vị (±0,01 mm), độ lặp lại |
| Hệ thống điều khiển CNC | Chuyển đổi dữ liệu CAD thành đường chạy dao | Phối hợp trục, điều khiển tham số thích ứng |
| Máy làm lạnh | Giữ ổn định nhiệt cho nguồn sáng và hệ thống quang học | Công suất làm lạnh, độ ổn định nhiệt độ (±0,5°C) |
| Hệ thống xả | Loại bỏ khói, các hạt bụi và khí độc | Lưu lượng khí (m³/h), hiệu suất lọc |
1. Nguồn laser
Nguồn laser là trái tim của hệ thống. Các máy móc công nghiệp hiện đại chủ yếu sử dụng nguồn laser sợi quang nhờ hiệu suất cắm trực tiếp vào ổ cắm vượt trội của chúng — khoảng Hiệu quả gấp 2–3 lần so với các hệ thống sử dụng CO₂—và yêu cầu bảo trì tối thiểu. Laser sợi quang cũng thể hiện hiệu quả vượt trội trong việc cắt các kim loại có tính phản xạ cao như nhôm, đồng thau và đồng, vốn từ trước đến nay luôn là thách thức đối với các hệ thống CO₂.
Bảng 3: So sánh hệ thống cắt bằng laser sợi quang và laser CO₂
| Tham số | Laser sợi quang | Laser CO₂ |
|---|---|---|
| Bước sóng | 1.064 nm | 10.600 nm |
| Kích thước chùm tia | 25–100 µm | 100–250 µm |
| Chiều rộng rãnh cắt | 0,10–0,15 mm | 0,20–0,40 mm |
| Hiệu quả năng lượng | 25–30% | 10–15% |
| Bảo trì | Thấp (không có gương) | Cao (cân chỉnh gương, nạp khí) |
| Phù hợp nhất cho | Kim loại, vật liệu phản quang | Chất phi kim loại, thép carbon mềm dày |
2. Đầu cắt laser
Đầu cắt chứa thấu kính lấy nét, các cửa sổ bảo vệ và vòi phun khí. Khả năng duy trì độ chính xác của nó khoảng cách an toàn—thường nằm ở khoảng 0,5–1,5 mm so với chi tiết gia công—trực tiếp quyết định chất lượng mép. Các cảm biến độ cao điện dung liên tục điều chỉnh khoảng cách này theo thời gian thực, bù đắp cho hiện tượng cong vênh của tấm kim loại và sự biến động của bề mặt.
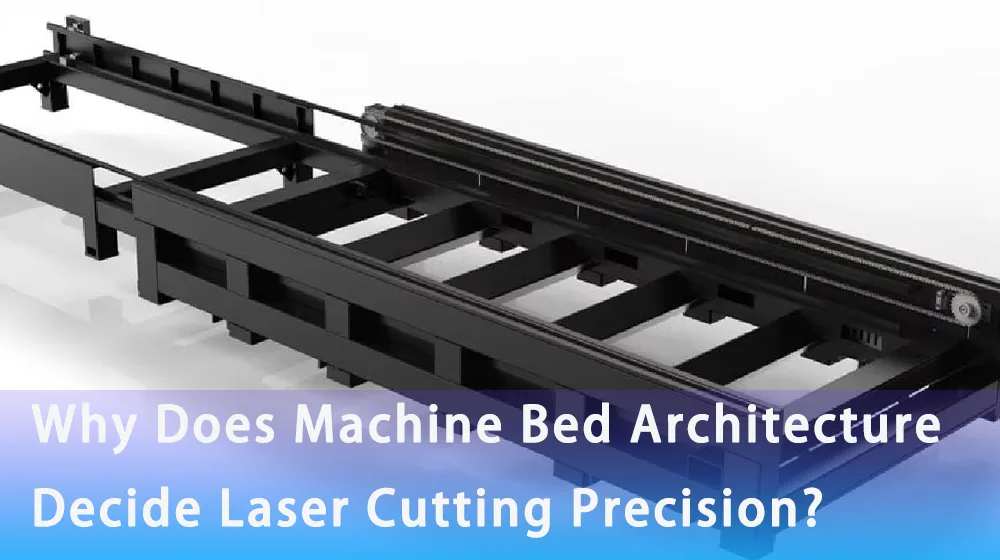
3. Khung giường máy
Độ cứng là yếu tố không thể thỏa hiệp. A khung máy chất lượng cao sử dụng kết cấu bằng thép hàn đã được xả ứng suất hoặc gang đúc để giảm chấn rung động trong quá trình di chuyển ở tốc độ cao. Độ chính xác định vị của ±0,01 mm và tính lặp lại của ±0,005 mm hiện đã trở thành các tiêu chuẩn đánh giá thông dụng đối với thiết bị cấp công nghiệp.
4. Hệ thống điều khiển CNC
Bộ điều khiển CNC chuyển đổi các tệp CAD/CAM thành các lệnh chuyển động đồng bộ. Các hệ thống hiện đại hỗ trợ điều khiển quy trình thích ứng — điều chỉnh công suất laser, tốc độ và áp suất khí một cách linh hoạt dựa trên độ dày và hình dạng của vật liệu. Sự tích hợp này với tự động hóa chính là lý do tại sao một số ô sản xuất tự động hiện nay đạt được Mức cải thiện thời gian hoạt động vượt quá 40%.
5. Hệ thống phụ trợ: Máy làm lạnh và hệ thống thoát khí
Cái máy làm lạnh giữ cho nguồn laser và hệ thống quang học nằm trong một dải nhiệt độ hẹp. Ngay cả sự dao động 1°C cũng có thể làm thay đổi các đặc tính của chùm tia và làm giảm chất lượng cắt. Hệ thống hệ thống xả khí và thu gom bụi cũng quan trọng không kém — nó loại bỏ các hạt bụi nguy hại và ngăn ngừa sự nhiễm bẩn trên bề mặt quang học, từ đó kéo dài tuổi thọ của thấu kính và bảo vệ sức khỏe của người vận hành.
Ⅳ. Các chức năng chính và lợi thế công nghiệp
Đối với các nhà sản xuất và giám đốc mua hàng, câu hỏi rất đơn giản: công nghệ này mang lại những lợi ích cụ thể nào? Câu trả lời nằm ở ba ưu điểm cốt lõi được chứng minh bằng dữ liệu ngành.
1. Độ chính xác cực cao và vết cắt hẹp
Laser sợi quang có thể đạt được độ rộng rãnh cắt hẹp tới 0,10–0,15 mm trên các vật liệu mỏng — khoảng 65% có độ rộng hẹp hơn so với phương pháp cắt bằng plasma—với độ biến dạng nhiệt được giới hạn ở mức 0,08 mm/m bằng thép không gỉ. Độ chính xác này giúp giảm thiểu lãng phí vật liệu và thường loại bỏ được các công đoạn hoàn thiện thứ cấp.
2. Khả năng xử lý tốc độ cao và tính linh hoạt
Các hệ thống laser sợi quang có thể cắt các tấm kim loại mỏng với tốc độ lên đến nhanh gấp ba lần so với laser CO₂ đồng thời tiêu thụ lượng điện năng ít hơn đáng kể. Kết hợp với khả năng chuyển đổi công việc nhanh chóng nhờ phần mềm sắp xếp vị trí gia công CNC, tốc độ này góp phần trực tiếp vào việc nâng cao năng suất và rút ngắn thời gian hoàn thành cho dịch vụ gia công kim loại.
3. Khả năng tương thích rộng rãi với các loại vật liệu
Từ thép carbon và thép không gỉ đến nhôm, đồng thau, đồng và thậm chí một số vật liệu có lớp phủ, các hệ thống laser sợi quang hiện đại có khả năng xử lý một dải vật liệu cực kỳ đa dạng. Bước sóng 1.064 nm mang lại khả năng hấp thụ vượt trội trên các kim loại phản xạ so với các hệ thống CO₂, mở ra các ứng dụng trong lĩnh vực điện tử, vỏ pin xe điện và sản xuất linh kiện năng lượng tái tạo.
Bảng 4: Khả năng tương thích vật liệu và khí hỗ trợ được khuyến nghị
| Chất liệu | Phạm vi độ dày | Loại xăng được khuyến nghị | Chất lượng cạnh |
|---|---|---|---|
| Thép carbon | 0,5–25 mm | Oxy (nhanh) / Nitơ (sạch) | Tốt đến Xuất sắc |
| Thép không gỉ | 0,5–30 mm | Nitơ (độ tinh khiết 99,99%) | Tuyệt vời (không chứa oxit) |
| Nhôm | 0,5–20 mm | Nitơ hoặc khí nén | Tốt |
| Đồng thau | 0,5–12 mm | Nitơ | Tốt |
| Đồng | 0,5–8 mm | Nitơ (áp suất cao) | Tốt |
Ⅴ. Câu hỏi thường gặp
Câu hỏi 1: Máy cắt laser sợi quang có gì khác so với máy cắt laser thông thường?
A máy cắt laser sợi quang sử dụng nguồn laser sợi quang bán dẫn có bước sóng 1.064 nm. So với các hệ thống CO₂ truyền thống, hệ thống này mang lại hiệu suất cao hơn, chi phí bảo trì thấp hơn và hiệu quả gia công vượt trội trên các kim loại có tính phản xạ cao.
Câu hỏi 2: Máy cắt laser có thể xử lý vật liệu dày đến mức nào?
Các hệ thống laser sợi quang công nghiệp thường cắt thép carbon mềm có độ dày lên đến 25–30 mm, thép không gỉ có độ dày lên đến 30 mm, và nhôm có độ dày lên đến 20 mm, tùy thuộc vào công suất laser và cấu hình khí hỗ trợ.
Câu hỏi 3: Tại sao loại khí hỗ trợ lại quan trọng đến vậy?
Cái laser khí ảnh hưởng trực tiếp đến tốc độ cắt, quá trình oxy hóa mép cắt và sự hình thành xỉ. Nitơ tạo ra các mép cắt không bị oxy hóa, rất lý tưởng cho việc hàn hoặc sơn; oxy giúp tăng tốc độ cắt trên thép cacbon nhưng lại để lại mép cắt bị oxy hóa.
Câu hỏi 4: Máy cắt laser cần những công việc bảo trì nào?
Các công việc bảo trì chính bao gồm kiểm tra thấu kính và vòi phun, kiểm tra chất làm mát của máy làm lạnh, thay thế bộ lọc khí thải và hiệu chuẩn tiêu cự định kỳ. So với các hệ thống CO₂, laser sợi quang đòi hỏi ít công việc bảo trì hơn đáng kể do không có gương quang học.
Câu hỏi 5: Máy cắt laser có phù hợp để gia công các lô hàng nhỏ hoặc sản xuất mẫu thử không?
Đúng vậy. Công nghệ cắt laser điều khiển bằng CNC thể hiện ưu thế vượt trội cả trong sản xuất hàng loạt lẫn chế tạo mẫu thử với số lượng nhỏ nhờ không cần thay đổi khuôn mẫu và khả năng triển khai phần mềm sắp xếp bản vẽ nhanh chóng.
Ⅵ. Kết luận
Công nghệ máy cắt laser là gì nếu không phải là sự hội tụ của vật lý quang học, cơ khí chính xác và tự động hóa thông minh? Từ quá trình tạo ra chùm tia laser cho đến công đoạn cuối cùng nấu chảy và thổi Từ việc phun kim loại nóng chảy, mỗi hệ thống con trong máy cắt laser hiện đại đều được thiết kế với một mục đích duy nhất: mang lại những đường cắt chất lượng cao, ổn định và lặp lại được trên quy mô công nghiệp. Khi nhu cầu toàn cầu ngày càng gia tăng — được thúc đẩy bởi ngành sản xuất xe điện, xu hướng giảm trọng lượng trong ngành hàng không vũ trụ và việc tích hợp vào các nhà máy thông minh — việc đầu tư vào nền tảng cắt laser phù hợp không còn là lựa chọn mà đã trở thành yêu cầu bắt buộc để duy trì khả năng cạnh tranh dịch vụ gia công kim loại. Để tìm hiểu thêm về công nghệ laser CNC và tối ưu hóa sản xuất, hãy khám phá blog kỹ thuật của chúng tôi.