فهرست مطالب
Ⅰ. مقدمه
بخشهای ساختوساز سنگین و زیرساختی به فناوریهای تولیدی نیاز دارند که قادر به پردازش فولادهای سازهای با مقاطع ضخیم با دقت، کارایی و یکپارچگی سازهای تأییدشده باشند. فرآوری لیزری فولاد سازهای بهعنوان راهحل نهایی برای ساخت قطعاتی از تیرهای پل و دکلهای توربین بادی تا اسکلتهای ساختمانهای بلندمرتبه و سکوهای فراساحلی مطرح شده است. بازار جهانی پردازش لیزری در سال ۲۰۲۵ حدود ۲۱.۰۰ میلیارد دلار برآورد شده و پیشبینی میشود با نرخ رشد مرکب سالانه ۵.۱۱ درصد گسترش یابد و به ۳۶.۳۰ میلیارد دلار برسد. تا سال ۲۰۳۶در این گسترش، سیستمهای برش لیزری برای ساخت سازهها و سیستمهای جوشکاری لیزری برای اتصالهای سنگینبار، سریعترین بخشهای در حال رشد را تشکیل میدهند.
بخش دوم: فیزیک لیزر و معماری تجهیزات برای صنعت سنگین
درک سازوکارهای تعامل فوتونی پشت پردازش لیزری فولاد سازهای برای انتخاب پیکربندیهای بهینه سیستم در محیطهای ساخت سنگین ضروری است.
- معماری لیزر فیبر پرقدرت
لیزرهای فیبری در طول موج ۱.۰۷ میکرون با بازده الکتریک-به-نوری ۲۰–۳۰ درصد کار میکنند—چهار تا شش برابر بالاتر نسبت به سیستمهای سنتی CO₂. برای کاربردهای فولاد سازهای، لیزرهای فیبری پرقدرت از ۶ کیلووات تا ۳۰ کیلووات امکان برش ورق فولاد کربنی تا ضخامت ۶۰ میلیمتر و فولاد ضدزنگ تا ۴۰ میلیمتر را فراهم میکنند. طول موج کوتاهتر بهراحتی توسط فلزات جذب میشود و شتاب برش بالاتر و حداکثر سرعت برش را روی ورقهای ضخیم فراهم میآورد.
- سیستمهای حرکت چندمحوره برای هندسههای پیچیده
پلتفرمهای مدرن پردازش لیزری فولاد سازهای شامل سیستمهای حرکتی ۵-محوره و ۶-محوره با سرهای شیاردار هستند که قادر به چرخش و شیبدهی تا ±۴۵ درجه میباشند. این سیستمها پیکربندیهای شیار V، Y، X و K را مستقیماً روی صفحات ضخیم اجرا میکنند. حذف عملیات سنگزنی ثانویه.
Ⅲ. فرآیندهای برش لیزری برای صفحات ضخیم و پروفیلهای سنگین ساختمانی
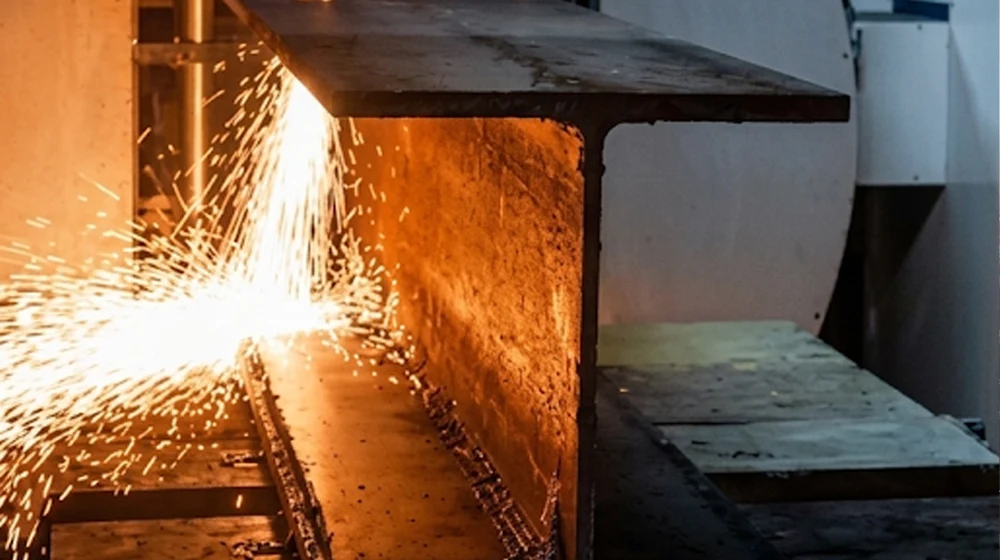
پردازش لیزری فولاد سازهای در جریانهای کاری ساخت سنگین، مزایای تحولآفرین نسبت به برش پلاسما و برش اکسیسوختی ارائه میدهد.
- برش دقیق S355 و فولادهای با استحکام بالا
پژوهش در مورد برش لیزری فیبری فولاد سازهای S355JR تأیید میکند که پارامترهای بهینهشده انحرافات ابعادی تا 0.096 میلیمتر را روی صفحهای با ضخامت 6 میلیمتر به دست میآورند. این مطالعه همچنین نشان میدهد که افزایش توان لیزر و سرعت برش زبری سطح را کاهش میدهد، در حالی که فشار بیش از حد گاز کمکی کیفیت لبه را تضعیف میکند. پارامترهای بهینه برای فولاد S355JR با ضخامت ۴ میلیمتر عبارتند از: توان ۳ کیلووات، سرعت ۲۹۰۰ میلیمتر بر دقیقه و فشار اکسیژن ۰.۴ بار؛ و برای ضخامت ۶ میلیمتر عبارتند از: توان ۳.۹ کیلووات، سرعت ۳۲۴۰ میلیمتر بر دقیقه و فشار ۰.۵۵ بار.
- برش شیاردار سهبعدی برای آمادهسازی جوشکاری
فناوری برش شیار زاویهدار سهبعدی امکان آمادهسازی مستقیم شیارهای جوشکاری روی صفحات ضخیم را در یک مرحله فراهم میکند. برای کاربردهای فولاد سازهای، زاویههای فاق ±۴۵ درجه روی فولاد نرم تا ضخامت ۴۰ میلیمتر، تراشکاری پس از فرآیند را حذف کرده و زمان آمادهسازی را تا ۵۵۱TP3T کاهش میدهد. فاق X—که در کشتیسازی و تولید قطعات راهآهن ضروری است—امکان جوشکاری یکرویه صفحات تا ضخامت ۳۷ میلیمتر را با کیفیت ریشه برتر فراهم میکند..
جدول ۱: پارامترهای برش لیزری فیبر برای گریدهای فولاد سازهای
| نمره | ضخامت (میلیمتر) | توان لیزر (کیلووات) | سرعت برش (میلیمتر بر دقیقه) | گاز کمکی | شیب برش (میلیمتر) | عمق HAZ (میکرون) |
|---|---|---|---|---|---|---|
| S355JR | 4 | 3.0 | 2900 | اکسیژن ۰.۴ بار | 0.148 | 33 |
| S355JR | 6 | 3.9 | 3240 | اکسیژن ۰.۵۵ بار | 0.103 | 206 |
| اس۲۷۵ | 12.7 (0.5″) | ۶–۱۲ | ۱۵۰۰–۲۵۰۰ | اکسیژن / نیتروژن | کمتر از ۰.۳ | ۳۰۰–۵۰۰ |
| A36 | ۲۵–۴۰ | ۱۲–۲۰ | ۸۰۰–۱۵۰۰ | اکسیژن | کمتر از ۰.۵ | ۵۰۰–۸۰۰ |
Ⅳ. فرآیندهای جوشکاری لیزری برای اتصالات با دهانه بلند/سنگین در سازههای فولادی
اتصال مقاطع ضخیم فولاد سازهای از دیرباز بر جوش قوسی زیر آب چندمرحلهای (SAW) متکی بوده است؛ فرایندی که نیازمند گذرهای جوش متعدد با ورودی گرمای بالا و انحراف قابلتوجه است. فرآوری لیزری فولاد سازهای جوش لیزری-هیبریدی را بهعنوان جایگزینی تحولآفرین معرفی میکند.
- جوشکاری لیزر-هیبریدی برای اتصالات مقاطع ضخیم
جوشکاری لیزر-هیبریدی انرژی پرتو لیزر پرقدرت را با فرآیندهای قوسی متعارف در یک ناحیه فرآیند مشترک ترکیب میکند. تحقیقات در دانشگاه RWTH آخن نشان میدهد که فرآیند جوشکاری هیبریدی قوس غوطهور با پرتو لیزر (LUPuS Hybrid) میتواند فولاد سازهای تا ضخامت ۵۰ میلیمتر را با استفاده از تکنیک لایهرویلایه در تنها دو پاس جوش به هم متصل کند—در مقایسه با پنج تا شش پاس در جوشکاری قوس غوطهور (SAW) مرسوم. با مقایسه فولادهای ۲۵ میلیمتری جوشدادهشده با SAW در پنج تا شش لایه در مقابل جوشکاری هیبرید لیزری تکگذر، زمان جوشکاری میتواند بیش از ۸۰٪ کاهش یابد و هزینههای مواد پرکننده صرفهجویی شود. تا ۹۰۱TP3T.
- پشتیبانی حوضچهٔ جوش الکترومغناطیسی برای جوشهای ضخیم تکگذر
یک چالش اساسی در جوشکاری لیزری قطعات ضخیم، افتادگی حوضچه مذاب بهدلیل گرانش است. پژوهشگران پشتیبان الکترومغناطیسی بدون تماس مبتنی بر میدانهای مغناطیسی متناوب اعمالشده از خارج را توسعه دادهاند، که در آن جریانهای گردان نیروی لورنتس رو به بالا تولید میکنند تا با افتادگی قطره مقابله کنند. این نوآوری امکان جوشکاری تکگذر فولادهای سازهای تا ضخامت ۳۰ میلیمتر با یک سیستم لیزر فیبری ۲۰ کیلوواتی را فراهم میکند، در حالی که قابلیت پر کردن شکاف را تا ۲ میلیمتر افزایش میدهد.
- یکپارچگی متالورژیکی و عملکرد مکانیکی
ریزساختار اتصالات جوشکاری شده با لیزر-هیبرید نقش حیاتی در تعیین عملکرد مکانیکی ایفا میکند. تحقیقات نشان میدهد فریت سوزنیشکل بهعنوان مؤلفهٔ اصلی فلز جوش در جوشکاری هیبریدی لیزر-قوس فولاد HSLA-65 غالب است و به افزایش استحکام و چقرمگی کمک میکند. دندریتهای ریز هممرکزی اندازهٔ دانهٔ کوچکتری نسبت به دندریتهای ستونی دارند و با مانع شدن از حرکت دیسلوکیشنها، استحکام اتصال را بیشتر افزایش میدهند.
جدول ۲: مقایسه فرآیند جوشکاری برای فولاد سازهای ضخیم
| فرآیند | گذرگاههای ۲۵ میلیمتری | مقدار گرمای ورودی | تحریف | مصرف پرکننده | زمان جوشکاری | تolerance فاصله |
|---|---|---|---|---|---|---|
| اره (متعارف) | پنج–شش | بسیار بالا | بالا | 100% (خط پایه) | 100% (خط پایه) | ±۱ میلیمتر |
| لیزر-هیبرید | یک–دو | پایین | حداقل | ۱۰–۲۰۱تیپی۳تی | کمتر از یک تریلیون | ±۲ میلیمتر |
| لوپوس هیبرید (۵۰ میلیمتر) | 2 | متوسط | پایین | ۱۵–۲۵۱تیپی۳تی | کمتر از ۲۵۱ تیپیاستی | ±۱.۵ میلیمتر |
Ⅴ. کارگاه دیجیتال و یکپارچهسازی گردش کار BIM
پردازش لیزری مدرن فولاد سازهای فراتر از ماشین ابزار رفته و یکپارچهسازی کامل گردش کار دیجیتال را در بر میگیرد.
- از مدل دیجیتال تا ساخت با ماشین CNC
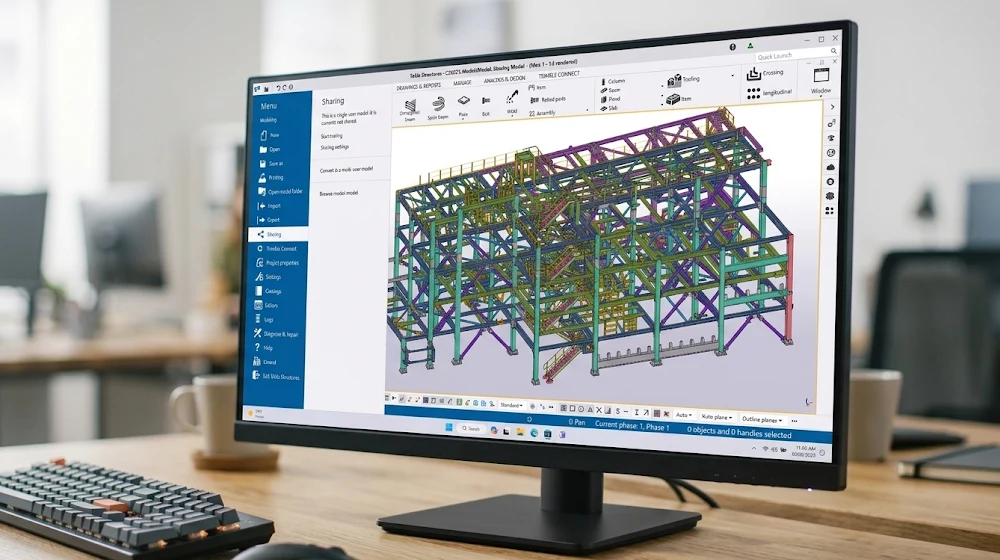
نرمافزار مدلسازی اطلاعات ساختمان (BIM) ابزارهایی مانند Tekla Structures و Autodesk Inventor دادههای ساخت را مستقیماً به دستگاههای برش لیزری CNC صادر میکنند. این امر خطاهای انتقال را از بین میبرد و تضمین میکند که اجزای سازهای—از تیرهای IPE 300 با سوراخهای پیچ با موقعیتیابی دقیق تا صفحات گسکت پیچیده—با تلرانس ±۲ میلیمتر بدون تفسیر دستی ساخته شوند. خط لوله BIM-to-CNC زمانبندی پروژه را از ماهها به هفتهها کاهش میدهد و در عین حال قابلیت ردیابی کامل از نیت طراحی تا قطعه نهایی را حفظ میکند.
- آرایش خودکار قطعات و بهینهسازی مواد
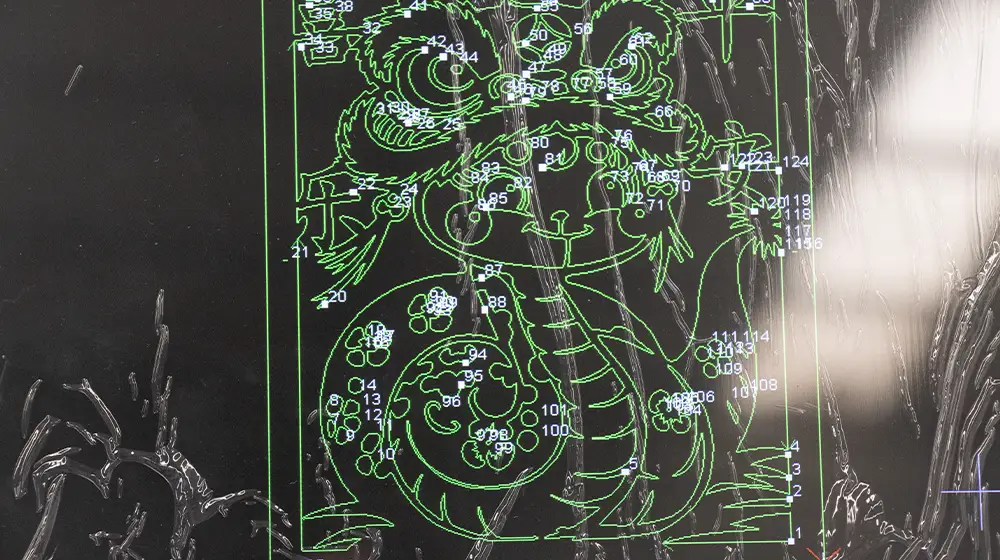
نرمافزار پیشرفته CAM که با پلتفرمهای پردازش لیزری فولاد سازهای یکپارچه شده است، چیدمان ورقها را بهینهسازی کرده و ضایعات مواد را تا ۳۰٪ نسبت به روشهای چیدمان دستی کاهش میدهد. نظارت بلادرنگ بر تولید از طریق سیستمهای اجرایی تولید (MES) امکان برنامهریزی پویا و نگهداری پیشبینانه را فراهم میکند و بهرهوری تجهیزات را در محیطهای ساخت سنگین به حداکثر میرساند.
Ⅵ. بازرسی کیفیت، استانداردها و مقررات ایمنی
اجزای سازهای باید استانداردهای بینالمللی سختگیرانهای را رعایت کنند تا عملکرد و ایمنی آنها در طول عمر تضمین شود.
- طبقهبندی کیفیت لبه بر اساس ایزو ۹۰۱۳
لبههای برش لیزری برای کاربردهای سازهای در دستهٔ ایزو ۹۰۱۳:۲۰۱۷، در حالی که درجه ۳ معمولاً برای کاربردهای ساختوساز و تهویه مطبوع که قابلیت جوشپذیری و یکپارچگی سازهای از اولویت بالایی برخوردارند، قابل قبول است. برای اتصالات باربر بحرانی، درجه ۲ یا بالاتر مشخص میشود تا حداقل آمادهسازی پس از برش تضمین شود. AWS D1.1 (آمریکای شمالی) و EN 1090 (اروپا) الزامات تکمیلی را برای کلاسهای اجرایی جوشکاری و ساخت سازه ارائه میدهند. برای کسب اطلاعات بیشتر درباره فرآیندهای کنترل کیفیت WSL اینجا کلیک کنید..
- آزمایش غیر مخرب و تأیید کیفیت جوش
اتصالات جوشکاری لیزر-هیبریدی در فولاد سازهای طبق استانداردهای ISO 17640 و EN 12062 تحت آزمون فراصوت (UT)، بازرسی رادیوگرافی (RT) و بازرسی ذرات مغناطیسی (MT) قرار میگیرند. پروفایلهای جوش باریک و یکنواخت تولیدشده توسط فرآیندهای هیبرید لیزری، پروتکلهای بازرسی را سادهتر کرده و نرخ عیوب بسیار کمتری نسبت به جوشکاری قوسی زیرپودری چندگذری متعارف ارائه میدهند.
جدول ۳: استانداردهای بینالمللی برای پردازش لیزری فولاد سازهای
| استاندارد | منطقه | دامنه | کلاس اجرای حکم | فرآیند قابل اجرا |
|---|---|---|---|---|
| ایزو ۹۰۱۳:۲۰۱۷ | بینالمللی | کیفیت برش حرارتی | پایهٔ ۱–۴ | برش لیزری، پلاسما، اکسیسوختی |
| AWS D1.1 | آمریکای شمالی | کد جوشکاری سازهای | مربوط نمیشود | جوشکاری لیزر-هیبریدی |
| EN 1090-1 | اروپا | اجرای سازه فولادی | EXC 1–4 | زنجیره کامل ساخت |
| EN 1090-2 | اروپا | الزامات فنی | EXC 1–4 | برش، جوشکاری، سوراخکاری |
| DIN EN ISO 3690 | بینالمللی | محتوای هیدروژن در جوشها | مربوط نمیشود | لیزر-هیبرید، SAW |
| آیزو ۱۷۶۴۰ | بینالمللی | آزمایش فراصوتی جوشها | مربوط نمیشود | تمام جوشکاریهای فuziون |
Ⅶ. پرسشهای متداول
سوال ۱: لیزرهای فیبری در کاربردهای فولاد سازهای چه محدوده ضخامتی را میتوانند برش دهند؟
A: لیزرهای فیبری مدرن با توان بالا قادر به برش فولاد کربنی تا ۶۰ میلیمتر و فولاد ضدزنگ تا ۴۰ میلیمتر هستند. برای ساخت سازههای سنگین، سیستمهای ۱۲ تا ۲۰ کیلووات معمولاً ورقهای ۲۵ تا ۴۰ میلیمتری را با سرعتهای تولیدی پردازش میکنند، در حالی که سیستمهای ۳۰ کیلووات توانایی برش تا ۶۰ میلیمتر و حتی بیشتر را دارند.
سوال ۲: جوشکاری لیزر-هیبریدی در مقایسه با جوشکاری SAW مرسوم برای اتصالات ساختاری ضخیم چگونه است؟
A: جوشکاری لیزر-هیبرید زمان جوشکاری را بیش از ۸۰٪ و هزینههای مواد پرکننده را تا ۹۰٪ نسبت به جوشکاری SAW چندگذری کاهش میدهد. این فرآیند با ورودی حرارتی و انحراف بهمراتب کمتر، خواص مکانیکی قابلمقایسه یا برتری را فراهم میکند.
سوال ۳: آیا برش لبهزنی سهبعدی بدون سنگزنی برای آمادهسازی جوش سازهای به اندازه کافی دقیق است؟
بله. برش لیزری زاویهدار سهبعدی مدرن با دقت زاویهای در محدوده ±۱°، زمان تراشکاری پس از فرآیند را تا ۶۲۱TP3T کاهش میدهد. ناحیه تحت تأثیر حرارت باریک، نتایج جوشکاری بعدی را در مقایسه با زاویهسازی با پلاسما یا اکسیسوز بهبود میبخشد.
سوال ۴: کدام نرمافزار BIM با تجهیزات پردازش لیزری فولاد سازهای یکپارچه میشود؟
A: نرمافزارهای Tekla Structures، Autodesk Inventor و Advance Steel فایلهای CNC را مستقیماً به دستگاههای برش و سوراخکاری لیزری صادر میکنند. این یکپارچهسازی BIM-to-CNC ورود دستی دادهها را حذف میکند، خطاها را کاهش میدهد و قابلیت ردیابی کامل قطعات را حفظ میکند.
سوال ۵: آیا برش لیزری خواص متالورژیکی فولاد سازهای را به خطر میاندازد؟
A: وقتی پارامترها بهینهسازی میشوند، ناحیه تحت تأثیر حرارت به حداقل میرسد—معمولاً ۲۶ تا ۲۳۰ میکرومتر بسته به ضخامت و سرعت. تحقیقات روی S355JR تأیید میکند که برش لیزری فیبر با بهینهسازی مناسب، مقاومت کششی و قابلیت جوشپذیری ماده پایه را حفظ میکند.
Ⅷ. نتیجهگیری
پردازش لیزری فولاد سازهای، اقتصاد و قابلیتهای ساخت قطعات سنگین را از اساس دگرگون کرده است. این فناوریهای فوتونیکی با جایگزینی جوشکاری قوسی چندگذری با فناوری هیبریدی لیزری تکگذری، حذف سنگزنی ثانویه از طریق برش مایل سهبعدی یکپارچه، و اتصال مستقیم نیت طراحی به ساخت CNC از طریق گردش کار BIM، به چالشهای سختگیرانهترین صنعت ساختوساز پاسخ میدهند. با شتاب گرفتن بازار جهانی پردازش لیزری به سمت ۳۶.۳۰ میلیارد دلار تا سال ۲۰۳۶، تولیدکنندگانی که برش با توان بالا، جوشکاری هیبریدی و پلتفرمهای گردش کار دیجیتال را یکپارچه میکنند، مزایای رقابتی قاطعی در بخشهای زیرساخت، انرژی و ماشینآلات سنگین به دست خواهند آورد. در WSLLASER، سیستمهای لیزر فیبر دارای گواهی CE/ISO ما دقیقاً همین قابلیت تحولآفرین را ارائه میدهند؛ مهندسیشده برای دقت سازهای، ساخته شده برای قابلیت اطمینان در کارهای سنگین و پشتیبانیشده توسط ۱۷ سال تخصص صنعتی.