Содержание
Ⅰ. Введение
Секторы тяжелого строительства и инфраструктуры нуждаются в производственных технологиях, позволяющих с высокой точностью, эффективностью и гарантированной прочностью конструкций обрабатывать конструкционную сталь с толстыми сечениями. Лазерная обработка конструкционной стали стала оптимальным решением для изготовления различных компонентов — от мостовых балок и башен ветряных турбин до каркасов высотных зданий и морских платформ. Объём мирового рынка лазерной обработки в 2025 году оценивается в 21,00 млрд долларов США, и, согласно прогнозам, он будет расти со среднегодовым темпом роста (CAGR) 5,11 TP3T, достигнув 36,30 млрд долларов США. к 2036 году. В рамках этого расширения наиболее быстрорастущими сегментами являются системы лазерной резки для изготовления конструкций и системы лазерной сварки для соединения тяжелых деталей.
Ⅱ. Физика лазеров и архитектура оборудования для тяжелой промышленности
Понимание механизмов фотонного взаимодействия, лежащих в основе лазерной обработки конструкционной стали, имеет решающее значение для выбора оптимальных конфигураций систем в условиях тяжелого машиностроения.
- Архитектура волоконного лазера высокой мощности
Волоконные лазеры работают на длине волны 1,07 мкм с коэффициентом преобразования электрической энергии в оптическую в диапазоне 20–30%—в четыре–шесть раз выше по сравнению с традиционными системами на основе CO₂. При обработке конструкционной стали высокомощные волоконные лазеры мощностью от 6 кВт до 30 кВт позволяют резать листы углеродистой стали толщиной до 60 мм и нержавеющей стали — до 40 мм. Более короткая длина волны легче поглощается металлами, что обеспечивает более высокое ускорение резания и максимальную скорость резания толстых листов.
- Многоосевые системы перемещения для сложных геометрических форм
Современные платформы для лазерной обработки конструкционной стали оснащены 5-осевыми и 6-осевыми системами перемещения с наклонными головками, способными поворачиваться и наклоняться на ±45°. Эти системы выполняют прорезание пазов V-, Y-, X- и K-образной формы непосредственно на толстых листах, исключение вторичных операций шлифования.
Ⅲ. Методы лазерной резки толстых листов и тяжелых профилей для строительства
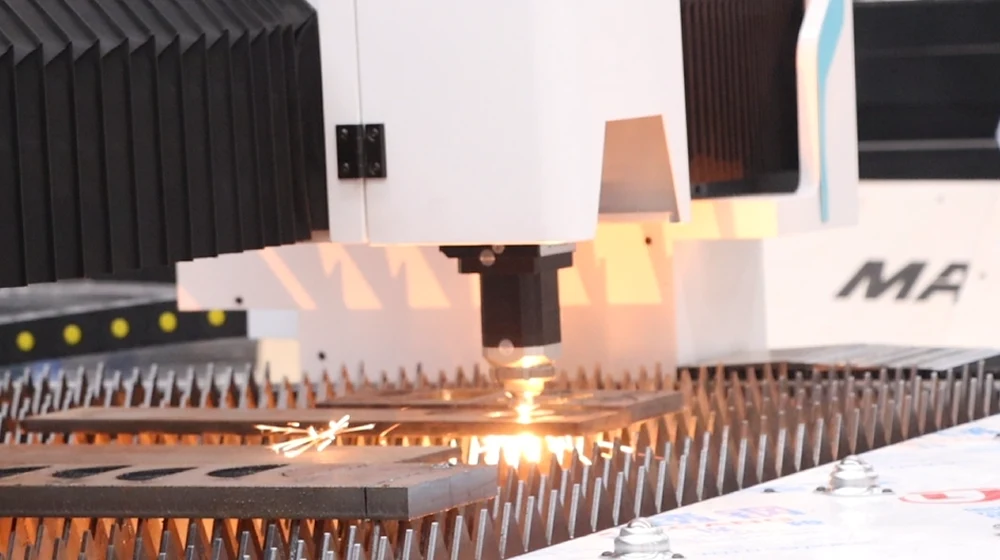
Лазерная обработка конструкционной стали обеспечивает революционные преимущества по сравнению с плазменной и газокислородной резкой в процессах производства тяжелых металлоконструкций.
- Точная резка стали марки S355 и высокопрочных сталей
Исследование лазерной резки конструкционной стали S355JR с использованием волоконного лазера подтверждает, что при использовании оптимизированных параметров отклонения от номинальных размеров на листе толщиной 6 мм составляют всего 0,096 мм. Исследование также показывает, что увеличение мощности лазера и скорости резки снижает шероховатость поверхности, тогда как чрезмерное давление вспомогательного газа ухудшает качество кромок. Оптимальные параметры для стали S355JR толщиной 4 мм: мощность 3 кВт, скорость 2900 мм/мин и давление кислорода 0,4 бар; для толщины 6 мм — 3,9 кВт, 3240 мм/мин и 0,55 бара.
- 3D-резка под углом для подготовки к сварке
Технология 3D-фасовой резки позволяет непосредственно подготавливать пазы для сварки на толстых листах за один проход. При использовании в конструкционной стали углы скоса ±45° на мягкой стали толщиной до 40 мм позволяют исключить последующую шлифовку и сократить время подгонки на 55%. Скос X — незаменимый элемент в судостроении и производстве железнодорожных компонентов —позволяет выполнять одностороннюю сварку листов толщиной до 37 мм с превосходным качеством корневого шва.
Таблица 1: Параметры лазерной резки волоконным лазером для марок конструкционной стали
| Оценка | Толщина (мм) | Мощность лазера (кВт) | Скорость резания (мм/мин) | Assist Gas | Конусность пропила (мм) | Глубина HAZ (мкм) |
|---|---|---|---|---|---|---|
| S355JR | 4 | 3.0 | 2900 | O₂ 0,4 бар | 0.148 | 33 |
| S355JR | 6 | 3.9 | 3240 | O₂ 0,55 бар | 0.103 | 206 |
| S275 | 12.7 (0.5″) | 6–12 | 1500–2500 | O₂ / N₂ | <0,3 | 300–500 |
| A36 | 25–40 | 12–20 | 800–1500 | O₂ | <0,5 | 500–800 |
Ⅳ. Процессы лазерной сварки для соединений с большим пролетом и высокой нагрузкой в стальных конструкциях
При соединении конструкционной стали с толстыми стенками исторически использовалась многопроходная сварка под флюсом (SAW) — процесс, требующий выполнения множества сварочных проходов, сопровождающийся высоким тепловыделением и значительной деформацией. Лазерная обработка конструкционной стали открывает новые возможности благодаря внедрению гибридной лазерной сварки в качестве революционной альтернативы.
- Гибридная лазерная сварка толстостенных соединений
Гибридная лазерная сварка сочетает в себе энергию мощного лазерного луча и традиционные дуговые процессы в одной зоне обработки. Исследования, проведенные в Университете RWTH в Аахене, показывают, что что процесс гибридной сварки лазерным лучом и под флюсом (LUPuS Hybrid) позволяет соединять конструкционную сталь толщиной до 50 мм с использованием технологии «слой-контрслой» всего за два прохода — по сравнению с пятью–шестью проходами при традиционной сварке под флюсом (SAW). При сравнении сварки под флюсом (SAW) стали толщиной 25 мм в пять–шесть слоев с однопроходной гибридной лазерной сваркой время сварки можно сократить более чем на 80%, а также снизить затраты на присадочный материал до 90%.
- Электромагнитная опора для сварочной ванны при однопроходной сварке толстых деталей
Одной из основных проблем при лазерной сварке толстостенных деталей является провисание расплавленной ванны под действием силы тяжести. Исследователи разработали бесконтактную электромагнитную опору, основанную на внешнем воздействии переменного магнитного поля, в которой вихревые токи создают направленную вверх силу Лоренца, противодействующую провисанию капли. Данная инновация позволяет выполнять однопроходную сварку конструкционных сталей толщиной до 30 мм с помощью волоконно-лазерной системы мощностью 20 кВт, одновременно увеличивая способность к перекрытию зазора до 2 мм.
- Металлургическая целостность и механические характеристики
Микроструктура сварных соединений, выполненных методом лазерно-гибридной сварки, играет решающую роль в определении механических характеристик. Исследования показывают, что что при гибридной лазерно-дуговой сварке стали HSLA-65 основным компонентом сварочного металла является игольчатый феррит, что способствует повышению прочности и вязкости. Мелкие равноосные дендриты имеют меньший размер зерен, чем столбчатые дендриты, что дополнительно повышает прочность соединения за счет препятствования движению дислокаций.
Таблица 2: Сравнение методов сварки толстой конструкционной стали
| Процесс | Пропуски на 25 мм | Тепловая мощность | Искажение | Расход наполнителя | Время сварки | Допуск по зазору |
|---|---|---|---|---|---|---|
| SAW (обычный) | 5–6 | Очень высокий | Высокий | 100% (базовый вариант) | 100% (базовый вариант) | ±1 мм |
| Лазерно-гибридный | 1–2 | Низкий | Минимальный | 10–20% | <20% | ±2 мм |
| LUPuS Hybrid (50 мм) | 2 | Умеренный | Низкий | 15–25% | <25% | ±1,5 мм |
Ⅴ. Цифровой семинар и интеграция рабочих процессов BIM
Современная лазерная обработка конструкционной стали выходит за рамки станочного оборудования и охватывает полную интеграцию цифровых рабочих процессов.
- От цифровой модели к изготовлению с использованием ЧПУ
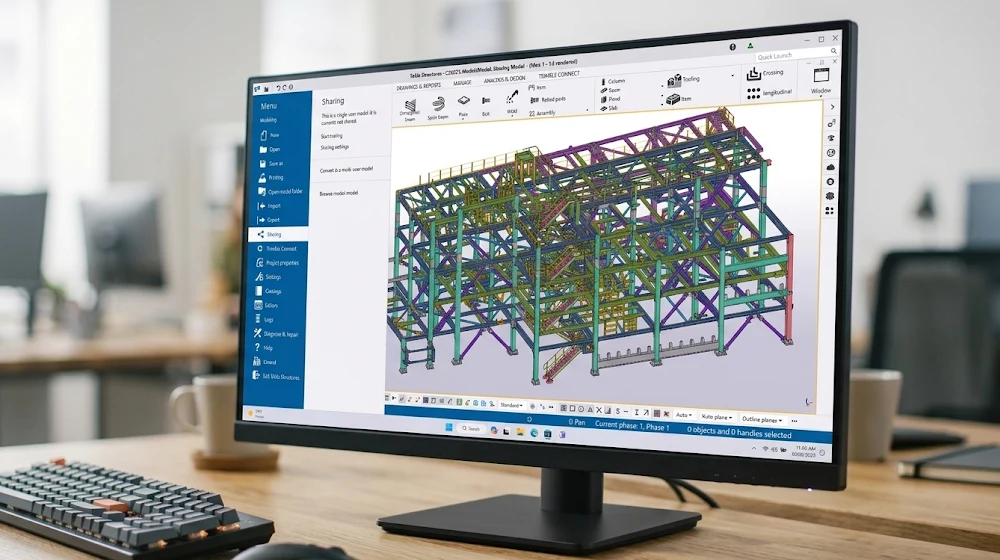
Программное обеспечение для информационного моделирования зданий (BIM) Такие программы, как Tekla Structures и Autodesk Inventor, экспортируют данные для изготовления непосредственно на лазерные станки с ЧПУ. Это позволяет исключить ошибки при переносе данных и гарантирует, что конструктивные элементы — от балок IPE 300 с точно размеченными отверстиями под болты до сложных угловых накладок — изготавливаются с допусками ±2 мм без необходимости ручной интерпретации. Поток данных «от BIM к ЧПУ» сокращает сроки реализации проектов с месяцев до недель, сохраняя при этом полную прослеживаемость от проектного замысла до готового элемента.
- Автоматическая раскладка и оптимизация использования материала
Современное программное обеспечение для автоматизированного проектирования (CAM), интегрированное с платформами лазерной обработки конструкционной стали, оптимизирует раскладку листов, сокращая отходы материала на 30% по сравнению с ручными методами раскладки. Мониторинг производства в режиме реального времени с помощью систем управления производством (MES) обеспечивает динамическое планирование и профилактическое техническое обслуживание, что позволяет максимально эффективно использовать оборудование в условиях тяжелого машиностроения.
Ⅵ. Контроль качества, стандарты и правила техники безопасности
Конструктивные элементы должны соответствовать строгим международным стандартам, чтобы обеспечить их надежную работу и безопасность на протяжении всего срока службы.
- Классификация качества краев в соответствии со стандартом ISO 9013
Края, обработанные лазерной резкой для использования в конструкциях, классифицируются по следующим категориям: ISO 9013:2017, при этом класс 3, как правило, подходит для строительства и систем отопления, вентиляции и кондиционирования воздуха (ОВКВ), где главными требованиями являются свариваемость и конструктивная целостность. Для критически важных несущих соединений предписывается использовать сталь класса 2 или выше, чтобы обеспечить минимальную подготовку после резки. Стандарты AWS D1.1 (Северная Америка) и EN 1090 (Европа) содержат дополнительные требования к классам исполнения сварки и изготовления конструкций. Нажмите здесь, чтобы узнать больше о процессах контроля качества в WSL.
- Неразрушающий контроль и проверка качества сварных швов
Сварные соединения, выполненные с использованием лазерно-гибридных технологий на конструкционной стали, подвергаются ультразвуковому контролю (UT), радиографическому контролю (RT) и магнитопорошковому контролю (MT) в соответствии с требованиями стандартов ISO 17640 и EN 12062. Узкие и однородные профили сварных швов, получаемые при использовании гибридных лазерных технологий, упрощают протоколы контроля и обеспечивают значительно более низкий уровень дефектов по сравнению с традиционной многопроходной сваркой SAW.
Таблица 3: Международные стандарты лазерной обработки конструкционной стали
| Стандарт | Регион | Область применения | Класс выполнения | Применимый процесс |
|---|---|---|---|---|
| ISO 9013:2017 | Международный | Качество термической резки | 1–4 классы | Лазерная резка, плазменная резка, газо-кислородная резка |
| AWS D1.1 | Северная Америка | Нормы по сварке конструкций | Н/Д | Гибридная лазерная сварка |
| EN 1090-1 | Европа | Выполнение стальных конструкций | EXC 1–4 | Полная производственная цепочка |
| EN 1090-2 | Европа | Технические требования | EXC 1–4 | Резка, сварка, сверление |
| DIN EN ISO 3690 | Международный | Содержание водорода в сварных швах | Н/Д | Лазерно-гибридная, SAW |
| ISO 17640 | Международный | Ультразвуковой контроль сварных швов | Н/Д | Все виды сварки плавлением |
Ⅶ. Часто задаваемые вопросы
Вопрос 1: В каком диапазоне толщин волоконные лазеры могут выполнять резку конструкционной стали?
A: Современные высокомощные волоконные лазеры режут углеродистую сталь толщиной до 60 мм и нержавеющую сталь — до 40 мм. При изготовлении тяжелых конструкций системы мощностью 12–20 кВт обычно обрабатывают листы толщиной 25–40 мм с производственной скоростью, тогда как системы мощностью 30 кВт позволяют резать листы толщиной до 60 мм и более.
Вопрос 2: Чем отличается гибридная лазерная сварка от традиционной сварки под флюсом (SAW) при сварке толстых конструкционных соединений?
A: Лазерно-гибридная сварка сокращает время сварки более чем на 80% и снижает затраты на присадочный материал до 90% по сравнению с многопроходной сваркой под флюсом (SAW). Данный процесс позволяет добиться сопоставимых или более высоких механических свойств при значительно меньшем вводе тепла и меньших деформациях.
Вопрос 3: Достаточно ли точна 3D-резка под углом для подготовки сварных соединений без шлифования?
A: Да. Современная лазерная резка с 3D-фаской обеспечивает стабильность угла в пределах ±1° и сокращает время последующей шлифовки на 62%. Узкая зона термического влияния улучшает результаты последующей сварки по сравнению с плазменной или газокислородной обработкой фасок.
Вопрос 4: Какое программное обеспечение BIM интегрируется с оборудованием для лазерной обработки стальных конструкций?
A: Программы Tekla Structures, Autodesk Inventor и Advance Steel экспортируют файлы ЧПУ непосредственно на станки для лазерной резки и сверления. Такая интеграция BIM с ЧПУ позволяет исключить ручной ввод данных, сократить количество ошибок и обеспечить полную прослеживаемость компонентов.
Вопрос 5: Ухудшает ли лазерная резка металлургические свойства конструкционной стали?
A: При оптимизации параметров зона термического влияния остается минимальной — как правило, 26–230 мкм в зависимости от толщины и скорости. Исследования по стали S355JR подтверждают, что при правильно оптимизированной резке волоконным лазером сохраняются прочность на разрыв и свариваемость основного материала.
Ⅷ. Заключение
Лазерная обработка конструкционной стали кардинально изменила экономику и возможности тяжелого машиностроения. Заменяя многопроходную дуговую сварку однопроходной лазерно-гибридной технологией, исключая необходимость вторичной шлифовки благодаря интегрированной 3D-резке под угловой скос и обеспечивая прямую связь между проектным замыслом и производством с ЧПУ через BIM-рабочие процессы, эти фотонные технологии позволяют решать самые сложные задачи строительной отрасли. По мере того как мировой рынок лазерной обработки стремительно растет и к 2036 году достигнет 36,30 млрд долларов США, производители, интегрирующие высокомощную резку, гибридную сварку и платформы цифровых рабочих процессов, обеспечат себе решающие конкурентные преимущества в секторах инфраструктуры, энергетики и тяжелого машиностроения. В компании WSLLASER наши волоконно-лазерные системы, сертифицированные по стандартам CE и ISO, обеспечивают именно такие преобразующие возможности — они разработаны с учетом конструктивной точности, созданы для надежной работы в тяжелых условиях и опираются на 17-летний опыт работы в промышленности.