برش لیزری تابلوها رشتهای متفاوت از کارهای عمومی ورق فلزی است. قطعات کوچک هستند، مواد بازتابنده هستند و استاندارد کیفیت صرفاً ساختاری نیست، بلکه ظاهری است. یک حرف از فولاد ضدزنگ برای تابلوی جلوی فروشگاه باید از فاصله دو متری بینقص به نظر برسد. زبری، لبپریدگی یا گوشه ذوبشده برای هر مشتری که عبور میکند، قابل مشاهده است.
این مقاله برای فروشگاههای تابلوسازی و تولیدکنندگان تابلو است که حروف فلزی، لوگوها و پنلهای تزئینی را برش میدهند. در آن به مواد، تکنیکهای برش و پیکربندی دستگاه که لبههایی با کیفیت تابلو تولید میکنند، پرداخته شده است. سه جزئیاتی که در این فرآیند بیشترین اهمیت را دارند و به ندرت در راهنماهای عمومی برش لیزری دیده میشوند عبارتند از: کار با فیلم، درزهای ریز و کنترل توان در گوشهها.
در WSL لیزرما برای تولیدکنندگان تابلو که به دقت در مقیاس کوچک نیاز دارند، دستگاهها را راهاندازی میکنیم.
Ⅰ. موادی که در برش لیزری تابلوها استفاده میشوند
۱. استیل ضدزنگ آینهای و استیل ضدزنگ برسخورده
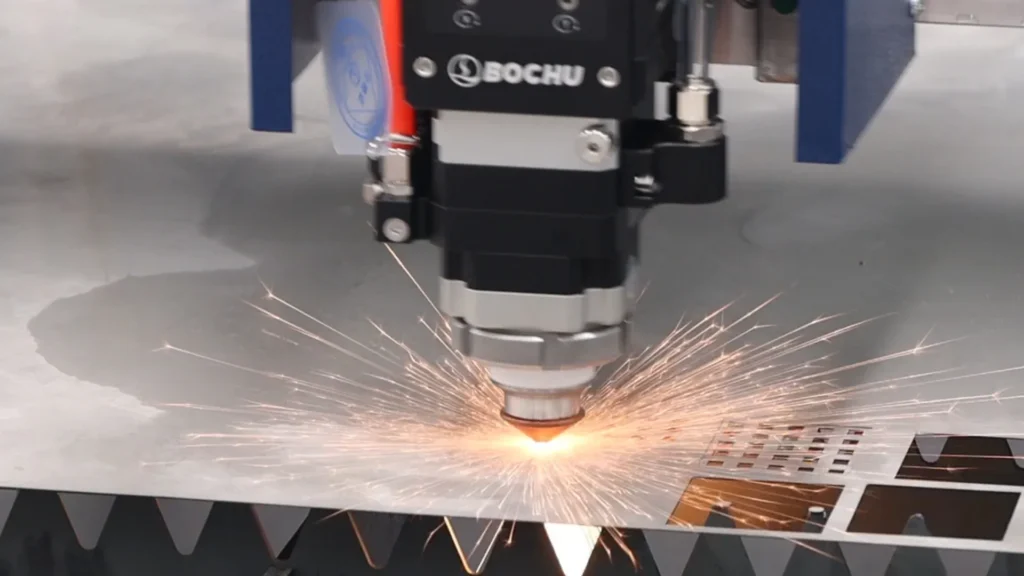
فولاد ضدزنگ آینهای، مادهٔ ممتاز برای تابلوسازی است. این فولاد به شکل حروف، لوگوها و پنلهای تزئینی برش داده میشود، سپس صیقل خورده و نصب میگردد. ضخامت این ماده معمولاً بین ۰.۸ تا ۲.۰ میلیمتر است و هر دو طرف آن در حین حملونقل با فیلم محافظ PE پوشانده میشوند.
فولاد ضدزنگ برسخورده انتخاب رایجتری برای تابلوهای بزرگتر است. این نوع فولاد دارای پوشش مات است که خراشهای جزئی را پنهان میکند و کار با آن آسانتر است. هر دو ماده به گاز کمکی نیتروژن برای جلوگیری از اکسیداسیون در لبه برش نیاز دارند.
۲. برنج، آلومینیوم و فولاد پوششدار
برنج برای تابلوهای داخلی لوکس و حروف تزئینی استفاده میشود. این فلز بسیار بازتابنده است و برای برش با لیزر به توان بیشتری نسبت به فولاد ضدزنگ با ضخامت برابر نیاز دارد. آلومینیوم برای پنلهای سبک تابلو به کار میرود و آن نیز بسیار بازتابنده است که برش تمیز آن را دشوارتر میکند.
| مواد | ضخامت معمول | گاز کمکی | ملاحظهی ویژه |
|---|---|---|---|
| آینهای از جنس فولاد ضدزنگ | ۰.۸–۱.۵ میلیمتر | نیتروژن | با فیلم محافظ باید با احتیاط رفتار کرد. |
| استیل ضدزنگ برسخورده | ۱.۰–۲.۰ میلیمتر | نیتروژن | بخشندهتر، رایج در تابلوهای بزرگ |
| برنجی | ۱.۰–۲.۰ میلیمتر | نیتروژن | نیازمند توان بالاتر و بازتابپذیری بالا |
| آلومینیوم | ۱.۰–۲.۰ میلیمتر | نیتروژن | بازتاب بالا، تمرکز دقیق لازم است |
| فولاد پوششدار | ۱.۰–۱.۵ میلیمتر | هواي فشرده | آسیب پوشش باید به حداقل برسد. |
۲. آینهی فولاد ضدزنگ: فرآیند دو مرحلهای فیلمبرداری
۱. چرا نمیتوانید مستقیماً از میان فیلم عبور کنید
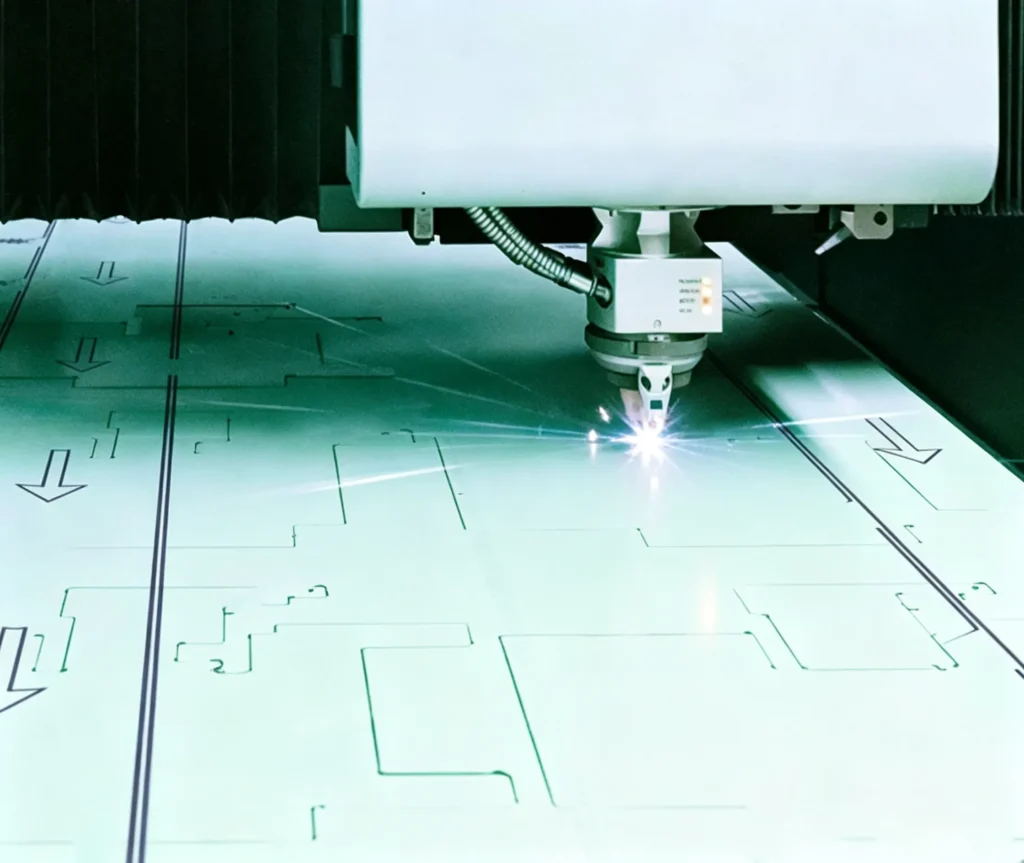
اکثر ورقهای استیل ضدزنگ آینهای و برسخورده با یک فیلم محافظ پلیاتیلن در هر دو طرف عرضه میشوند. غریزه این است که فیلم را سر جایش نگه داریم و از میان آن برش دهیم. این روش اشتباه است. برش دادن فیلم با حداکثر توان باعث میشود فیلم حباب بزند، ذوب شود و به لبه برشخورده بچسبد. نتیجه لبهای زبر و آلوده است که نیاز به پاکسازی پرزحمت دارد.
این فیلم همچنین انرژی لیزر را منعکس میکند. وقتی پرتو لیزر با زاویهای کم به سطح فیلم برخورد میکند، میتواند به داخل سر برش پراکنده شود و به پنجره حفاظتی یا نازل آسیب برساند.
۲. روش دو مرحلهای: خطزنی اولیه، سپس برش
روش صحیح یک فرآیند دو مرحلهای است. ابتدا با لیزر پالسی کمتوان، فیلم را در امتداد مسیر برش خراش دهید تا نوار باریکی از فیلم و چسب جدا شود. این عمل گاهی «تبخیر فیلم» یا «ابلیشن فیلم» نامیده میشود.
ثانیاً، فلز را با توان کامل و با کمک نیتروژن پرفشار برش دهید. لبه فلز تمیز و عاری از اکسید است زیرا فیلم دیگر مانع نمیشود. کیفیت برش بلافاصله برای صیقلکاری یا پوشش پودری مناسب است.
تنظیمات پارامتر برای مرحله پیشحکاکی به ضخامت فیلم و چسب بستگی دارد. بهعنوان نقطه شروع، فرکانس ۲۰۰ تا ۵۰۰ هرتز با توان پایین فیلم را بهخوبی پاک میکند بدون اینکه به فلز زیر آن آسیب برساند.
Ⅲ. درزهای ریز و پیشگیری از تیپ-آپ
۱. مشکل قطعات کوچک
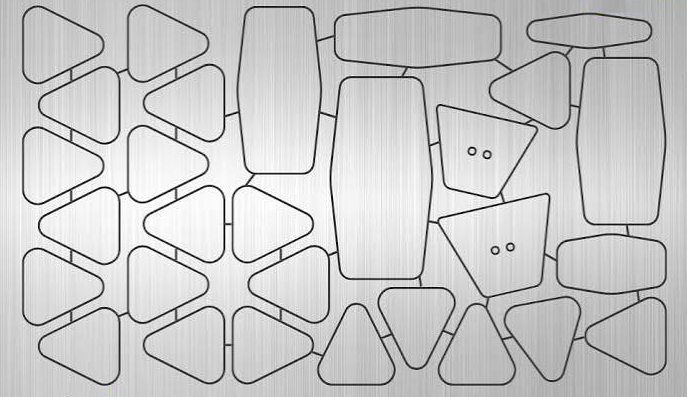
حروف تابلو اغلب کوچک هستند. یک حرف ۵۰ میلیمتری با خطوط نازک میتواند قطعات برشخوردهٔ جداگانهای داشته باشد که وزن هر کدام تنها چند گرم است. وقتی لیزر برش را تمام میکند، این قطعات کوچک روی شکافهای میز برش میافتند. برخی از آنها به صورت مورب بالا میایستند.
اگر یک قطعهٔ نیمهبرخاسته در مسیر حرکت سریع سر برش باقی بماند، سر برش به آن برخورد میکند. حلقهٔ سرامیکی میشکند، نازل آسیب میبیند و ممکن است لازم باشد سر برش برای تعمیر خارج شود. هزینهٔ یک برخورد میتواند از کل ارزش پروژهٔ تابلوسازی فراتر رود.
۲. مفاصل ریز و پرش قورباغهای
راه حل دو بخش دارد. بخش اول میکرو-درزها هستند. نرمافزار برش یک پل کوچک نبریدهشده به جا میگذارد که معمولاً عرض آن بین ۰٫۲ تا ۰٫۵ میلیمتر است و قطعه کوچک را تا زمانی که اپراتور آن را جدا کند، در جای خود نگه میدارد. قطعه روی میلههای سینی نمیافتد و بالا هم برنمیگردد.
دوم رفتار جهش سر برش است. کنترلکنندههای مدرن از روتین «پرش قورباغهای» یا «بالا بردن سر» استفاده میکنند که در حین حرکات سریع بین قطعات کوچک، سر برش را بالا میآورد. این روش همراه با مفاصل میکرو، خطر برخورد را بهطور کامل از بین میبرد.
| تنظیمات | هدف | مقدار معمول |
|---|---|---|
| عرض درز ریز | قطعات کوچک را در جای خود نگه دارید | 0.2–0.5 میلیمتر |
| تعداد مفاصل ریز | نگهداشتن در برابر حذف تراز | ۱–۳ برای هر قسمت |
| ارتفاع پرش قورباغه | بخشهای شفاف با نوک تیز | ۱۰–۲۰ میلیمتر بالاتر از ماده |
| سرعت حرکت سریع | زمان چرخه را به حداقل برسانید | وابسته به ماشین |
Ⅳ. شیبدهی قدرتمند گوشهای برای نقاط تیز
۱. مشکل توان ثابت
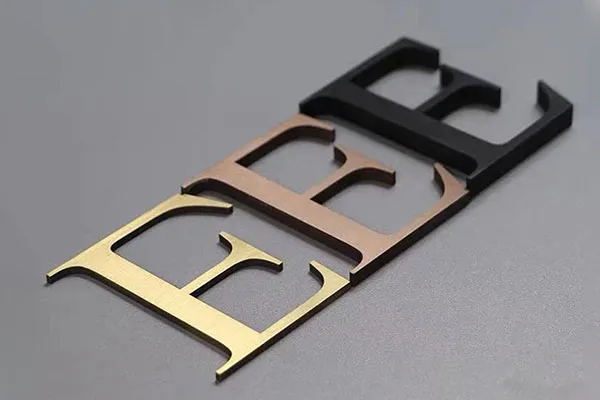
حروف تابلوسازی گوشههای تیز دارند. حروف A، M، W و K پر از زاویههای تند هستند. وقتی سر برش برای پیچش تند سرعتش را کم میکند، لیزر مدت طولانیتری روی گوشه میماند و میزان گرمای واردشده در هر واحد طول برش افزایش مییابد. نتیجه، گوشهای ذوبشده یا سوخته است. نوک حرف A ناپدید میشود یا گوشه حرف M گرد میشود.
۲. افزایش قدرت در پیچها
راهحل شتابدهی قدرت در گوشهها است که به آن شتابدهی فرکانس قدرت نیز گفته میشود. کنترلکننده CNC قدرت لیزر را هنگام کاهش سرعت سر برش در هنگام ورود به گوشه کاهش میدهد و هنگام شتابگیری سر برش در خروج از گوشه آن را بازیابی میکند. ورودی حرارت در سراسر مسیر برش ثابت باقی میماند و گوشه تیز باقی میماند.
تنظیمات پارامترها به جنس ماده، ضخامت و هندسهٔ گوشه بستگی دارد. بیشتر کنترلکنندههای مدرن دارای عملکرد شیبدهی خودکار هستند که قدرت را بر اساس حرکت برنامهریزیشده تنظیم میکند. وظیفهٔ اپراتور این است که قبل از شروع تولید، تنظیمات را با یک برش آزمایشی تأیید کند.
Ⅴ. بهترین تنظیم دستگاه برای برش لیزری تابلوها
۱. قدرت و اندازه تخت
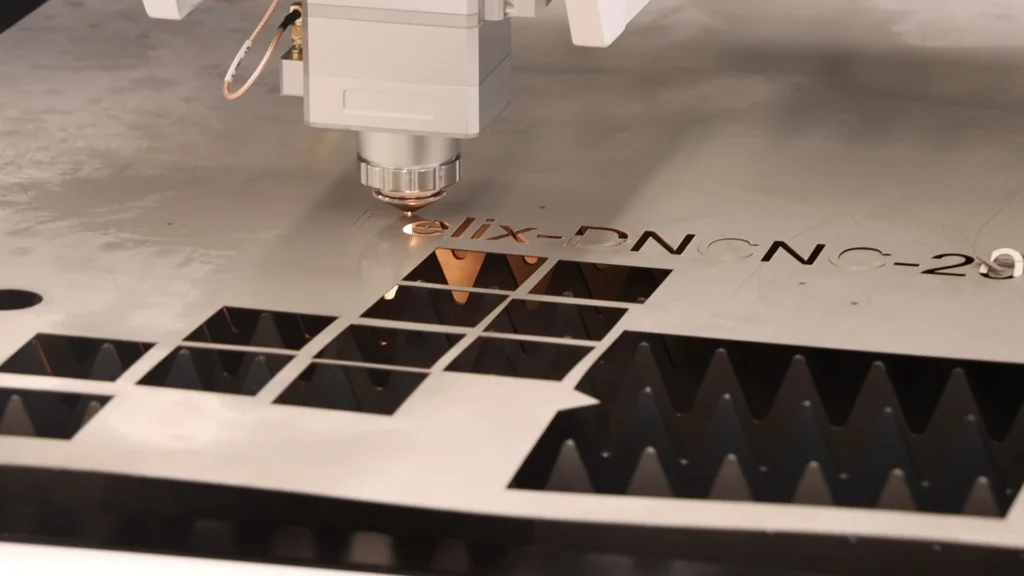
کار تابلوسازی به توان بالای لیزر نیاز ندارد. بیشتر مواد تابلوسازی کمتر از ۲ میلیمتر ضخامت دارند. یک لیزر فیبر با توان ۱.۵ تا ۳ کیلووات کافی است و از نظر هزینه بهینه، مناسبترین پیکربندی برای یک کارگاه تابلوسازی است.
ابعاد میز کار ۳۰۱۵ (۳ متر × ۱.۵ متر) با اندازه استاندارد ورق مورد استفاده اکثر تولیدکنندگان تابلو مطابقت دارد. میزهای بزرگتر به ندرت مورد نیاز هستند زیرا قطعات کوچکاند و ورقها به قطعات کوچک متعددی برش داده میشوند. برای مشاهده دقیق محدودههای بودجه تجهیزات در میان مدلهای سطح پایه، به بررسی ما بپردازید. راهنمای قیمت دستگاه برش لیزری فیبر.
۲. محاسبه برونسپاری در مقابل درونسازمانی
یک فروشگاه تابلوسازی معمولی که برش حروف استیل ضدزنگ خود را به یک کارگاه محلی برونسپاری میکند، ماهانه ۳۰۰۰ دلار یا بیشتر برای خدمات برش هزینه میکند. هر بازنگری طرح دو روز به زمان تحویل اضافه میکند و این فروشگاه هیچ کنترلی بر کیفیت برش یا برنامه تحویل ندارد.
| معیار مالی و عملیاتی | برونسپاری به کارگاه ساخت محلی | لیزر فیبر درونسازمانی ۱.۵ تا ۳ کیلووات | تأثیر تجاری ماهانه |
|---|---|---|---|
| هزینه ماهانه برش | ۱TP4T۳۰۰۰ – ۱TP4T۴۵۰۰ (هزینههای فاکتور) | $800 – $1,100 (پرداخت اجاره ۳۶ ماهه) | صرفهجویی: $1,900 – $3,400 / ماه |
| کمک گاز و ملزومات مصرفی | در حاشیه نویسی فروشگاه گنجانده شده است | ~$350 – $500 / ماه (نیتروژن و نازلها) | سرمایه در گردش عملیاتی جزئی |
| زمان تحویل | ۳ تا ۵ روز کاری | همروز (برش ظرف ۲ ساعت پس از تأیید طرح) | زمان سربار ۹۰۱TP3T کاهش یافت |
| انعطافپذیری در بازنگری طراحی | هزینهٔ راهاندازی $50–$100 + تأخیر ۲۴ ساعته | بازآشیانهسازی فوری بدون هیچ هزینه اضافی | حذف اصطکاک مشتری |
| گلوگاه تولید | محدود به برنامه تأمینکننده | برش درخواستی ۲۴ ساعته و ۷ روز هفته | نرخ تبدیل فروش بالاتر |
یک لیزر فیبر 1.5 تا 3 کیلووات با تخت 3015، در اجارهای 36 ماهه، قسط ماهانه $800 تا $1,100 را دارد. این دستگاه هزینه اجاره خود را در هفته اول تولید پوشش میدهد. از آن پس، کارگاه زمان تحویل، کیفیت و حاشیه سود خود را کنترل میکند.
منطق مقایسه همان است که در تحلیل خودمان بررسی میکنیم. راهنمای برش لیزری درونسازمانی در مقابل برونسپاری.
۳. گاز کمکی: نیتروژن برای لبه برش
نیتروژن گاز کمکی مناسب برای تابلوهای استیل ضدزنگ، برنج و آلومینیوم است. این گاز لبهای تمیز و عاری از اکسید ایجاد میکند که بلافاصله برای صیقلکاری، پوشش پودری یا نصب آماده است. هوای فشرده ارزانتر است، اما لبه اکسیدشدهای که ایجاد میکند نیاز به تمیزکاری اضافی دارد و ممکن است استاندارد ظاهری تابلوهای ممتاز را برآورده نکند.
هزینه نیتروژن در فشارهای گازی مورد نیاز برای مواد نازک قابل مدیریت است. مقایسه کامل هزینهها در گزارش ما پوشش داده شده است. راهنمای هزینه گاز برش لیزریبرای یک فروشگاه تابلوسازی، کیفیت لبه ارزش هزینه گاز را دارد.
Ⅵ. پرسشهای متداول: سوالات مربوط به برش لیزری تابلوها
۱. آیا میتوانم فولاد ضدزنگ آینهای را بدون برداشتن فیلم محافظ، برش دهم؟
نه، مستقیماً با حداکثر توان انجام نمیشود. فیلم باید ابتدا در یک گذر با توان پایین حک شود، سپس فلز بریده شود. بریدن فیلم با حداکثر توان باعث چسبیدن آن به لبه شده و خطر آسیب ناشی از بازتاب نور به سر برش را افزایش میدهد.
۲. چگونه از بلند شدن حروف کوچک و برخوردشان با سر برش جلوگیری کنم؟
از مفاصل ریز برای ثابت نگهداشتن قطعات کوچک استفاده کنید و قابلیت پرش قورباغه یا بلند شدن سر را فعال کنید تا سر برش در حین حرکات سریع بالا بیاید. این ترکیب خطر برخورد را که در برش تابلوها شایع است، از بین میبرد.
۳. چرا گوشههای تیز حروفم آبخورده به نظر میرسند؟
لیزر بیش از حد در گوشه میماند و گرمای زیادی اعمال میکند. در کنترلکننده افزایش تدریجی توان گوشه را فعال کنید تا با کاهش سرعت هد در گوشه، توان لیزر کاهش یابد. قبل از شروع تولید، این تنظیم را روی مواد دورریز آزمایش کنید.
۴. برای کارهای تابلوسازی به چه توان لیزری نیاز دارم؟
لیزر فیبر نوری ۱.۵ تا ۳ کیلووات برای تمام مواد رایج تابلوسازی که معمولاً ضخامتشان کمتر از ۲ میلیمتر است، کافی است. توان بالاتر ضرورتی ندارد و کیفیت برش روی مواد نازک را بهبود نمیبخشد.
۵. آیا نیتروژن برای برش مواد تابلوسازی ضروری است؟
برای تابلوهای استیل ضدزنگ، برنج و آلومینیوم، نیتروژن انتخاب مناسبی است. این گاز لبهای تمیز و عاری از اکسید ایجاد میکند که آماده عملیات نهایی است. هوای فشرده جایگزین ارزانتری است، اما لبه اکسیدشده نیاز به تمیزکاری اضافی دارد.
Ⅶ. نتیجهگیری: برش تابلوها پاداش انضباط فرآیند
برش لیزری تابلوها وقتی فرایند آن درک شود دشوار نیست. مواد نازکاند، نیازهای دستگاه اندک است و سرعت برش بالا است. آنچه یک کارگاه تابلوسازی خوب را از یک کارگاه در حال دستوپنجه نرم کردن متمایز میکند، انضباط فرایند است: فرایند دو مرحلهای فیلم، تنظیمات درز ریز و پرش قورباغهای و افزایش قدرت در گوشهها.
در WSL لیزرما دستگاهها را برای تولیدکنندگان تابلو که به لبههای یکنواخت و با کیفیت آرایشی در هر قطعه نیاز دارند، راهاندازی میکنیم. دستگاه ابزار است. فرآیند مزیت رقابتی است.
مراجع
- ISO 9013: برش حرارتی — طبقهبندی برشهای حرارتی، فروشگاه وب ANSI.
- ISO 230-1: کد آزمون ماشینآلات ابزار — دقت هندسی ماشینها در شرایط بدون بار, سازمان بینالمللی استانداردسازی.
- AWS C7.2M: شیوههای پیشنهادی برای برش با پرتو لیزر و فرآیندهای مرتبطانجمن جوشکاری آمریکا