Table des matières
Ⅰ. Introduction
Découpe de tôles est passé d'une simple étape de fabrication à un facteur de différenciation stratégique pour les sous-traitants modernes. Le marché mondial services de fabrication métallique Ce secteur connaît une expansion sans précédent : à lui seul, le marché nord-américain des services de fabrication à façon était évalué à 65,95 milliards de dollars américains en 2025 et devrait atteindre 103,68 milliards de dollars d'ici 2033, avec un taux de croissance annuel composé (TCAC) de 5,91 TP3T. Pour tout atelier de fabrication dans le but de tirer parti de cette croissance, en maîtrisant les techniques de pointe découpe de tôles La technologie n'est plus une option. Cet article aborde trois aspects essentiels : relever les défis liés à la production à forte diversité de modèles, optimiser la rentabilité grâce à des investissements judicieux en équipements, et identifier les fonctionnalités des découpeuses laser qui offrent un avantage concurrentiel durable.
II. Relever le défi de la « grande diversité et des faibles volumes »
Le secteur manufacturier moderne exige de l'agilité. Les sous-traitants sont de plus en plus souvent confrontés à des commandes portant sur des dizaines, voire des centaines, de références différentes, dans des quantités trop faibles pour justifier la mise en place d'outillage dédié. C'est dans cet environnement dit « à grande diversité et à faible volume » (HMLV) que découpe de tôles grâce à la technologie du laser à fibre optique.
1. Aucun changement d'outillage
Contrairement à l'estampage ou au poinçonnage, qui nécessitent des matrices physiques et de longs délais de mise en place, la découpe laser CNC ne nécessite aucun outillage fixe. A tôles découpées sur mesure La commande peut passer du fichier CAO à la pièce finie en quelques minutes. Comme le montrent des études de cas du secteur, un laser à fibre optique peut réduire considérablement le temps d'usinage : un atelier de prototypage a indiqué avoir découpé un tableau de bord en 3 minutes sur une machine à laser contre 18 minutes avec un usinage classique.Cet avantage en termes de rapidité s'accumule à chaque changement de tâche dans un environnement très actif atelier de fabrication.
2. Imbrication « True-Shape » pour les géométries complexes
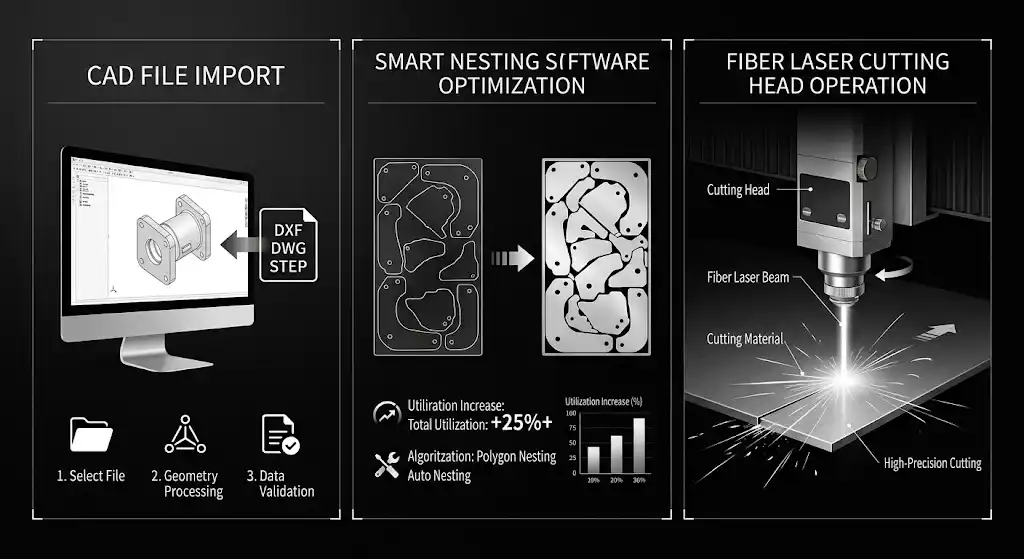
Un logiciel d'imbrication avancé permet un emballage respectant la forme réelle des pièces irrégulières, en faisant pivoter et en ajustant les composants dans des espaces qui seraient gaspillés avec une imbrication rectangulaire. Des études indiquent que L'imbrication « true-shape » peut améliorer le rendement des matériaux de 10 à 25 % par rapport aux agencements rectangulaires classiques. Pour les fabricants sous contrat qui traitent des tôles découpées sur mesure commandes, cela se traduit directement par une réduction des coûts de matériaux et des délais d'exécution plus courts.
3. Simplicité de programmation
Les systèmes laser modernes importent directement les formats CAO courants (.dxf, .dwg) et intègrent des fonctionnalités FAO qui appliquent automatiquement les paramètres de découpe issus de bases de données de matériaux. Les opérateurs disposant d'une expérience minimale en programmation peuvent être formés pour prendre en charge la production en quelques heures plutôt qu'en plusieurs semaines, ce qui est essentiel pour les ateliers où la flexibilité de la main-d'œuvre détermine le rendement.
Tableau 1 : Comparaison des méthodes de production pour les environnements HMLV
| Méthode | Temps de mise en place | Coût des outillages | Complexité des pièces | Meilleur cas d'utilisation |
|---|---|---|---|---|
| Découpe au laser | 5 à 15 min | Aucun | Illimité | HMLV, prototypes, formes complexes |
| Poinçonnage CNC | 30 à 90 min | Matrice requise | Modéré | Volume moyen, formes standard |
| Estampage | Horaires – Jours | Coût élevé des matrices | Faible à modéré | Grandes séries, géométries simples |
| Découpe au jet d'eau | 15 à 30 min | Minimal | Élevé | Matériaux épais, alliages thermosensibles |
Ⅲ. Optimisation de la rentabilité et du retour sur investissement pour les fabricants sous contrat
Sur un marché concurrentiel, les investissements en équipements doivent générer des rendements mesurables. Avancé découpe de tôles Ces systèmes génèrent un retour sur investissement grâce à trois mécanismes principaux : l'optimisation de l'utilisation des matériaux, l'optimisation de la main-d'œuvre et l'élargissement de l'offre de services.
1. L'utilisation des matières premières est le moteur de la marge
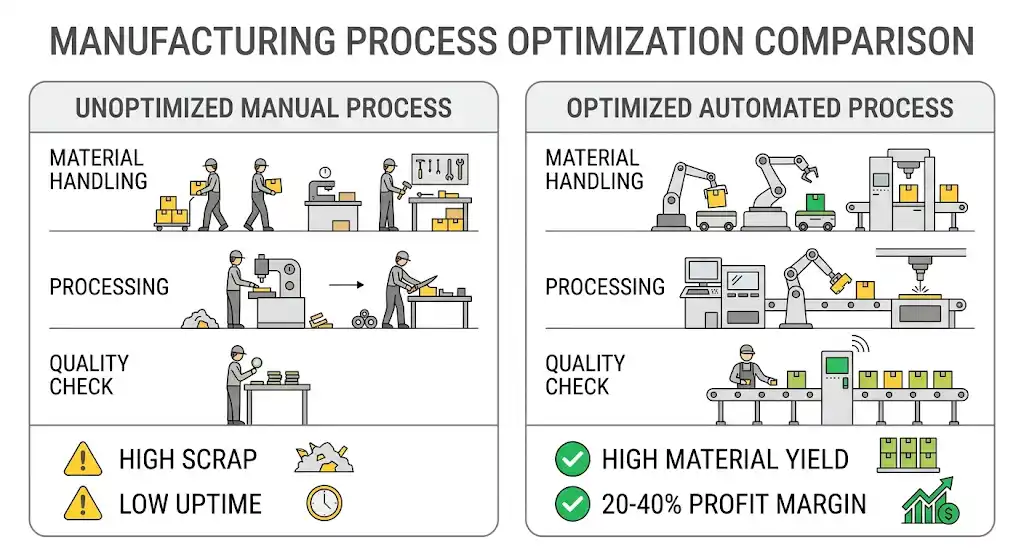
Les matières premières constituent généralement le coût variable le plus important dans services de fabrication métallique. Les logiciels d'imbrication automatisée optimisent le placement des pièces, réduisent au minimum les chutes dues à la découpe et réutilisent de manière intelligente les chutes de tôles. Comme l'indique l'analyse de fabrication, même de petites améliorations en matière d'utilisation des matériaux se traduisent par des économies substantielles lorsqu'elles sont multipliées par les centaines ou les milliers de tôles traitées chaque année. Certains ateliers font état de réductions des coûts de matériaux de 15–30% après la mise en place de plates-formes de nidification avancées.
2. Marges bénéficiaires dans le secteur du laser
Les opérations de découpe au laser bien gérées permettent généralement d'atteindre marges bénéficiaires comprises entre 20% et 40%.Ces marges dépendent de la rigueur opérationnelle : imbrication efficace, temps de préparation réduits, main-d'œuvre qualifiée et positionnement stratégique sur le marché. Les sous-traitants qui se démarquent par leur qualité et leurs capacités, plutôt que de se contenter de rivaliser uniquement sur les prix, obtiennent systématiquement de meilleurs résultats que les simples sous-traitants de base.
3. L'automatisation multiplie la production
Les systèmes automatisés de chargement et de déchargement, associés à des capacités de découpe sans surveillance, permettent à un seul opérateur de gérer plusieurs machines. Cela réduit le coût de main-d’œuvre par pièce tout en augmentant les taux d’utilisation des machines — souvent de 60–70% à 85–95% dans les cellules optimisées. Il en résulte un débit plus élevé sans augmentation proportionnelle des charges salariales.
Tableau 2 : Principaux facteurs de rentabilité dans les opérations de découpe au laser
| Facteur | Incidence sur la marge | Stratégie d'optimisation |
|---|---|---|
| Utilisation des matériaux | Élevé (réduction des coûts de 15 à 301 TP3T) | Logiciel avancé d'imbrication, gestion des chutes |
| Temps de fonctionnement des machines | Moyen à élevé | Automatisation, maintenance préventive, planification des équipes |
| Efficacité de la mise en place | Moyen | Équipements standardisés, catalogues de matériaux, préparation préalable |
| Productivité du travail | Moyen | Formation polyvalente, chargement automatisé, surveillance à distance |
| Consommation d'énergie | Faible à moyen | Rendement des lasers à fibre (25–30% en puissance à la prise vs 10–15% pour le CO₂) |
Ⅳ. Caractéristiques essentielles que les ateliers de sous-traitance doivent rechercher dans une découpeuse laser
Toutes les plateformes de découpe laser ne se valent pas. Pour les sous-traitants et les ateliers de sous-traitance, le choix des équipements doit tenir compte des réalités liées à la diversité des carnets de commandes, aux délais de livraison serrés et à l'évolution des exigences en matière de matériaux.
1. Source laser à fibre optique haute puissance
La technologie du laser à fibre domine le secteur moderne découpe de tôles et ce n'est pas sans raison. Avec un rendement des prises murales de 25–30%—soit environ le double de celle des systèmes au CO₂—et grâce à des besoins d'entretien minimes, les sources à fibre optique permettent de réduire les coûts d'exploitation tout en offrant une qualité de découpe supérieure sur les métaux réfléchissants tels que l'aluminium, le laiton et le cuivre.
2. Imbrication intelligente et intégration CAO/FAO
Recherchez des systèmes qui s'intègrent parfaitement aux principales plateformes de CAO et qui proposent un imbrication « true-shape », une découpe sur lignes communes et une gestion automatique des chutes. Ces fonctionnalités logicielles déterminent directement l'efficacité avec laquelle un atelier de fabrication transforme les matières premières en chiffre d'affaires.
3. Bâti et système de mouvement robustes
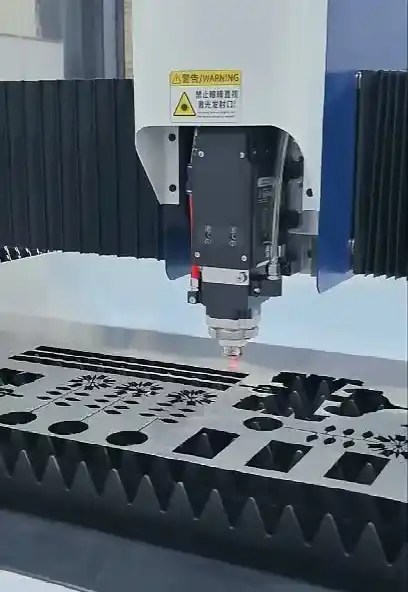
Précision de positionnement de ±0,01 mm et la reproductibilité de ±0,005 mm Il s'agit des exigences de base pour les équipements de niveau industriel. Un châssis rigide et précontraint amortit les vibrations lors des déplacements à grande vitesse, garantissant ainsi une qualité constante des bords tout au long des longues séries de production.
4. Contrôle adaptatif des procédés
Les systèmes CNC modernes ajustent de manière dynamique la puissance du laser, la vitesse de découpe et la pression du gaz d'assistance en fonction des données recueillies en temps réel. Cette capacité d'adaptation est essentielle lors de la découpe de matériaux d'épaisseurs variables au sein d'une même tôle imbriquée, un scénario courant dans les environnements HMLV.
Tableau 3 : Caractéristiques essentielles d'une découpeuse laser pour les sous-traitants
| Fonctionnalité | Caractéristiques techniques | Impact sur l'activité |
|---|---|---|
| Source laser | Fibre optique, 3 à 12 kW | Coupe les métaux réfléchissants, nécessite peu d'entretien, offre un rendement élevé |
| Logiciel d'imbrication | Suivi de la forme réelle, de la ligne commune et des vestiges | Amélioration du rendement du matériau 10–25% |
| Système de mouvement | Précision de ±0,01 mm, répétabilité de ±0,005 mm | Une qualité constante, moins de retouches |
| Automatisation | Chargement/déchargement automatique, découpe sans surveillance | 85–95% : taux d'utilisation des machines, économies de main-d'œuvre |
| Système de contrôle | Paramètres adaptatifs intégrés à la CAO | Une programmation plus rapide, moins d'erreurs |
Tableau 4 : Puissance laser recommandée en fonction du matériau et de l'épaisseur
| Matériau | Plage d'épaisseurs | Puissance recommandée | Assist Gas |
|---|---|---|---|
| Acier doux | 0,5 à 6 mm | 3 à 6 kW | Oxygène (rapide) / Azote (pur) |
| Acier doux | 6 à 20 mm | 6 à 12 kW | Oxygène |
| Acier inoxydable | 0,5 à 12 mm | 3 à 6 kW | Azote (99,99%) |
| Acier inoxydable | 12 à 30 mm | 6 à 12 kW | Azote (haute pression) |
| Aluminium | 0,5 à 8 mm | 3 à 6 kW | Azote / Air comprimé |
| Aluminium | 8 à 20 mm | 6 à 12 kW | Azote (haute pression) |
| Laiton / Cuivre | 0,5 à 6 mm | 3 à 6 kW | Azote |
Ⅴ. Foire aux questions
Q1 : En quoi la découpe de tôles au laser est-elle plus avantageuse que les méthodes traditionnelles pour les ateliers de sous-traitance ?
La découpe au laser permet d'éliminer les coûts d'outillage, de réduire le temps de mise en place de plusieurs heures à quelques minutes et de traiter des géométries complexes que le poinçonnage ou l'estampage ne permettent pas de réaliser. Pour un atelier de fabrication Grâce à la diversité des commandes, cette flexibilité permet d'améliorer directement le rendement et la marge.
Q2 : À combien s'élèvent réellement les économies réalisées sur les coûts de matériaux grâce à un logiciel d'imbrication automatisée ?
Les plateformes d'imbrication avancées dotées d'algorithmes de « true-shape » peuvent améliorer le rendement des matériaux en 10–25% par rapport aux méthodes d'imbrication manuelles ou rectangulaires. Sur des matériaux coûteux comme l'acier inoxydable ou l'aluminium, cela se traduit par des économies mensuelles de plusieurs milliers de dollars.
Q3 : Quel est le délai de retour sur investissement habituel pour un système de découpe au laser à fibre optique dans le secteur de la sous-traitance ?
La plupart des entreprises bien gérées parviennent à amortir leur investissement en moins de De 18 à 36 mois, en fonction du taux d'utilisation, de la composition des matériaux et des coûts de main-d'œuvre. Les marges bénéficiaires de 20–40% sont réalisables lorsque les opérations privilégient l'efficacité plutôt que les prix des matières premières.
Q4 : La découpe au laser permet-elle à la fois le prototypage et la production en série ?
Oui. Cette même plateforme laser à fibre excelle aussi bien dans la fabrication de prototypes à l'unité que dans la production en grande série. L'absence de changement d'outillage signifie que tôles découpées sur mesure Un prototype et une série de 1 000 pièces peuvent être fabriqués sur la même machine sans changement d'outillage.
Q5 : Quels sont les secteurs qui stimulent la demande de services de fabrication métallique à façon ?
Le secteur automobile — en particulier la fabrication de véhicules électriques — ainsi que l'aérospatiale, les infrastructures de centres de données et les énergies renouvelables constituent les principaux moteurs de croissance. Le marché mondial de la fabrication sous contrat de pièces métalliques devrait passer de De 168,4 milliards de dollars américains en 2025 à 298,7 milliards de dollars américains d'ici 2034.
Ⅵ. Conclusion
Découpe de tôles La maîtrise de la technologie de pointe des lasers à fibre est désormais un atout déterminant pour les sous-traitants compétitifs. À une époque où le services de transformation de la tôle Le marché devrait dépasser 136 milliards de dollars d'ici 2035, les entreprises qui prospéreront seront celles qui allieront une production HMLV agile, une utilisation optimale des matériaux grâce à un imbrication intelligente et des équipements choisis de manière stratégique. Que vous exploitiez une ligne dédiée atelier de fabrication ou pour gérer des services de fabrication diversifiés, une plateforme de découpe laser adaptée permet de transformer tôles découpées sur mesure d'un centre de coûts à un moteur de rentabilité. Pour obtenir davantage d'informations techniques sur l'optimisation de votre flux de production, rendez-vous sur notre blog technique.