Содержание
Ⅰ. Введение
Микропрецизионная резка волоконным лазером стала оптимальным производственным решением для отраслей, в которых допуски на размеры, качество кромок и целостность материала являются обязательными требованиями. В отличие от традиционных волоконно-лазерных систем, которые работают с шириной пропила 100–300 мкм и диапазонами допусков от ±50 мкм до ±100 мкм, микропрецизионные системы обеспечивают точность позиционирования в диапазоне однозначных микрон а также ширину пропила всего 8 мкм. Эта возможность кардинально меняет подход предприятий точного машиностроения к резке тонкой фольги, резке титана и изготовлению сложных микрокомпонентов для медицинской, аэрокосмической и электронной отраслей. По мере ускорения миниатюризации компонентов и роста стоимости материалов производители всё чаще задаются вопросом, способны ли их устаревшие методы резки обеспечить выход готовой продукции, скорость и повторяемость, которые требуются для современного высокотехнологичного производства.
Ⅱ. Критически важные приложения в высокотехнологичных и прецизионных отраслях
1. Производство медицинского оборудования
Отрасль медицинского оборудования является одной из крупнейших областей применения микропрецизионных лазерных технологий. Волоконные лазеры используются для изготовления спасающих жизнь устройств с исключительной точностью, в том числе сердечно-сосудистых стентов, хирургических инструментов и имплантируемых компонентов. Микропрецизионная резка волоконным лазером позволяет изготавливать ребра стентов из нитиноловых трубок, прорезать пазы в гипотрубках для катетеров, а также изготавливать прецизионные мембраны датчиков из нержавеющей стали. Для фольга из титана марок 2 и 5 толщиной 0,05–0,3 мм В этом диапазоне волоконные лазерные системы обеспечивают чистый рез при использовании аргона в качестве вспомогательного газа, сохраняя химический состав кромок, соответствующий медицинским стандартам и необходимый для имплантируемых устройств. Зона термического влияния (HAZ) на фольгах из нержавеющей стали 304 и 316L составляет 8–15 мкм при использовании стандартных волоконных систем и снижается до менее 5 мкм при применении пикосекундных УФ-источников.
2. Компоненты для аэрокосмической и оборонной промышленности
В аэрокосмическом производстве лазерная резка стала незаменимой благодаря своей непревзойденной точности, минимальному количеству отходов и высокой скорости обработки. Станки для волоконно-лазерной резки являются ведущей технологией в отрасли, обеспечивая быструю и точную резку отражающих и термочувствительных металлов, таких как алюминий, титан и никелевые сплавы. Титан весит примерно в два раза меньше стали, но при этом обладает сопоставимыми конструктивными характеристиками, что делает его идеальным материалом для изготовления облегчённых кронштейнов и прокладок. В оборонной промышленности прецизионно вырезанные титановые прокладки и корпуса датчиков должны сохранять конструктивную целостность в условиях экстремальных температурных диапазонов.
3. Производство электроники и полупроводников
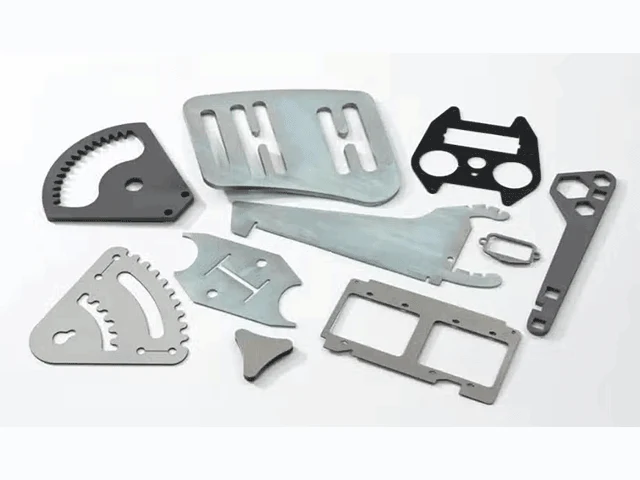
Электронная промышленность в значительной степени полагается на возможности лазерной технологии в области прецизионной резки для миниатюризации электронных устройств. Отверстия для радиочастотного экранирования в фольге из медных сплавов и корпусах миниатюрных разъемов требуют размеров элементов менее 500 мкм — это область, в которой микропрецизионная лазерная резка волокном вытеснила традиционные процессы штамповки и электроэрозионной обработки (ЭЭО) для материалов толщиной менее 0,3 мм. Тонкие металлические фольги широко используются в электронике для изготовления гибких печатных плат, экранирования от электромагнитных и радиочастотных помех, а также разъемов благодаря своей превосходной электропроводности и точным допускам.
| Сфера применения | Типичный материал | Диапазон толщины | Критический размер элемента | Требование HAZ |
|---|---|---|---|---|
| Медицинские стенты | Нитинол / нержавеющая сталь 316L | 0,05–0,30 мм | 25–100 мкм | < 5 мкм |
| Прокладки для аэрокосмической промышленности | Титан 5-го класса | 0,10–0,50 мм | 50–200 мкм | < 15 мкм |
| Электронные щиты | Медный сплав | 0,05–0,20 мм | 50–500 мкм | < 10 мкм |
| Мембраны датчиков | Нержавеющая сталь 316L | 0,05–0,15 мм | 25–100 мкм | < 8 мкм |
| Хирургические инструменты | 304 SS / Титан | 0,10–0,40 мм | 100–300 мкм | < 10 мкм |
Ⅲ. Физика и технология микропрецизионных процессов
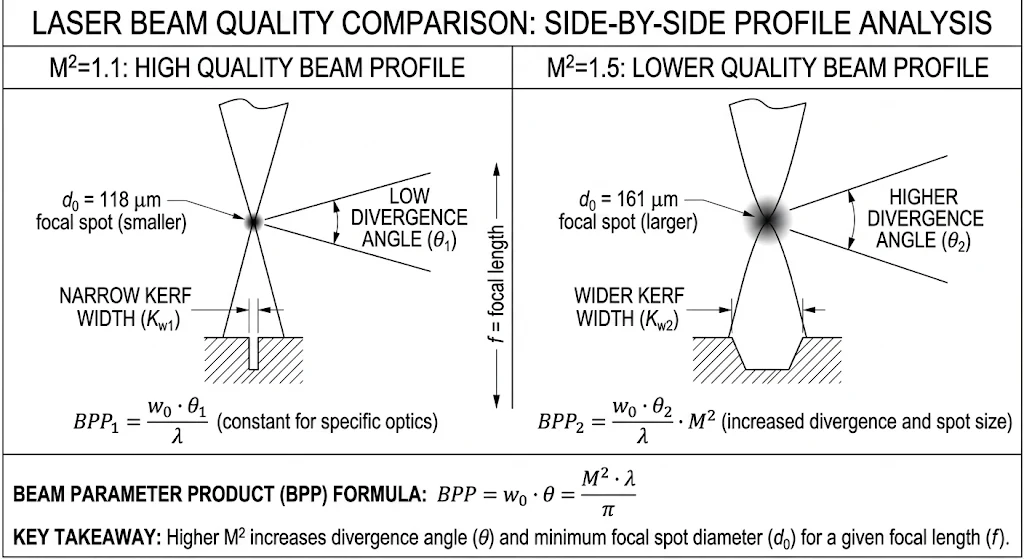
1. Качество луча и коэффициент M²
Основа микропрецизионная лазерная резка волокном зависит от качества луча, которое оценивается с помощью Коэффициент M². Коэффициент M² определяется как отношение произведения параметров луча на соответствующее произведение для гауссова луча, ограниченного дифракцией, с той же длиной волны, причем M² = 1 соответствует идеальному гауссовому лучу. Ведущие системы волоконных лазеров достигают значений M² ниже 1,1, что позволяет осуществлять дифракционно-ограниченную фокусировку с диаметром пятна 10–20 мкм. При фиксированных оптических условиях более низкий и симметричный коэффициент M² способствует получению пятна меньшего размера, более высокой эквивалентной средней плотности мощности и более стабильной работы при прецизионной обработке. Диаметр сфокусированного пятна приблизительно пропорционален M², то есть луч с M² = 1,5 образует пятно примерно на 36% больше, чем луч с M² = 1,1 при идентичных оптических условиях.
2. Термодинамика и контроль зоны термического влияния
Зона термического влияния зависит не только от мощности. Она тесно связана с соотношением между скоростью отдачи энергии и скоростью резания. Лучи с меньшим значением M² более эффективно концентрируют энергию, что позволяет использовать более высокие скорости резания, при которых тепло успевает меньше распространяться в стороны, в результате чего зона термического влияния (HAZ) становится меньше. Скорость резания изменяется нелинейно в зависимости от толщины материала: при резании нержавеющей стали марки 304 толщиной 0,05 мм волоконный лазер средней мощности работает со скоростью 250–300 мм/с; при толщине 0,1 мм она снижается до 150 мм/с; а при толщине 0,3 мм — до 40–60 мм/с. Эта обратно-квадратичная зависимость возникает из-за того, что подача энергии должна соответствовать объему расплава, который изменяется пропорционально квадрату толщины при постоянном размере пропила.
3. Содействие развитию газовой динамики и технологии сопел
Правильный выбор защитного газа напрямую влияет на качество кромок, размер зоны термического влияния и степень окисления. При лазерной микрорезке нержавеющей стали и титана для подавления окисления чаще всего используется азот, причем диапазон рабочего давления от 0,8 МПа до 1,1 МПа для фольги из нержавеющей стали марки 304 толщиной 0,1 мм. Расстояние от сопла до фольги толщиной менее 0,3 мм составляет от 0,3 мм до 0,8 мм; при расстоянии менее 0,3 мм возникает риск загрязнения сопла, а при расстоянии более 0,8 мм газовый столб теряет целостность. Положение талии луча относительно поверхности заготовки определяет конусность прорези: при расположении талии на верхней поверхности углы конусности составляют 3°–5° на материале толщиной 0,3 мм; перемещение талии на одну треть глубины уменьшает конусность до менее 1°.
| Физический параметр | Стандартный волоконный лазер | Микропрецизионный волоконный лазер | Влияние на качество реза |
|---|---|---|---|
| Коэффициент M² | 1,3–2,0 | < 1.1 | Меньшая площадь, более высокая удельная мощность |
| Диаметр сфокусированного пятна | 50–100 мкм | 10–20 мкм | Более узкий пропил, более тонкие детали |
| HAZ на нержавеющей стали 304 | 20–40 мкм | 8–15 мкм | Снижение тепловой деформации |
| Точность определения местоположения | ±50–100 мкм | ±5–20 мкм | Более жесткие допуски |
| Ширина пропила | 100–300 мкм | 8–35 мкм | Более высокий выход материала |
Ⅳ. Экономическая модель: динамика затрат и рентабельность инвестиций в производстве высокотехнологичной продукции
1. Выход материала и оптимизация ширины пропила
Для производителей, работающих с дорогостоящими материалами, такими как титан, бериллиевая медь или нержавеющая сталь медицинского назначения, ширина пропила должна рассматриваться как характеристика предела текучести, а не просто как геометрическая характеристика. Микропрецизионная резка волоконным лазером Обеспечивает ширину пропила 65%, меньшую, чем при плазменной резке, при этом тепловая деформация не превышает 0,08 мм/м для нержавеющей стали. Ширина пропила изменяется нелинейно в зависимости от толщины: при резке толщиной 0,1 мм ширина пропила может составлять 15 мкм, тогда как при тех же параметрах на фольге толщиной 0,25 мм ширина пропила составляет 28 мкм, а не пропорциональные 38 мкм. Понимание этой зависимости имеет решающее значение для оптимизации раскладки и расчёта выхода материала при резке тонкой фольги.
2. Скорость создания прототипов и отказ от использования инструментов
Для обработки деталей с размерами менее 0,3 мм требуется выполнять контрольные пропилы для проверки настроек и калибровку параметров для каждой партии материала. Первые 20–50 штук любой новой серии с новой геометрией являются квалификационными образцами, а не серийной продукцией. Однако после фиксации параметров микропрецизионная лазерная резка волокном позволяет быстро вносить изменения в конструкцию без использования твердого инструмента. Цифровое управление и повторяемость процессов позволяют ускорить переналадку на выпуск новой продукции и обеспечить единообразие производственных линий по всему миру. При изготовлении партий прототипов объемом менее 100 деталей надбавка к себестоимости обычно компенсируется за счет сокращения времени наналадку; при серийном производстве объемом свыше 10 000 деталей конструкторам следует оценить, действительно ли требуется использование термочувствительных материалов.
3. Сроки окупаемости и экономические показатели эксплуатации
Сроки окупаемости высокоточных лазерных систем зависят от объёма производства и сферы применения. Предприятие с высоким объёмом производства может окупить инвестиции в течение от шести месяцев до года, тогда как на более мелких предприятиях окупаемость может наступить примерно через два года. В типичном сценарии, в котором сравнивается производство кронштейнов на внешнем подряде по цене $5,00 за деталь с собственным производством микропрецизионная лазерная резка волокном, годовая экономия в размере $40 008 при инвестициях в оборудование в размере $45 000 позволяет достичь точки безубыточности всего за 13 месяцев. Часовая эксплуатационная стоимость волоконно-лазерной системы мощностью 3 кВт составляет примерно $30,25, в то время как рыночные тарифы на лазерную резку варьируются от $150 до $300 за час работы луча, что обеспечивает чистую прибыль в размере примерно $120 за каждый час работы.
| Компонент затрат | Производство на условиях аутсорсинга | Собственный лазер сверхвысокой точности | Годовая дельта |
|---|---|---|---|
| Затраты на материалы (1 000 деталей в месяц) | Включено в цену поставщика | $ 1 500 в месяц | Исходные данные |
| Расходы на резку / эксплуатацию оборудования | Н/Д | $166 в месяц | +$166 |
| Общая ежемесячная стоимость | $5,000 | $1,666 | –$3 334 |
| Годовая стоимость | $60,000 | $19,992 | –$40 008 |
| Срок выполнения заказа | 10 дней | 1 день | –9 дней |
| Период окупаемости | Н/Д | 13 месяцев | — |
Ⅴ. Стратегическая интеграция: внедрение передовых лазерных систем в высокотехнологичные рабочие процессы
1. Выбор источника в зависимости от материала и масштаба характеристик
Выбор микропрецизионная лазерная резка волокном Выбор оборудования осуществляется на основе матрицы принятия решений с четырьмя переменными. Для материалов толщиной менее 0,1 мм в случае термочувствительных подложек предпочтительным является пикосекундный УФ-лазер, тогда как для рутинной обработки нержавеющей стали используется стандартное волоконное оборудование. В диапазоне от 0,1 мм до 0,3 мм большинство задач решается с помощью волоконного оборудования средней мощности (200–500 Вт). При толщине выше 0,3 мм целесообразно использовать волоконные лазеры более высокой мощности. Для элементов размером менее 25 мкм требуются пикосекундные или фемтосекундные источники с диаметром сфокусированного пятна менее 15 мкм; элементы в диапазоне 25–100 мкм находятся в пределах возможностей волоконных лазеров при использовании соответствующей оптики. В большинстве подрядных мастерских почасовая стоимость обработки сверхбыстрым лазером в 2–4 раза превышает стоимость обработки волоконным лазером, поэтому необходимо найти баланс между объемом производства и затратами с учётом требований к термочувствительности.
2. Архитектура управления движением и обратной связи в режиме реального времени
Высокоточные линейные платформы с повторяемостью на уровне менее микрона направляют лазерный луч по поверхности заготовки. Системы обратной связи в режиме реального времени выполняют тысячи регулировок мощности и фокуса в секунду на основе показаний датчиков в зоне резки, корректируя отклонения для поддержания оптимальных условий резки. Эффективность этого адаптивного управления с замкнутым контуром подтверждена производственными циклами, превышающими 10 000 деталей, при которых сохраняется стабильный допуск по всей партии. Инженерам следует учитывать, что указанные в технических паспортах характеристики точности позиционирования ±0,01 мм без указания материала, толщины, температуры окружающей среды или рабочего цикла представляют собой лабораторные измерения; производственные условия редко соответствуют контролируемым условиям.
3. Согласование системы качества и валидация процессов
Для работы в медицинской и аэрокосмической отраслях, В разделе 7.5.6 стандарта ISO 13485 предусмотрено проведение документированной валидации для любого процесса, результаты которого невозможно полностью проверить посредством последующего контроля. Большая часть лазерной микрорезки относится к этой категории. На зрелом производстве имеются документированные процедуры локализации, выявления первопричин и корректирующих действий с указанием сроков реагирования. При оценке поставщиков следует проверять сферу действия сертификации — какие процессы, объекты и категории продукции фактически охватываются — а не принимать один лишь сертификат ISO 9001 в качестве доказательства пригодности для работы в медицинской или аэрокосмической отраслях.
| Переменная выбора | Толщина < 0,1 мм | Толщина 0,1–0,3 мм | > Толщина 0,3 мм |
|---|---|---|---|
| Предпочтительный источник | Пикосекундное УФ-излучение | Оптическое волокно средней мощности (200–500 Вт) | Высокомощное оптоволокно |
| Минимальный размер элемента | < 25 мкм | 25–100 мкм | > 100 мкм |
| Цель HAZ | < 5 мкм | 8–15 мкм | 15–30 мкм |
| Относительная почасовая ставка | 2–4× волокно | Исходные данные | Исходные данные |
| Идеально подходит для | Нитинол, полиимид | Нержавеющая сталь, титан | Толстые конструкционные металлы |
Ⅵ. Часто задаваемые вопросы
Вопрос 1: В каком диапазоне толщин может осуществляться микропрецизионная резка волоконным лазером?
Микропрецизионная резка волоконным лазером Эффективно обрабатывает материалы толщиной от примерно 5 мкм до 1,5 мм, при этом наиболее продуктивный коммерческий диапазон составляет от 0,05 мм до 0,5 мм. Для резки тонкой фольги толщиной менее 0,1 мм рекомендуется использовать специализированные пикосекундные УФ-источники, чтобы свести к минимуму термические повреждения.
Вопрос 2: Безопасна ли резка титана с помощью волоконно-лазерных систем?
Да. Титан 2-го и 5-го сортов толщиной 0,05–0,3 мм аккуратно режется на волоконно-лазерных системах при использовании аргона в качестве вспомогательного газа. Аргон предотвращает окисление кромок и сохраняет антикоррозионные свойства материала, что делает его пригодным для применения в медицинской и аэрокосмической отраслях.
Вопрос 3: Чем отличается микропрецизионная лазерная резка от электроэрозионной обработки или штамповки?
Для производственных сред с толщиной менее 0,3 мм, микропрецизионная лазерная резка волокном в значительной степени вытеснила штамповку, электроэрозионную обработку и механическую микрообработку. Она обеспечивает более быструю настройку, отсутствие затрат на изготовление постоянных приспособлений и возможность изготовления деталей сложной геометрии без деформации материала.
Вопрос 4: Какую рентабельность инвестиций (ROI) следует ожидать от вложения средств в высокоточную лазерную систему?
Высокопроизводительные линии, как правило, окупаются в течение 6–18 месяцев. К ключевым факторам относятся устранение затрат на аутсорсинг, снижение процента брака и максимальное повышение выхода готовой продукции за счет уменьшения ширины пропила. Даже повышение выхода готовой продукции на 1% может перевесить затраты на расходные материалы при обработке дорогостоящих материалов.
Вопрос 5: Как убедиться, что заявленные характеристики точности станка соответствуют действительности?
Запрашивайте технические характеристики, включающие тип материала, толщину, температуру окружающей среды и рабочий цикл. Точность, измеренная в лабораторных условиях, редко напрямую соответствует показателям в реальных производственных условиях. Перед покупкой всегда требуйте проведения проверочных резов на конкретной партии материала.
Вопрос 6: Может ли ваша компания предоставить индивидуальные решения в области микропрецизионной резки?
Компания WSLLASER специализируется на разработке и производстве станки для лазерной резки разработанные с учетом требований точного машиностроения. Хотя мы не производим сопутствующее оборудование, наше глубокое понимание оптических систем, систем управления движением и технологий использования вспомогательных газов гарантирует, что каждое поставляемое нами оборудование оптимизировано для сложных задач резки тонкой фольги и титана.
Ⅶ. Заключение
Микропрецизионная резка волоконным лазером превратилась из специализированной нишевой технологии в основное производственное средство для отраслей точного машиностроения и высоких технологий. Обеспечивая точность в субмикронном диапазоне, сводя к минимуму зоны термического влияния и максимально увеличивая выход материала за счет узкой ширины пропила, эта технология представляет собой привлекательную альтернативу традиционным методам механической обработки. Экономическая целесообразность не менее убедительна: предприятия, осуществляющие крупносерийное производство, могут окупить свои инвестиции за 13–18 месяцев за счет сокращения брака, устранения затрат на аутсорсинг и повышения эффективности раскладки заготовок. Для производителей, рассматривающих возможность приобретения нового основного оборудования, ключевой вопрос заключается не в том, достижима ли лазерная точность, а в том, сможет ли выбор правильной конфигурации — с учетом баланса мощности, длины волны, управления движением и стратегии подачи газа — преобразовать экономику их производства. По мере продолжающейся миниатюризации компонентов в медицинском, аэрокосмическом и электронном секторах вопрос уже не в том, микропрецизионная лазерная резка волокном важно, чтобы это оборудование было установлено на вашем предприятии, но не менее важно, насколько быстро вы сможете его внедрить.