İçindekiler
Giriş
Bir lazer kesim makinesinin hassasiyeti, altındaki yapı kadar yüksek olur. Konumlandırma hassasiyetindeki her mikron, her temiz kesik kenarı ve on saatlik bir vardiyada gerçekleştirilen her tekrarlanabilir kesim, gözden kaçan tek bir bileşenle başlar: makine yatağı. Alıcılar lazer gücünü, kesme kafası markalarını ve kontrol yazılımını değerlendirir; ancak gerçek üretim sırasında titreşime, termal sapmaya ve burulma esnemesine karşı asıl direnç gösteren, portalın altındaki çelik veya demir kütlesidir. Bu makale, yatak mimarisinin fiziksel özelliklerini ayrıntılı olarak ele almaktadır; böylece satın alma ekipleri ve atölye mühendisleri, bir makineyi uzun vadeli kesim kalitesini gerçekten belirleyen kriterlere göre değerlendirebilir.
20 mm’lik bir karbon çelik levhayı tam güçte kesmek, nozülde muazzam tepki kuvvetleri oluşturur; ayrıca, 3 metrelik bir açıklık boyunca yüksek ivmeyle hareket eden bir portal, zayıf bir çerçevenin kesinlikle ememeyeceği atalet yükleri ortaya çıkarır. Yatak, milimetrenin bile çok küçük bir kısmı kadar esnediğinde, bu hata doğrudan dikdörtgen şeklinden sapmış parçalara, konik kesiklere ve tutarsız delik çaplarına yansır. Bu nedenle, yapısal mekaniği anlamak akademik bir alıştırma değildir — bu, on yıl boyunca toleransı koruyan bir makine ile on sekiz ay içinde performansını yitiren bir makine arasındaki farktır.
II. Yatağın Fiziği: Yapısal Mekanik ve Dinamik

1. Statik Sertlik ve Dinamik Sertlik
Statik sertlik, bir yapının sabit bir yük altında ne kadar sapma gösterdiğini ifade eder — örneğin, hareketsiz durumda bulunan portalın ağırlığı. Dinamik sertlik ise aynı yapının, yüksek travers hızında hareket eden bir kesme kafasının hızlı ivmelenmesi ve yavaşlaması gibi zamanla değişen kuvvetlere nasıl tepki verdiğini ifade eder. Bir yatak, basit bir statik sapma testini geçse bile, dinamik sertliği yetersizse üretimde yine de düşük performans gösterebilir; çünkü kesme, statik değil dinamik bir işlemdir.
Burulma sertliği, kesme kafası Y ekseni boyunca merkezden uzaklaşırken çapraz kirişin burulma yüklerine maruz kaldığı portal tipi makinelerde en önemli faktördür. Yetersiz burulma direncine sahip bir çerçeve, kiriş uçlarında ölçülebilir bir bükülme sergiler ve bu bükülme, geniş formatlı parçalarda, özellikle de 2 metreden daha geniş levhalarda diklik hatası olarak ortaya çıkar.
2. Rezonans ve Frekansların Eşleşmesinin Tehlikesi
Her mekanik yapı, minimum giriş enerjisiyle titreşeceği bir doğal rezonans frekansına sahiptir. Servo motorun çalışma frekansı aralığı, yatağın doğal frekansı ile çakışırsa, yapı titreşimi sönümlemek yerine güçlendirir ve kesim kenarında, kesim endüstrisinde genellikle “titreme” olarak adlandırılan gözle görülür dalgalanma izleri oluşturur. Bu nedenle makine tasarımcıları, doğal frekansın tahrik sisteminin çalışma bant genişliğinin oldukça dışında kalacak şekilde yatak kütlesini ve geometrisini tasarlamalıdır — bu disiplin, uluslararası <ISO 230 serisi takım tezgahı test kodları|'nda açıklanan doğruluk ve tekrarlanabilirlik test metodolojisinde resmileştirilmiştir.https://www.iso.org/standard/55295.html>, bu standart, sayısal olarak kontrol edilen eksenler için konumlandırma doğruluğu ve tekrarlanabilirliğin nasıl ölçüleceğini ve raporlanacağını düzenler.
3. İç Sürtünme ve Sönümleme Kapasitesi
Sönümleme kapasitesi, bir malzemenin mekanik titreşim enerjisini, titreşimin yapı boyunca yayılmasına izin vermek yerine iç sürtünme yoluyla ısıya dönüştürme yeteneğini ifade eder. Sertlikten bağımsız olan bu özellik, kesme yönündeki ani bir değişiklik gibi bir bozulma sonrasında salınımın ne kadar hızlı sönümleneceğini belirler. İç sürtünmesi düşük olan malzemeler, tetikleyici olaydan çok sonra bile salınmaya devam eder — yani fiilen “çınlar” — oysa yüksek sönümlemeli malzemeler enerjiyi neredeyse anında emer.
Tablo 1: Lazer Kesim Makinesi Tabanlarındaki Yapısal Performans Faktörleri
| Performans Faktörü | Tanım | Kesim Kalitesine Etkisi |
|---|---|---|
| Statik Sertlik | Sabit yük altında sapmaya karşı direnç | Başlangıç düzlüğü ve dikliği |
| Dinamik Sertlik | Değişken/döngüsel yük altında sapmaya karşı direnç | Hızlanma ve yön değişiklikleri sırasındaki isabetlilik |
| Burulma Sertliği | Portal kirişi ekseni boyunca bükülmeye karşı direnç | Geniş formatlı levhalarda dikdörtgenlik |
| Sönümleme Kapasitesi | Titreşim enerjisinin ısı olarak dağılma oranı | Kenar işleme, titreşim önleme |
| Doğal Frekans | Yapının serbest titreşim frekansı | Servo sürücü frekanslarıyla rezonansın önlenmesi |
III. Malzeme Bilimi: Kaynaklı Çelik, Dökme Demir ve Beton Karşılaştırması
1. Kaynaklı Çelik Çerçeveler
Modern yüksek güçlü fiber lazer kesim makinelerinde kaynaklı karbon çeliği yapı hakimdir; bunun başlıca nedeni, çelik levhanın dökme demire kıyasla çok daha ince duvar kalınlığıyla eşdeğer bir yük taşıma kapasitesine ulaşabilmesidir; bu da hem malzeme maliyetini hem de nakliye ağırlığını azaltır. Bununla birlikte, çeliğin gri dökme demire kıyasla iç sürtünmesi belirgin şekilde düşüktür; bu da, tasarımda geometri, nervürler veya ilave kütle yoluyla bir dengeleme yapılmadıkça, kaynaklı bir çerçevenin darbe veya titreşim aldığında sönümlenmek yerine çınlayacağı anlamına gelir.
“Kaynaklı çelik” kategorisi içindeki kalite farkı çok büyüktür. 3–5 mm duvar kalınlığı aralığındaki içi boş dikdörtgen profillerin kullanıldığı ince cidarlı boru konstrüksiyonu, ekonomik makinelerde yaygın olarak görülür ve sert bir takım tezgahı temeli yerine daha çok hafif bir iskeleye benzer bir davranış sergiler. Profesyonel düzeyde imalatta ise genellikle 12–20 mm aralığındaki kalın, masif çelik levhalar kullanılır; bu levhalar kutu kesitli veya nervürlü monokok bir yapıya kaynaklanır ve ardından kılavuz ray montaj yüzeylerinin işlenmesine başlanmadan önce, kaynak kalıntı gerilmelerini ortadan kaldırmak için tam bir gerilim giderme tavlama döngüsü uygulanır. Bu termal gerilim giderme adımı uygulanmazsa, kaynaklı bir çerçeve, iç gerilimler yavaşça serbest kaldıkça teslimattan sonra aylarca deforme olmaya devam edebilir ve bu da fabrika tarafından onaylanmış hassasiyeti bozar.
2. Gri Dökme Demir
Gri dökme demir, mikro yapısında matris boyunca dağılmış grafit pulları barındırması ve bu pulların iç sürtünme yoluyla titreşim enerjisini dağıtan sayısız mikroskobik arayüz görevi görmesi nedeniyle, uzun süredir takım tezgahı gövdeleri için geleneksel olarak tercih edilen malzeme olmuştur. Yaygın olarak kullanılan takım tezgahı yapı malzemeleri üzerinde yapılan karşılaştırmalı sönümleme çalışmaları, gri döküm demirin sönümleme kapasitesinin sfero döküm demirin yaklaşık iki katı olduğunu, sfero döküm demirin de düz yapı çeliğinin yaklaşık iki katı olduğunu göstermektedir; bu da gri döküm demiri, frezeleme ve tornalama gibi temaslı kesme işlemlerinde titreşim emilimi açısından bir referans noktası haline getirmektedir.
Bununla birlikte, temassız lazer işleme söz konusu olduğunda, nozüldeki tepki kuvvetleri, katı metale temas eden bir freze bıçağının ürettiği kuvvetlere kıyasla önemli ölçüde daha düşüktür; bu da maliyet-fayda hesaplamasını değiştirir. Dökme demir yataklar da, modern lazer kesim için gerekli ölçekte bazı pratik dezavantajlar barındırır: 6 metreden uzun tek parça bir yatağın dökümü teknik olarak zordur; bu tür dökümlerde, gizli zayıf noktalar oluşturan iç gözeneklilik kusurları (“kum delikleri”) görülme eğilimi vardır. Ayrıca dökme demir nispeten kırılgandır; bu da, düşen bir iş parçası veya yatağın köşesine gelen bir darbenin, dökümü sadece deforme etmekle kalmayıp, parçalanmasına veya çatlamasına neden olabileceği anlamına gelir.
3. Polimer Beton ve Mineral Döküm
Mineral döküm veya sentetik granit olarak da adlandırılan polimer beton, epoksi veya vinilester reçine matrisi ile bağlanmış kuvars, granit veya bazalt agregalarından oluşan bir kompozit malzemedir. Polimer beton kompozitlerinin dökme demir numuneleriyle karşılaştırıldığı bağımsız laboratuvar testlerinde, benzer test koşulları altında polimer betonun kritik sönümleme oranının dökme demire göre yaklaşık dört ila yedi kat daha yüksek olduğu tespit edilmiştir; bu önemli fark, hassas taşlama ve yüksek hızlı işleme platformlarında polimer betonun giderek daha yaygın olarak kullanılmasını açıklamaktadır. Sönümlemenin ötesinde, polimer betonun ısı iletkenliği metale göre çok daha düşüktür; bu da ortam sıcaklığı dalgalanmalarına çok daha yavaş tepki verdiği anlamına gelir — bu özellik, atölye sıcaklığının birkaç derece değişebildiği uzun üretim vardiyaları sırasında boyutsal kararlılık açısından doğrudan önemlidir.
Bunun karşılığında, üretim karmaşıklığı ve kalıp maliyetleri söz konusudur: büyük boyutlu polimer beton veya mineral döküm yatak bölümlerinin üretimi, özel kalıplar ve daha uzun kürlenme süreleri gerektirir; bu nedenle, büyük formatlı lazer kesim platformları için tam ölçekli monolitik bir yatak olarak değil, metalin yük taşıma kapasitesini kompozitin sönümleme performansı ile birleştirmek üzere çelik veya dökme demir kalıplara dökülerek hibrit bir eleman olarak kullanılması günümüzde daha yaygındır.
Tablo 2: Makine Yatağı Yapımı İçin Malzeme Özelliklerinin Karşılaştırması
| Malzeme | Göreceli Sönümleme Kapasitesi | Termal Tepki | Üretimde Ölçeklenebilirlik | Tipik Uygulama |
|---|---|---|---|---|
| Kaynaklı Karbon Çelik (kalın sac) | Düşük–Orta (tasarıma bağlı) | Hızlı tepki, orta düzeyde genişleme | Geniş formatlı yataklar için mükemmeldir | Yüksek güçlü fiber lazer kesim (6–20 kW) |
| Gri Dökme Demir | Yüksek (başlangıç referansı) | Yavaş tepki, yüksek kütleli tamponlama | 6m+ tek parça ölçekte zor | Frezeleme, tornalama, küçük boyutlu makineler |
| Polimer Beton / Mineral Döküm | Çok Yüksek (dökme demirin 4–7 katı) | Çok yavaş tepki süresi, düşük ısı iletkenliği | Kalıp/kürleme kısıtlamaları nedeniyle sınırlıdır | Hassas taşlama, hibrit yatak ekleri |
| İnce Cidarlı Çelik Boru | Çok Düşük | Hızlı, bölgesel bozulmaya yatkın | En ucuz, üretimi en hızlı | Giriş seviyesi veya hafif hizmet tipi makineler |

IV. İşlevsel Özelleştirme: Yatağın Operasyonel İhtiyaçlara Göre Uyarlanması
1. Levha Boyutu ve Açıklıkla İlgili Hususlar
1,5 x 3 metre boyutlarında 3 mm paslanmaz çelik sac için tasarlanmış bir yatak, 2,5 x 6 metre boyutlarında 20 mm karbon çelik levha için inşa edilmiş bir yataktan tamamen farklı yükleme koşullarıyla karşı karşıyadır. Portal açıklığı arttıkça, desteksiz kiriş uzunluğu da artar ve kirişin kendi ağırlığı ile dinamik yük altında meydana gelen sapması, açıklıkla birlikte doğrusal değil geometrik olarak artar; bu nedenle geniş formatlı makineler, daha küçük bir tasarımın basit doğrusal ölçeklendirilmesinden ziyade, orantılı olarak daha derin kesitli nervürlere ve daha kalın levhalara ihtiyaç duyar.
2. Çıtalı Masa Tasarımı ve Termal Yük Yönetimi
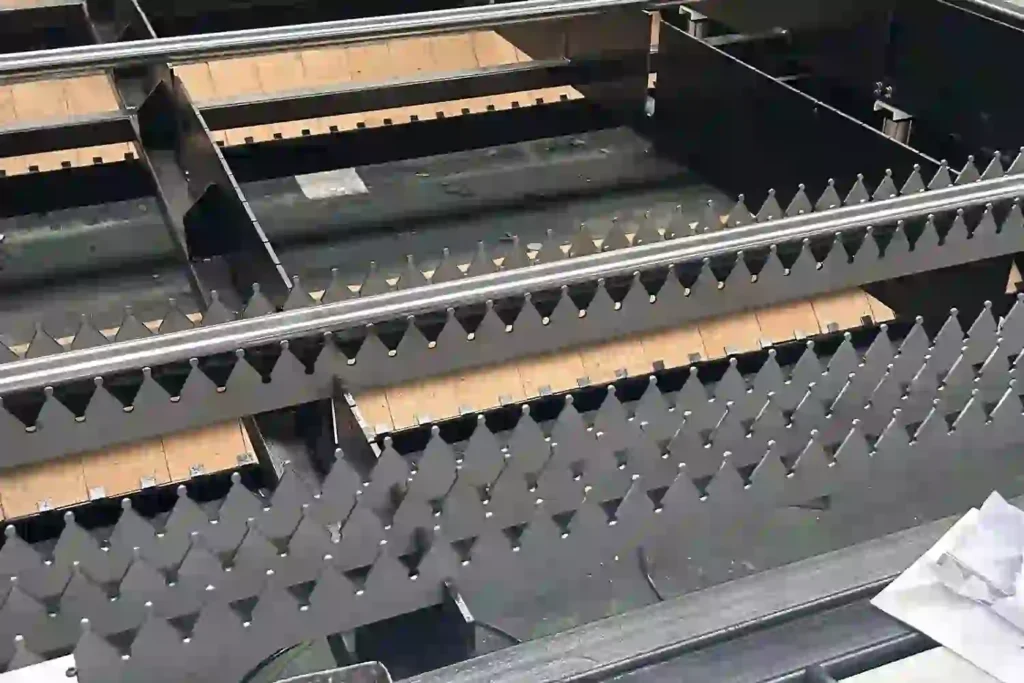
Ana yatak yapısının üzerinde yer alan destek çıtaları veya ızgara tabla, erimiş malzeme ve yansıyan lazer enerjisinin bu yüzeye sürekli olarak çarptığı için, kesme işleminin kendisinden kaynaklanan doğrudan termal yükü kaldırabilmelidir. Kesim noktasında meydana gelen hızlı termal tavlama etkileri, çıtaları saniyeler içinde yerel olarak birkaç yüz santigrat dereceye kadar ısıtabilir ve altta yatan yatak yapısı ile çıta montaj geometrisi farklı genleşmeleri telafi edemiyorsa, tekrarlanan termal döngüler zamanla geleneksel çıtaların eğrilmesine neden olur. Daha iyi tasarlanmış sistemler, değiştirilebilir ve ayrı ayrı monte edilmiş çıtalar kullanır; çünkü yerel termal bozulma kaçınılmazdır ve bu durum, yapısal bir arıza değil, rutin bir bakım kalemi olmalıdır.
3. Temel İzolasyonu ve Montaj Gereklilikleri
İyi tasarlanmış bir yatak bile, kötü hazırlanmış bir temeli telafi edemez. Dış titreşim kaynakları — yakındaki pres makineleri, forklift trafiği veya düz olmayan beton zemin — makinenin kendi sönümleme özelliklerinden bağımsız olarak makine yapısına aktarılan bozucu frekanslara yol açabilir. Tesis mühendisleri, zemin düzlük toleranslarını belirlemeli ve dış titreşim kaynaklarının kaçınılmaz olduğu durumlarda, makinenin kütlesine ve kapladığı alana göre boyutlandırılmış izolasyon pedleri veya özel temel blokları kullanmalıdır.
4. Otomasyon Entegrasyon Yükleri
Otomatik yükleme ve boşaltma sistemleri, mekik masaları veya kule depolama entegrasyonu ile donatılmış makineler, palet değiştirme işlemlerinden kaynaklanan ek döngüsel yüklemelere maruz kalır. Makine yatağı ve montaj arayüzleri, bu kuvvetleri karşılayacak şekilde en başından itibaren tasarlanmalıdır; başlangıçta otomasyon için tasarlanmamış bir makine yatağına sonradan otomasyon sistemi eklenmesi, tek başına çalışan konfigürasyonda bulunmayan yeni titreşim yollarının ortaya çıkmasına sıklıkla neden olur.
Tablo 3: Uygulama Sınıfına Göre Yatak Tasarım Parametreleri
| Uygulama Sınıfı | Tipik Levha Serisi | Portal Açıklığı | Yatak Önceliği | Önerilen Yapı Şekli |
|---|---|---|---|---|
| Hafif İmalat | ≤6 mm yumuşak çelik, ≤4 mm paslanmaz çelik | En fazla 2 m | Hız, orta düzeyde sertlik | Oluklu kaynaklı çelik, orta duvar kalınlığı |
| Kalın Levha Kesimi | 12–25 mm karbon çeliği | 2–3 m | Burulma sertliği, kütle | Kalın saclı kutu kesitli, gerilim giderilmiş |
| Geniş Format Üretim | Tam aralık, 2,5 m ve üzeri genişlik | 3–6 m | Kiriş sapma kontrolü | Derin oluklu monokok, takviyeli çapraz kiriş |
| Otomatik / Gözetimsiz | Karışık, yüksek döngü sayısı | 2–4 m | Yorulma direnci, montaj kararlılığı | Güçlendirilmiş palet bağlantı bölgeleri |
5. Satın Almadan Önce Yatağın Performansını Kontrol Etme
Alıcılar, pazarlama iddiaları yerine objektif test verilerini talep etmelidir. Saygın üreticiler, konumlandırma doğruluğunu ve tekrarlanabilirliğini ISO 230 test kodu ailesiyle uyumlu bir metodoloji kullanarak belgelemekte ve sadece tek eksenli rakamlar değil, diyagonal yer değiştirme veya ballbar test sonuçlarını da sunabilmelidir. Plaka kalınlığı spesifikasyonunu sormak, gerilim giderme tavlamasının yapılıp yapılmadığını öğrenmek ve makinenin kapladığı alana göre yatağın toplam kütlesini sorgulamak, satın alma sürecinde basit ancak son derece açıklayıcı üç sorudur.
Tablo 4: Makine Yatağı Kalitesi İçin Alıcı Teşhis Kontrol Listesi
| Teşhis Sorusu | Zayıf Sinyal (Kırmızı Bayrak) | Güçlü Sinyal (Güven Göstergesi) |
|---|---|---|
| Kullanılan çelik levha kalınlığı | Birincil yapı elemanlarında 6 mm'den az | Yük taşıyan kesitlerde 12 mm ve üzeri |
| Stres giderici tedavi | Bahsedilmemiş veya belirsiz | Belgelenmiş tavlama veya doğal yaşlandırma döngüsü |
| Doğruluk testi belgeleri | Yalnızca tek eksenli teknik özellik tablosu | ISO 230 standardına uygun lazer interferometre veya ballbar raporu |
| Yatak-kapladığı alan kütle oranı | Belirtilen boyutlara göre alışılmadık derecede hafif | Yayınlanmış endüstriyel referans değerlerle uyumlu kütle |
| Çıtalı/destekli masa tasarımı | Sabit, değiştirilemeyen çıtalar | Modüler, tek tek değiştirilebilen çıta bölümleri |
Sık Sorulan Sorular
Daha ağır bir makine yatağı her zaman daha iyi kesim kalitesi anlamına gelir mi?
İlle de öyle değil. Kütle, yapıyı hareket ettirmek için gereken enerjiyi artırarak titreşim direncine katkıda bulunur; ancak yeterli sönümleme ve doğru geometri olmadan kütle, rezonans sorununu çözmek yerine sadece başka bir yere kaydırır. Uygun gerilim giderme işlemine tabi tutulmuş, iyi nervürlü ve orta ağırlıkta bir kaynaklı çelik yatak, daha ağır ancak kötü tasarlanmış bir yapıdan daha iyi performans gösterebilir. Alıcılar, yayınlanan ağırlık rakamlarını tek başına bir kalite ölçütü olarak değil, birçok veri noktasından biri olarak değerlendirmelidir.
Neden bazı lazer kesim makineleri bir yıllık kullanımın ardından hassasiyetlerini yitirir?
En yaygın neden, imalat sırasında gerilimin tam olarak giderilmemesidir. Kaynaklı bir çelik çerçeve, kaynak kaynaklı kalıntı gerilimler tamamen giderilmeden işlenip monte edilirse, bu gerilimler üretim sürecinde aylarca süren termal döngüler boyunca yavaşça azalmaya devam eder ve kademeli, teşhis edilmesi zor geometrik sapmalara yol açar. Temelin oturması ve çevredeki fabrika ekipmanlarından kaynaklanan yetersiz titreşim yalıtımı, en yaygın ikinci etkenlerdir.
Polimer beton, geniş formatlı fiber lazer kesim masaları için gerçekçi bir seçenek midir?
Günümüzde, tamamen monolitik polimer beton yataklar, büyük formatlı endüstriyel lazer kesim makinelerine kıyasla daha çok küçük ölçekli hassas taşlama ve ölçüm platformlarında yaygın olarak kullanılmaktadır; bunun başlıca nedeni, kalıp boyutundaki kısıtlamalar ve metrelerce uzunluktaki yapılar için kürlenme süresinin maliyet açısından elverişsiz olmasıdır. Polimer beton veya benzer bir sönümleme bileşiğinin kaynaklı çelik veya döküm yapı içindeki boşlukları doldurduğu hibrit tasarımlar, günümüzde büyük makinelerde sönümleme avantajlarından bir kısmını elde etmenin daha pratik bir yoludur.
Yatağın sertliği, sadece hassasiyeti değil, kesme hızını da nasıl etkiler?
Daha rijit ve sönümlemesi daha iyi olan bir yatak, kesme kafasının daha hızlı hızlanıp yavaşlamasına olanak tanır; bu sayede, kenar kalitesini korumak için makine kontrol ünitesinin virajlarda ve dar konturlarda hızını düşürmesine neden olacak titreşimler oluşmaz. Uygulamada bu, aynı lazer güç kaynaklarına sahip iki makinenin, tamamen gantry altındaki yapısal farklılıklar nedeniyle, karmaşık geometriye sahip parçalarda gerçek ortamda önemli ölçüde farklı işleme kapasitelerine sahip olabileceği anlamına gelir.
Kılavuz yol ve ray montaj yüzeyi, yatağın kendisiyle birlikte hangi rolü üstlenir?
Yatak temelini oluşturur; ancak doğrusal kılavuz raylarının bağlandığı hassas taşlanmış montaj yüzeyleri, makinenin kullanım ömrü boyunca birbirleriyle olan geometrik ilişkilerini korumalıdır. İşte bu nedenle işleme sırası önemlidir: kılavuz ray yüzeyleri, ancak gerilim giderme işlemi tamamlandıktan sonra son işlemden geçirilmelidir; böylece son işlemden sonra kalıntı gerilimler serbest kalmaya devam ederken referans geometrinin kaymaması sağlanır.
Sonuç
Makine yatağı mimarisi, arka planda kalan bir teknik özellik değildir — bu, bir lazer kesim makinesinin fabrika sertifikalı hassasiyetini on yıl boyunca koruyup korumayacağını ya da üretime başladığı ilk yıl içinde sapmaya başlayıp başlamayacağını belirleyen yapısal temeldir. Kaynaklı çelik, dökme demir ve polimer beton, sertlik, sönümleme, termal tepki ve üretim ölçeklenebilirliği açısından her biri kendine özgü avantaj ve dezavantajlar sunar; doğru seçim, tek bir malzemenin evrensel olarak üstün olmasından ziyade, sac kalınlığı aralığına, portal açıklığına ve üretim yoğunluğuna bağlıdır. Yeni bir makineyi değerlendiren atölye yöneticileri, on yıl boyunca çalışmasını bekledikleri bir platforma yatırım yapmadan önce, lazer gücü rakamlarının ötesine bakmalı ve sac kalınlığı, gerilim giderme işlemi ve belgelenmiş hassasiyet testleri hakkında net sorular sormalıdır.