Table des matières
Introduction
La précision d’une machine de découpe laser dépend entièrement de la structure qui la soutient. Chaque micron de précision de positionnement, chaque bord de coupe net et chaque découpe reproductible au cours d’une équipe de dix heures trouvent leur origine dans un composant souvent négligé : le banc de la machine. Les acheteurs évaluent la puissance du laser, les marques de têtes de découpe et les logiciels de commande, mais c'est la masse d'acier ou de fer située sous le portique qui résiste réellement aux vibrations, à la dérive thermique et à la flexion en torsion lors de la production réelle. Cet article analyse les principes physiques de l'architecture du banc afin que les équipes d'achat et les ingénieurs d'atelier puissent évaluer une machine selon les critères qui déterminent réellement la qualité de découpe à long terme.
La découpe d’une tôle d’acier au carbone de 20 mm à pleine puissance génère d’énormes forces de réaction au niveau de la buse, et un portique se déplaçant à grande vitesse sur une portée de 3 mètres avec une forte accélération induit des charges d’inertie qu’un châssis fragile ne peut tout simplement pas absorber. Lorsque le plateau fléchit ne serait-ce que de quelques fractions de millimètre, cette erreur se traduit directement par des pièces non perpendiculaires, des rainures coniques et des diamètres de trous irréguliers. La compréhension de la mécanique des structures n’est donc pas un simple exercice théorique : c’est ce qui fait la différence entre une machine qui respecte ses tolérances pendant une décennie et une autre qui se détériore en l’espace de dix-huit mois.
II. Les aspects physiques du lit : mécanique des structures et dynamique

1. Rigidité statique et rigidité dynamique
La rigidité statique décrit l'amplitude de la déformation d'une structure sous une charge constante — par exemple, le poids du portique au repos. La rigidité dynamique décrit la manière dont cette même structure réagit à des forces variables dans le temps, telles que l'accélération et la décélération rapides d'une tête de coupe se déplaçant à grande vitesse de traversée. Un banc peut réussir un simple essai de déformation statique tout en présentant de mauvaises performances en production si sa rigidité dynamique est insuffisante, car l'usinage est un processus dynamique, et non statique.
La rigidité en torsion est particulièrement importante sur les machines de type portique, où la traverse est soumise à des charges de torsion lorsque la tête de découpe se déplace de manière excentrée le long de l'axe Y. Un châssis dont la résistance à la torsion est insuffisante présentera une torsion mesurable aux extrémités de la traverse, et cette torsion se traduira par une erreur de perpendicularité sur les pièces de grand format, en particulier sur les tôles de plus de 2 mètres de large.
2. La résonance et le danger lié à l'alignement des fréquences
Toute structure mécanique possède une fréquence de résonance propre à laquelle elle vibre avec un minimum d’énergie d’entrée. Si la plage de fréquences de fonctionnement du servomoteur chevauche la fréquence propre du banc, la structure amplifie les vibrations au lieu de les amortir, ce qui produit des marques d’ondulation visibles sur le bord de coupe, communément appelées « vibrations » dans le secteur de la découpe. Les concepteurs de machines doivent donc dimensionner la masse et la géométrie du banc de manière à ce que la fréquence propre se situe bien en dehors de la bande passante de fonctionnement du système d'entraînement — une discipline formalisée dans la méthodologie d'essais de précision et de répétabilité décrite dans la série internationale <ISO 230 des codes d'essais des machines-outils|https://www.iso.org/standard/55295.html>, qui définit les modalités de mesure et de communication de la précision et de la répétabilité de positionnement pour les axes à commande numérique.
3. Frottement interne et capacité d'amortissement
La capacité d'amortissement désigne la capacité d'un matériau à convertir l'énergie des vibrations mécaniques en chaleur par frottement interne, plutôt que de laisser les vibrations se propager à travers la structure. Cette propriété, indépendante de la rigidité, détermine la vitesse à laquelle l'oscillation s'éteint après une perturbation telle qu'un changement soudain de direction de coupe. Les matériaux présentant un faible frottement interne continueront à osciller — c'est-à-dire à « résonner » — longtemps après l'événement déclencheur, tandis que les matériaux à fort amortissement absorbent l'énergie presque immédiatement.
Tableau 1 : Facteurs de performance structurelle des bancs des machines de découpe laser
| Facteur de performance | Définition | Impact principal sur la qualité de coupe |
|---|---|---|
| Rigidité statique | Résistance à la déformation sous charge constante | Planéité et perpendicularité de la ligne de référence |
| Rigidité dynamique | Résistance à la déformation sous charge variable/cyclique | Précision lors des accélérations et des changements de direction |
| Rigidité en torsion | Résistance à la torsion selon l'axe de la poutre du portique | Perpendicularité des feuilles grand format |
| Capacité d'amortissement | Taux de dissipation de l'énergie vibratoire sous forme de chaleur | Finition des arêtes, suppression des vibrations |
| Fréquence propre | Fréquence à laquelle la structure vibre librement | Prévention de la résonance avec les fréquences des servomoteurs |
III. Science des matériaux : acier soudé, fonte et béton
1. Châssis en acier soudés
La construction en acier au carbone soudé domine le marché des machines modernes de découpe laser à fibre de haute puissance, principalement parce que la tôle d’acier permet d’atteindre une capacité de charge équivalente avec une épaisseur de paroi bien inférieure à celle de la fonte, ce qui réduit à la fois le coût des matériaux et le poids à l’expédition. Cependant, l’acier présente un frottement interne nettement plus faible que la fonte grise, ce qui signifie qu’un châssis soudé résonnera plutôt qu’il n’amortira les chocs lorsqu’il est frappé ou soumis à des vibrations, à moins que la conception ne compense ce phénomène par la géométrie, des nervures ou une masse ajoutée.
Les écarts de qualité au sein de la catégorie « acier soudé » sont considérables. La construction à tubes à paroi mince, utilisant des profilés rectangulaires creux dont l’épaisseur de paroi est comprise entre 3 et 5 mm, est courante sur les machines d’entrée de gamme et se comporte davantage comme un échafaudage léger que comme une base rigide de machine-outil. La fabrication de niveau professionnel utilise en revanche des tôles d’acier massives et épaisses, généralement comprises entre 12 et 20 mm, soudées pour former une structure en caisson ou une monocoque nervurée, suivie d’un cycle complet de recuit de détente afin d’éliminer les contraintes résiduelles de soudage avant de commencer l’usinage des surfaces de montage des glissières. Sans cette étape de détente thermique, un châssis soudé peut continuer à se déformer pendant des mois après la livraison, à mesure que les contraintes internes se libèrent lentement, ce qui dégrade la précision certifiée en usine.
2. Fonte grise
La fonte grise est depuis longtemps le matériau traditionnellement privilégié pour la fabrication des corps de machines-outils, car sa microstructure contient des paillettes de graphite réparties dans toute la matrice ; ces paillettes agissent comme d’innombrables interfaces microscopiques qui dissipent l’énergie vibratoire par frottement interne. Des études comparatives sur l'amortissement menées sur les matériaux de structure couramment utilisés dans les machines-outils indiquent que la capacité d'amortissement de la fonte grise est environ le double de celle de la fonte ductile, qui est elle-même environ le double de celle de l'acier de construction ordinaire, ce qui fait de la fonte grise la référence en matière d'absorption des vibrations dans les processus d'usinage par contact tels que le fraisage et le tournage.
Pour l’usinage laser sans contact, cependant, les forces de réaction au niveau de la buse sont nettement inférieures à celles générées par une fraise en contact avec du métal solide, ce qui modifie le rapport coût-bénéfice. Les bancs en fonte présentent également des inconvénients pratiques à l’échelle requise pour la découpe laser moderne : le moulage d’un banc monobloc de plus de 6 mètres de long est techniquement difficile, sujet à des défauts de porosité interne (« trous de sable ») qui créent des points faibles cachés, et la fonte est relativement fragile, ce qui signifie qu’une pièce tombée ou un choc sur un coin du banc peut ébrécher ou fissurer la pièce moulée plutôt que de simplement la déformer.
3. Béton polymère et moulage minéral
Le béton polymère, également appelé « moulage minéral » ou « granit synthétique », est un composite constitué de granulats de quartz, de granit ou de basalte liés par une matrice de résine époxy ou vinylester. Des essais en laboratoire indépendants comparant des composites en béton polymère à des échantillons de fonte ont révélé que le rapport d'amortissement critique du béton polymère était environ quatre à sept fois supérieur à celui de la fonte dans des conditions d'essai comparables, un écart considérable qui explique son adoption croissante dans les plateformes de rectification de précision et d'usinage à grande vitesse. Au-delà de l’amortissement, la conductivité thermique du béton polymère est bien inférieure à celle du métal, ce qui signifie qu’il réagit beaucoup plus lentement aux variations de température ambiante — une propriété directement liée à la stabilité dimensionnelle lors de longues journées de production où la température de l’atelier peut varier de plusieurs degrés.
Le compromis réside dans la complexité de fabrication et le coût de l'outillage : la fabrication de grandes sections de plateau en béton polymère ou en moulage minéral nécessite des moules sur mesure et des temps de durcissement plus longs ; cette technique est actuellement plus couramment utilisée sous forme d’élément hybride — coulé dans des cavités en acier ou en fonte afin d’allier la capacité de charge du métal aux performances d’amortissement du composite — plutôt que sous la forme d’un plateau monolithique à grande échelle pour les plateformes de découpe laser grand format.
Tableau 2 : Comparaison des propriétés des matériaux utilisés pour la fabrication des bancs de machine
| Matériau | Capacité d'amortissement relative | Réponse thermique | Évolutivité de la production | Application type |
|---|---|---|---|---|
| Acier au carbone soudé (tôle épaisse) | Faible à modéré (en fonction de la conception) | Réponse rapide, expansion modérée | Idéal pour les parterres de grand format | Découpe au laser à fibre optique haute puissance (6 à 20 kW) |
| Fonte grise | Élevé (référence de base) | Réponse lente, grande capacité tampon | Difficile à réaliser à l'échelle d'une pièce unique de plus de 6 m | Fraisage, tournage, machines de petit format |
| Béton polymère / Moulage minéral | Très élevé (4 à 7 fois celui de la fonte) | Réponse très lente, faible conductivité thermique | Limité par les contraintes liées au moule et au durcissement | Rectification de précision, inserts de banc hybrides |
| Tubes en acier à paroi mince | Très faible | Rapide, sujet à des distorsions localisées | Le moins cher et le plus rapide à fabriquer | Machines d'entrée de gamme ou à usage modéré |

IV. Personnalisation fonctionnelle : adapter le lit aux besoins opérationnels
1. Considérations relatives aux dimensions des panneaux et à leur portée
Un banc conçu pour une tôle d’acier inoxydable de 3 mm d’épaisseur et de 1,5 x 3 mètres est soumis à des conditions de charge totalement différentes de celles d’un banc conçu pour une tôle d’acier au carbone de 20 mm d’épaisseur et de 2,5 x 6 mètres. À mesure que la portée du portique augmente, la longueur de la poutre non soutenue s'allonge, et la déformation de la poutre sous l'effet de son propre poids et des charges dynamiques augmente de manière géométrique plutôt que linéaire avec la portée. C'est pourquoi les machines grand format nécessitent des nervures de section proportionnellement plus profondes et des tôles plus épaisses, plutôt qu'une simple extrapolation linéaire d'une conception plus petite.
2. Conception des tables à lattes et gestion de la charge thermique
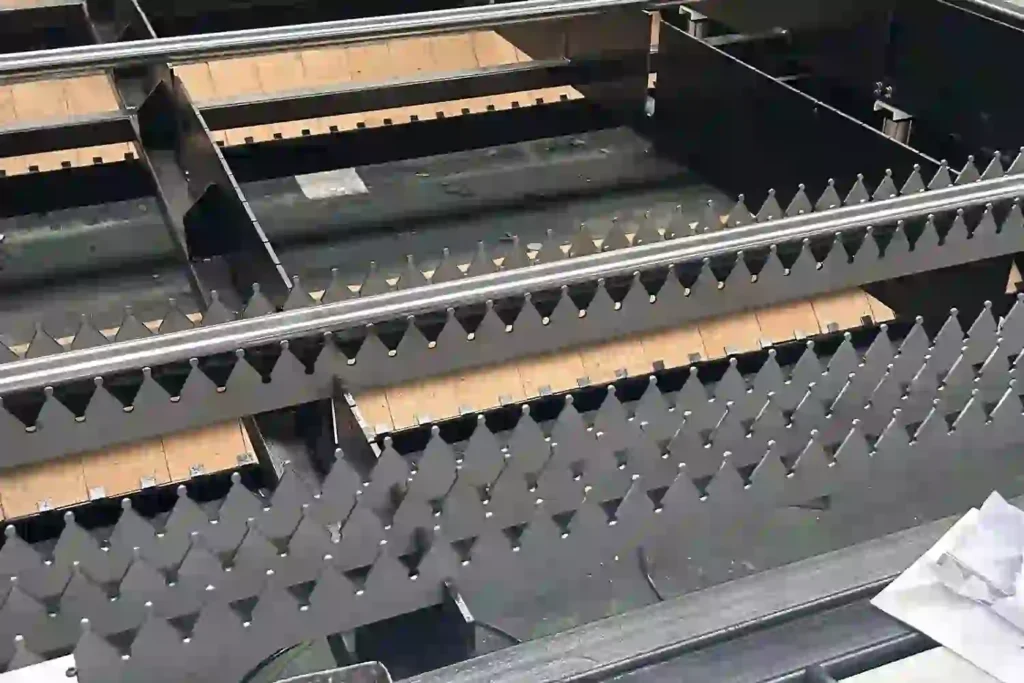
Les lattes de support ou la grille posée sur la structure principale du lit doivent supporter la charge thermique directe générée par le processus de découpe lui-même, car le matériau en fusion et l'énergie laser réfléchie frappent cette surface en continu. Les effets de recuit thermique rapide au point de coupe peuvent chauffer localement les lattes à plusieurs centaines de degrés Celsius en quelques secondes, et les cycles thermiques répétés provoquent, à terme, une déformation des lattes conventionnelles si la structure du lit sous-jacente et la géométrie de montage des lattes ne permettent pas de compenser la dilatation différentielle. Les systèmes mieux conçus utilisent des lattes remplaçables, montées individuellement, précisément parce que la déformation thermique localisée est inévitable et doit être considérée comme une opération d’entretien de routine plutôt que comme une défaillance structurelle.
3. Exigences relatives à l'isolation des fondations et à leur mise en place
Même un socle bien conçu ne peut compenser une fondation mal préparée. Les sources de vibrations externes — presses à estamper à proximité, circulation de chariots élévateurs ou sol en béton non nivelé — peuvent introduire des fréquences perturbatrices qui se couplent à la structure de la machine, quelles que soient ses propres propriétés d’amortissement. Les ingénieurs d'installation doivent définir des tolérances de planéité du sol et, lorsque les sources de vibrations externes sont inévitables, prévoir des patins d'isolation ou des blocs de fondation dédiés, dimensionnés en fonction de la masse et de l'encombrement spécifiques de la machine.
4. Charges liées à l'intégration de l'automatisation
Les machines équipées de systèmes de chargement et de déchargement automatiques, de tables navettes ou d'un système de stockage en tour sont soumises à des charges cycliques supplémentaires liées aux opérations d'échange de palettes. Le banc et ses interfaces de fixation doivent être conçus dès le départ pour supporter ces forces ; l'installation a posteriori d'un système d'automatisation sur un banc qui n'a pas été conçu à l'origine à cet effet introduit souvent de nouvelles voies de vibration qui n'existaient pas dans la configuration autonome.
Tableau 3 : Paramètres de conception des lits par catégorie d'application
| Classe d'application | Gamme de tôles types | Portée du portique | Priorité des lits | Construction recommandée |
|---|---|---|---|---|
| Fabrication légère | ≤ 6 mm d'acier doux, ≤ 4 mm d'acier inoxydable | Jusqu'à 2 m | Vitesse, rigidité modérée | Acier soudé nervuré, épaisseur de paroi moyenne |
| Découpe de tôles épaisses | 12 à 25 mm d'acier au carbone | 2 à 3 m | Rigidité en torsion, masse | Profilé en caisson à paroi épaisse, soumis à un traitement de détente |
| Production grand format | Plage complète, largeur supérieure à 2,5 m | 3 à 6 m | Contrôle de la déviation du faisceau | Monocoque à nervures profondes, traverse renforcée |
| Automatisé / Sans surveillance | Mixte, nombre élevé de cycles | 2 à 4 m | Résistance à la fatigue, stabilité de montage | Zones d'interface renforcées des palettes |
5. Vérification des performances du lit avant l'achat
Les acheteurs doivent exiger des données d’essai objectives plutôt que des arguments marketing. Les fabricants réputés documentent la précision de positionnement et la répétabilité à l’aide d’une méthodologie conforme à la famille de normes d’essai ISO 230, et doivent être en mesure de fournir des résultats d’essais de déplacement diagonal ou de « ballbar », et non pas uniquement des chiffres mono-axiaux. Demander les spécifications relatives à l’épaisseur de la plaque, savoir si un recuit de détente est effectué et connaître la masse totale du banc par rapport à l’encombrement de la machine sont trois questions simples mais très révélatrices lors de l’achat.
Tableau 4 : Liste de contrôle pour l'évaluation de la qualité du banc de la machine par l'acheteur
| Question de diagnostic | Signal faible (drapeau rouge) | Signal fort (indicateur de confiance) |
|---|---|---|
| Épaisseur de la tôle d'acier utilisée | Moins de 6 mm sur les éléments structurels principaux | 12 mm et plus sur les éléments porteurs |
| Soin anti-stress | Non mentionné ou imprécis | Cycle de recuit documenté ou de vieillissement naturel |
| Documentation relative aux tests de précision | Fiche technique pour le modèle à un seul axe uniquement | Rapport sur l'interféromètre laser ou le ballbar conforme à la norme ISO 230 |
| Rapport entre la masse du lit et la surface au sol | Étrangement léger pour l'enveloppe indiquée | Masse conforme aux valeurs de référence industrielles publiées |
| Conception d'une table à lattes/à supports | Lames fixes et non remplaçables | Sections de lamelles modulaires, remplaçables individuellement |
FAQ
Un bâti de machine plus lourd est-il toujours synonyme d'une meilleure qualité de découpe ?
Pas nécessairement. La masse contribue à la résistance aux vibrations en augmentant l'énergie nécessaire pour déplacer la structure, mais une masse dépourvue d'un amortissement adéquat et d'une géométrie correcte ne fait que déplacer le problème de résonance au lieu de le résoudre. Un châssis en acier soudé, bien nervuré, d’un poids modéré et ayant fait l’objet d’un traitement de détente adéquat peut offrir de meilleures performances qu’une structure plus lourde mais mal conçue. Les acheteurs doivent considérer les chiffres de poids publiés comme un élément parmi d’autres, plutôt que comme un indicateur de qualité à part entière.
Pourquoi certaines machines de découpe laser perdent-elles en précision après un an d'utilisation ?
La cause la plus fréquente est une relaxation incomplète des contraintes lors de la fabrication. Si une structure en acier soudée est usinée et assemblée avant que les contraintes résiduelles de soudage ne soient entièrement dissipées, ces contraintes continuent de se relâcher lentement au fil des mois, sous l’effet des cycles thermiques en production, provoquant une dérive géométrique progressive et difficile à diagnostiquer. Le tassement des fondations et une isolation insuffisante contre les vibrations provenant des équipements industriels environnants constituent les deuxièmes causes les plus fréquentes.
Le béton polymère constitue-t-il une option réaliste pour les tables de découpe au laser à fibre de grand format ?
À l'heure actuelle, les bases entièrement monolithiques en béton polymère sont plus courantes dans les petites plateformes de rectification et de mesure de précision que dans les machines industrielles de découpe laser grand format, principalement en raison des contraintes liées à la taille des moules et des considérations économiques liées au temps de durcissement à l'échelle de plusieurs mètres. Les conceptions hybrides — dans lesquelles du béton polymère ou un composé amortisseur similaire remplit les cavités d'une structure en acier soudé ou moulée — constituent aujourd'hui une solution plus pratique pour tirer parti d'une partie des avantages liés à l'amortissement sur les grandes machines.
En quoi la rigidité du banc influe-t-elle sur la vitesse de coupe, et pas seulement sur la précision ?
Un banc plus rigide et mieux amorti permet à la tête de découpe d'accélérer et de décélérer plus rapidement sans générer de vibrations qui, autrement, obligeraient le contrôleur de la machine à ralentir dans les virages et les contours serrés afin de préserver la qualité des arêtes. Concrètement, cela signifie que deux machines dotées de sources laser identiques peuvent présenter des débits réels sensiblement différents sur des pièces à géométrie complexe, uniquement en raison de différences structurelles sous le portique.
Quel rôle jouent le rail de guidage et la surface de montage du rail aux côtés du banc lui-même ?
Le banc constitue la base, mais les surfaces de montage rectifiées avec précision sur lesquelles se fixent les glissières linéaires doivent conserver leur relation géométrique les unes par rapport aux autres tout au long de la durée de vie de la machine. C'est pourquoi l'ordre d'usinage est important : les surfaces des glissières ne doivent être usinées en finition qu'une fois le traitement de détente terminé, afin de garantir que la géométrie de référence ne se déplace pas à mesure que les contraintes résiduelles continuent de se dissiper après l'usinage final.
Conclusion
L'architecture du bâti d'une machine n'est pas une simple spécification secondaire : c'est le fondement structurel qui détermine si une machine de découpe laser conservera sa précision certifiée en usine pendant dix ans ou si elle commencera à présenter des écarts dès la première année de production. L’acier soudé, la fonte et le béton polymère présentent chacun des compromis distincts en termes de rigidité, d’amortissement, de réponse thermique et d’évolutivité de la fabrication ; le choix approprié dépend de la plage d’épaisseur des tôles, de la portée du portique et de l’intensité de production, plutôt que de la supériorité universelle d’un matériau en particulier. Les responsables d’atelier qui évaluent une nouvelle machine doivent aller au-delà des chiffres de puissance laser annoncés et poser des questions précises sur l’épaisseur des tôles, le traitement de détente et les tests de précision documentés avant d’investir dans une plateforme qu’ils prévoient d’exploiter pendant une décennie.