یک دستگاه برش لیزری فیبر ۲۰ کیلوواتی ۴۵٬۰۰۰ یوان گرانتر از دستگاه ۱۲ کیلوواتی است. دستگاه ۳۰ کیلوواتی ۹۵٬۰۰۰ یوان گرانتر است. سؤال خریدار این نیست که آیا توان بالاتر سریعتر برش میدهد یا نه؛ قطعاً سریعتر برش میدهد. سؤال این است که آیا افزایش سرعت میتواند اختلاف هزینه سرمایهای را در یک افق زمانی معقول جبران کند.
این راهنما با سه لایه هزینه به آن سؤال پاسخ میدهد: هزینه عملیاتی ساعتی، هزینه برش بر حسب متر و بازپرداخت سالانه در سه سطح ظرفیت صفحههای ضخیم.
Ⅰ. معضل هزینههای سرمایهای سنگین: چرا هزینه واحد بر قیمت اسمی برتری دارد
۱. چرا قیمت روی برچسب گمراهکننده است
یک دستگاه ۱۲ کیلوواتی و یک دستگاه ۲۰ کیلوواتی در برگه قیمتگذاری شبیه به هم به نظر میرسند. آنها با اختلاف ۱TP4T45,000 متفاوت هستند. این اختلاف هزینه، یک منبع لیزر بزرگتر، یک بستر تقویتشده، یک سر برش با جریان بالاتر، یک چیلر بزرگتر و یک سیستم مکش گرد و غبار با ظرفیت حجم دود بالاتر را تأمین میکند. هیچیک از این ارتقاءها بهتنهایی هزینه هر قطعه را کاهش نمیدهند.
۲. معیاری که تصمیم خرید را تعیین میکند
معیار، هزینه به ازای هر متر برش است، نه هزینه به ازای هر ساعت کار. سرمایهگذاری روی دستگاه برش لیزری فیبر ۲۰ کیلوواتی، بار عملیاتی ساعتی را افزایش میدهد، اما ورقهای ضخیم را دو تا چهار برابر سریعتر برش میدهد. وقتی افزایش سرعت از هزینه اضافی ساعتی فراتر رود، هزینه به ازای هر متر کاهش مییابد.
۳. آنچه خریدار باید قبل از امضا محاسبه کند
سه عدد: هزینهٔ عملیاتی ساعتی هر کلاس توان، سرعت برش در ضخامت غالب خریدار و تناژ ماهانه صفحات ضخیم. این سه عدد دورهٔ بازگشت سرمایهٔ اختلاف سرمایه را مشخص میکنند.
بخش دوم: سرعت برش و دینامیک سوراخکاری: معیار عملکرد ۱۲ کیلووات در مقابل ۲۰ کیلووات در مقابل ۳۰ کیلووات
۱. شکاف سرعت صفحات ضخیم
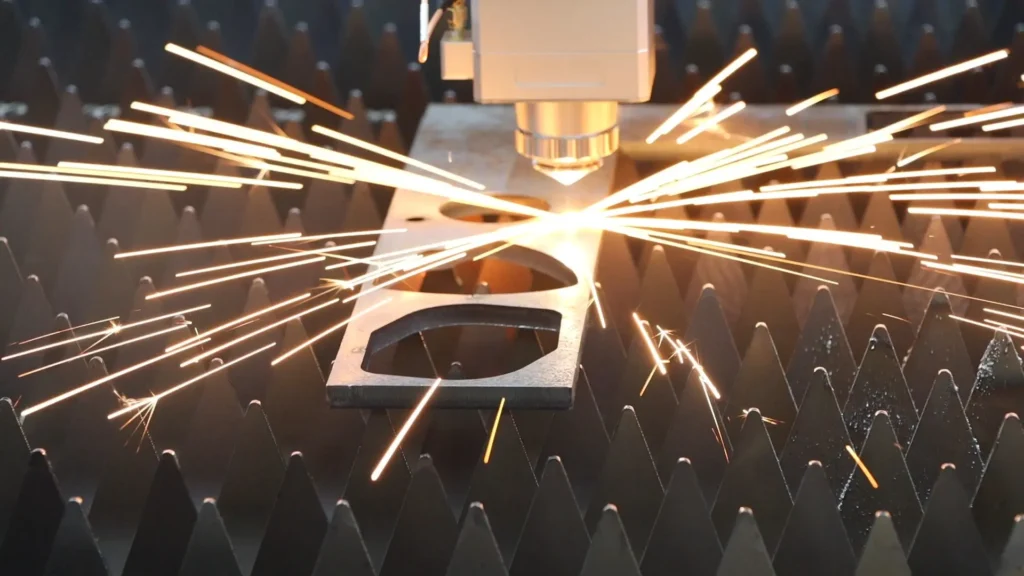
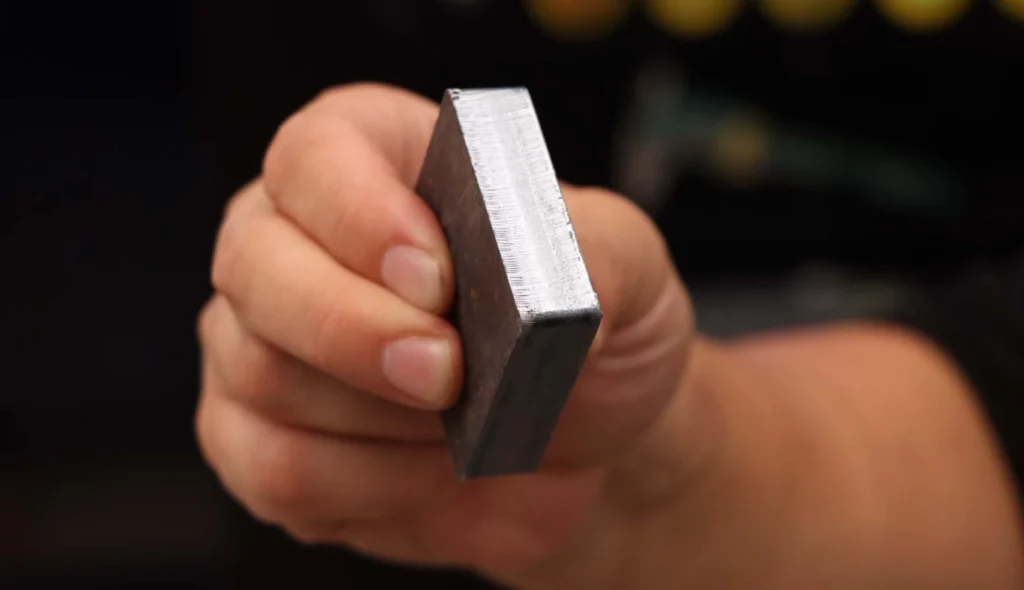
در هر مقایسه تجربی سرعت برش لیزر فیبر ۲۰ کیلوواتی بر روی فولاد کربنی ۲۰ میلیمتری با کمک اکسیژن، یک منبع ۱۲ کیلوواتی با سرعت ۰.۵–۰.۷ متر بر دقیقه برش میدهد. ارتقا به منبع ۲۰ کیلوواتی، سرعت پردازش را به ۱.۸–۲.۳ متر بر دقیقه افزایش میدهد — تقریباً سه برابر سریعتر. یک دستگاه برش لیزری فیبر پرقدرت ۳۰ کیلوواتی به سرعت ۳.۰–۴.۰ متر بر دقیقه میرسد، که افزایشی ۱.۷ برابری نسبت به ۲۰ کیلووات است. این محدودهها از ماتریس بنچ Yihai و در تولید تأیید شدهاند.
۲. زمان سوراخکاری روی صفحه ضخیم
پانچ جایی است که توان بالا بیشترین تأثیر را بر زمان چرخه دارد. منبع ۱۲ کیلوواتی فولاد کربنی ۲۰ میلیمتری را تقریباً در ۳ ثانیه سوراخ میکند. منبع ۲۰ کیلوواتی با مدولاسیون مرحلهای در کمتر از ۱ ثانیه سوراخ میکند. در یک قالب با ۴۰ سوراخ، این امر بیش از ۸۰ ثانیه در هر ورق صرفهجویی میکند — زمانی که در غیر این صورت دستگاه صرف عدم برش میکرد.
۳. چرا استیل ضدزنگ رفتار متفاوتی دارد
برش فولاد ضدزنگ در هر سطح توان کندتر از فولاد کربنی است، زیرا کمک نیتروژن باید مذابی ویسکوزتر را پاکسازی کند. شکاف سرعت بین ۱۲ کیلووات و ۲۰ کیلووات در فولاد ضدزنگ هنوز بزرگ است، اما سرعتهای مطلق کمترند. انتخاب نازل و فشار نیتروژن در فولاد ضدزنگ اهمیت بیشتری نسبت به فولاد کربنی دارد.
جدول ۱: ماتریس سرعت برش و زمان سوراخکاری صفحات ضخیم (فولاد کربنی ۲۰ میلیمتر)
| قدرت | سرعت برش (متر بر دقیقه) | زمان سوراخکاری (ثانیه) | منبع | یادداشتها |
|---|---|---|---|---|
| ۱۲ کیلووات | ۰.۵–۰.۷ | ~3.0 | ماتریس بنچ ییهای | خط مبنا |
| ۲۰ کیلووات | ۱.۸–۲.۳ | کمتر از ۱.۰ | ماتریس بنچ ییهای | افزایش سرعت تقریباً ۳ برابر |
| ۳۰ کیلووات | ۳.۰–۴.۰ | کمتر از ۰.۵ | معیار صنعت | حدود ۱.۷ برابر بیش از ۲۰ کیلووات |
سرعتها برای فولاد کربنی ۲۰ میلیمتری با کمک اکسیژن هستند. سرعتهای فولاد ضدزنگ کمترند و به فشار نیتروژن، انتخاب نازل و کنترل سرباره بستگی دارند.
Ⅲ. تفکیک هزینههای عملیاتی ساعتی: برق، گاز کمکی، ملزومات مصرفی
۱. برق
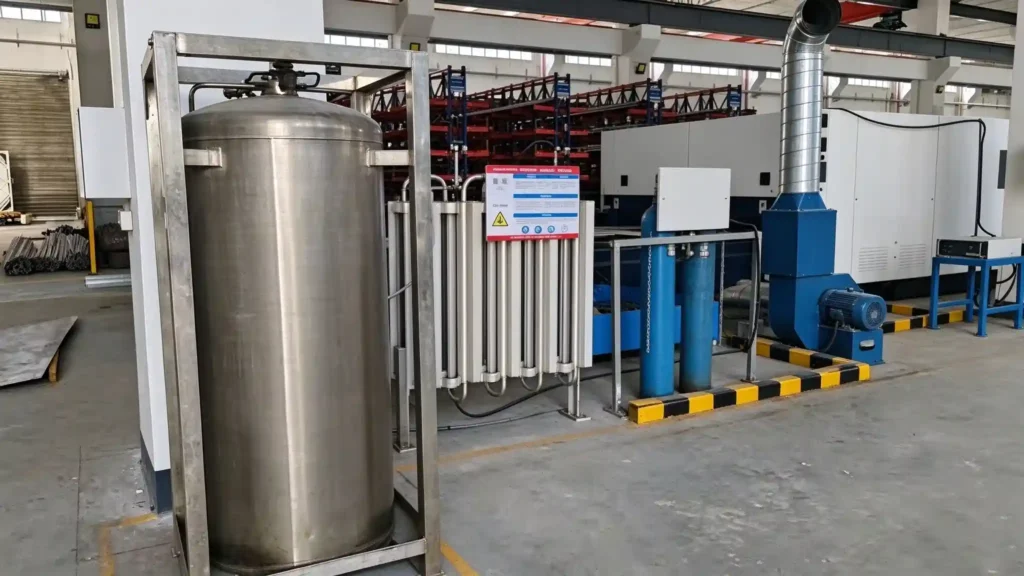
یک منبع ۱۲ کیلوواتی بهطور تقریبی ۴۰–۵۰ کیلووات از دیوار میکشد، شامل چیلر و سیستم تخلیه هوا. یک منبع ۲۰ کیلوواتی ۶۰–۷۵ کیلووات مصرف میکند. یک منبع ۳۰ کیلوواتی ۹۰–۱۱۰ کیلووات مصرف میکند. با نرخ $0.12 به ازای هر کیلوواتساعت، هزینه برق در ساعت برای ۱۲ کیلووات، $4.80–$6.00 است، برای ۲۰ کیلووات، ۷.۲۰ تا ۹.۰۰ پوند، و برای ۳۰ کیلووات، ۱۰.۸۰ تا ۱۳.۲۰ پوند.
۲. کمک گاز
همانطور که در بنچمارک ما ارزیابی شده است هزینه گاز برش لیزریمصرف اکسیژن روی فولاد کربنی ۲۰ میلیمتری در تمامی کلاسهای توان نسبتاً ثابت باقی میماند، زیرا قطر نازل بهطور خطی با رتبه کیلوواتی افزایش نمییابد. هزینه گاز کمکی در هر ساعت برای هر سه سطح در این ضخامت بین $6.00 و $10.00 نوسان دارد.
۳. ملزومات مصرفی و استهلاک
هزینه مصرفی در هر ساعت با افزایش توان افزایش مییابد، زیرا نازل و لنز محافظ بار حرارتی بالاتری را تحمل میکنند. استهلاک نیز با هزینه سرمایهای دستگاه متناسب است. در یک برنامه تأمین مالی ۶۰ ماهه، استهلاک ساعتی تقریباً برای مدل ۱۲ کیلوواتی $9.50، برای مدل ۲۰ کیلوواتی $12.50 و برای مدل ۳۰ کیلوواتی $16.50 است.
جدول ۲: مدل هزینه عملیاتی ساعتی بر اساس کلاس توان (دلار آمریکا/ساعت)
| جزء هزینه | ۱۲ کیلووات | ۲۰ کیلووات | ۳۰ کیلووات |
|---|---|---|---|
| برق (با نرخ $0.12 در هر کیلوواتساعت) | ۱TP4T۴.۸۰–۱TP4T۶.۰۰ | ۱TP4T7.20–۱TP4T9.00 | ۱TP4T۱۰٫۸۰–۱TP4T۱۳٫۲۰ |
| گاز کمکی (۲۰ میلیمتر CS، O₂) | ۱ تا ۴ تبلت ۶٫۰۰ تا ۱۰٫۰۰ تبلت | ۱ تا ۴ تبلت ۶٫۰۰ تا ۱۰٫۰۰ تبلت | ۱ تا ۴ تبلت ۶٫۰۰ تا ۱۰٫۰۰ تبلت |
| مواد مصرفی | ۱TP4T۱.۵۰–۱TP4T۲.۵۰ | ۱TP4T۲.۵۰–۱TP4T۴.۰۰ | ۱ تا ۴ تکه به قیمت ۴.۰۰ تا ۶.۰۰ |
| استهلاک (۶۰ ماهه) | $9.50 | $12.50 | $16.50 |
| مجموع در هر ساعت | ۱TP4T۲۱.۸۰–۱TP4T۲۸.۰۰ | ۱TP4T۲۸.۲۰–۱TP4T۳۵.۵۰ | ۱TP4T۳۷.۳۰–۱TP4T۴۵.۷۰ |
IV. ماتریس هزینه برش بر حسب متر و تن
۱. بازگشتی که ROI را تعیین میکند
هزینهٔ اجرای دستگاه ۲۰ کیلوواتی در هر ساعت حدود ۲۵۱TP3T بیشتر است. این دستگاه فولاد کربنی ۲۰ میلیمتری را تقریباً سه برابر سریعتر برش میدهد. بنابراین هزینهٔ هر متر تقریباً ۶۰۱TP3T کاهش مییابد. این بازگشت سرمایه جایی است که ROI در آن نهفته است.
۲. محاسبه هزینه به ازای هر متر
هزینه ساعتی را بر سرعت برش بر حسب متر در ساعت تقسیم کنید. در سرعت 0.6 متر بر دقیقه، دستگاه 12 کیلوواتی در ساعت 36 متر برش میدهد. در سرعت 2.0 متر بر دقیقه، دستگاه 20 کیلوواتی در ساعت 120 متر برش میدهد. هزینه به ازای هر متر برای دستگاه ۱۲ کیلوواتی برابر است با ۲۴٫۹۰ ÷ ۳۶ = ۰٫۶۹ و برای دستگاه ۲۰ کیلوواتی برابر است با ۳۱٫۸۵ ÷ ۱۲۰ = ۰٫۲۷.
۳. هزینه به ازای هر تن و ظرفیت ماهانه
هزینه به ازای هر تن نیز از همان منطق پیروی میکند. یک دستگاه ۲۰ کیلوواتی میتواند در همان ساعات برش، تقریباً سه برابر تن یک دستگاه ۱۲ کیلوواتی را پردازش کند. برای کارگاهی که کار کافی برای پر کردن آن ساعات را دارد، هزینه به ازای هر تن به همان نسبت کاهش مییابد.
جدول ۳: هزینه برش به ازای هر متر و معیار ظرفیت ماهانه (CS ۲۰ میلیمتری)
| متریک | ۱۲ کیلووات | ۲۰ کیلووات | ۳۰ کیلووات |
|---|---|---|---|
| هزینه ساعتی (نقطه میانی) | $24.90 | $31.85 | $41.50 |
| سرعت برش (متر بر دقیقه) | 0.6 | 2.0 | 3.5 |
| متر در ساعت | 36 | 120 | 210 |
| هزینه به ازای هر متر | $0.69 | $0.27 | $0.20 |
| ظرفیت ماهانه در ۱۶۰ ساعت | حدود ۵.۸ تن | حدود ۱۹.۲ تن | حدود ۳۳.۶ تن |
ظرفیت ماهانه بر اساس ۱۶۰ ساعت برش در ماه روی فولاد کربنی ۲۰ میلیمتری محاسبه شده است. تناژ واقعی به چگالی آرایش قطعات و هندسه قطعه بستگی دارد.
Ⅴ. دوره بازگشت سرمایه و مدل نقطه سربهسر
۱. سه سطح ظرفیت پردازش
بازده تفاوت هزینه سرمایهای $45,000 به میزان ورق ضخیم برشخورده توسط کارگاه بستگی دارد. سه سطح: ۶۰۰ تن در سال (کار سبک با صفحات ضخیم)، ۱۸۰۰ تن در سال (کارگاه سازهای متوسط)، ۳۶۰۰ تن در سال (متخصص صفحات سنگین).
۲. صرفهجویی به ازای هر تن
برای فولاد کربنی ۲۰ میلیمتری، هزینه به ازای هر متر از ۱TP4T0.69 به ۱TP4T0.27 کاهش مییابد، که صرفهجویی ۱TP4T0.42 در هر متر را نشان میدهد. یک تن ورق ۲۰ میلیمتری با عرض ۱۵۰۰ میلیمتر در یک آشیانهٔ معمولی تقریباً ۴۲ متر طول برششده دارد. این یعنی ۱۷٫۶۴ واحد پول در هر تن صرفهجویی میشود.
۳. بازگشت سرمایه در سطوح مختلف
با ۶۰۰ تن در سال، صرفهجویی سالانه ۱TP4T10,584 است و دلتای ۱TP4T45,000 در ۵۱ ماه بازپرداخت میشود. در 1,800 تن، صرفهجویی برابر با $31,752 است و دوره بازگشت به 17 ماه کاهش مییابد. در 3,600 تن، صرفهجویی برابر با $63,504 است و دوره بازگشت 8.5 ماه است.
جدول ۴: ماتریس نقطه سر به سر Capex دلتا برای ۲۰ کیلووات و ۳۰ کیلووات
| حجم سالانه صفحات ضخیم | صرفهجویی سالانه (۲۰ کیلووات در مقابل ۱۲ کیلووات) | بازپرداخت دلتا ۲۰ کیلوواتی | صرفهجویی سالانه (۳۰ کیلووات در مقابل ۱۲ کیلووات) | بازپرداخت دلتا ۳۰ کیلووات |
|---|---|---|---|---|
| ۶۰۰ تن | $10,584 | ۵۱ ماه | $13,230 | ۸۶ ماه |
| ۱۸۰۰ تن | $31,752 | ۱۷ ماه | $39,690 | ۲۹ ماه |
| ۳۶۰۰ تن | $63,504 | ۸.۵ ماه | $79,380 | ۱۴ ماه |
دوره بازگشت سرمایه ساده است (تفاوت هزینه سرمایهای ÷ صرفهجویی سالانه) و شامل مزایای بخش 179 نمیشود. حجم فقط به صفحات ضخیم با ضخامت ≥12 میلیمتر اشاره دارد، نه کل تناژ کارگاه. صرفهجوییها بر اساس کاهش هزینه به ازای هر متر از جدول 3 محاسبه شدهاند.
Ⅵ. ماتریس تصمیمگیری خریدار تجاری و چکلیست تدارکات
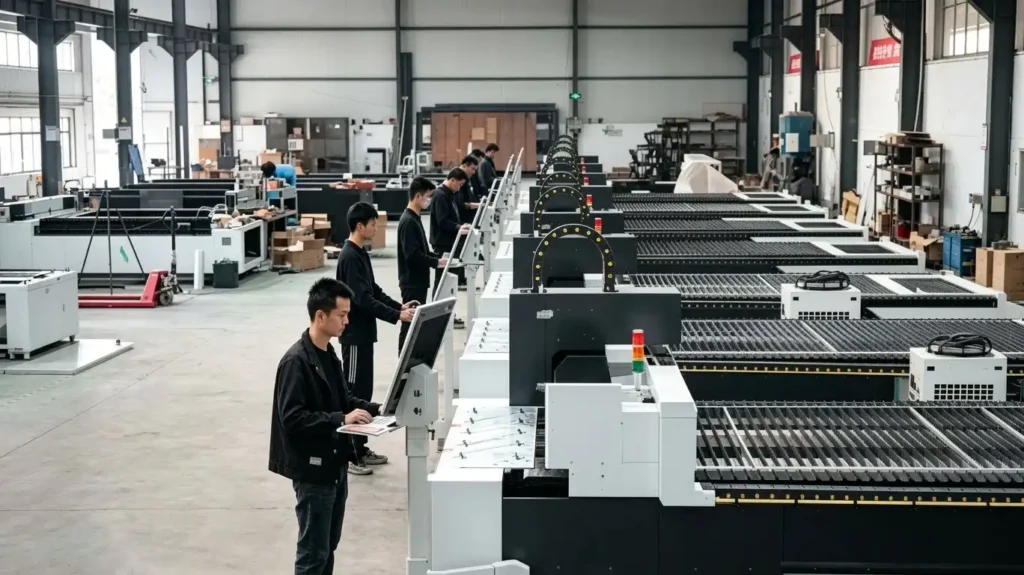
۱. وقتی ۱۲ کیلووات پاسخ درست است
اگر ضخامت صفحه بالاتر از ۱۲ میلیمتر کمتر از ۲۰۱TP3T ساعت برش کارگاه باشد، خرید یک دستگاه ۱۲ کیلوواتی مناسب است. تفاوت هزینه سرمایهای (Capex) در دستگاه ۲۰ کیلوواتی ظرف پنج سال جبران نمیشود و توان اضافی بلااستفاده میماند.
۲. زمانی که ۲۰ کیلووات پاسخ مناسب است
اگر ضخامت صفحه بالاتر از ۱۲ میلیمتر نمایانگر مجموع ساعات برش ۳۰۱TP3T یا بیشتر باشد و ظرفیت ماهانه از ۱۰۰ تن فراتر رود، دستگاه برش لیزری فیبر ۲۰ کیلوواتی اختلاف سرمایه را ظرف ۲۴ ماه جبران میکند. این نقطه بهینه مالی برای ارتقای $45,000 است.
۳. زمانی که ۳۰ کیلووات پاسخ مناسب است
فقط برای کارگاههایی که کار غالب آنها برش صفحات ضخیم بالای ۲۰ میلیمتر است و ظرفیت ماهانهشان بیش از ۲۵۰ تن میباشد. در زیر این حد، اختلاف قیمت ۱TP4T95,000 در عرض ۳۰ ماه جبران نمیشود و دستگاه ۲۰ کیلوواتی همان کار را با ریسک سرمایهای کمتر انجام میدهد.
۴. موارد قابل بررسی پیش از امضا
قبل از امضای یک سفارش خرید پرقدرت، چهار مورد را بررسی کنید: استراتژی سوراخکاری بر اساس ضخامت غالب خریدار، ظرفیت تخلیه گرد و غبار با رتبهبندی برای حجم دود بالاتر، ظرفیت چیلر با رتبهبندی برای بار حرارتی منبع، و محافظت بستر در برابر پاشش و اعوجاج حرارتی در انرژی سوراخکاری بالاتر.
سوالات متداول (FAQ)
در چه ضخامت مادهای، لیزر فیبر ۲۰ کیلوواتی از نظر اقتصادی بر لیزر ۱۲ کیلوواتی برتری دارد؟
یک لیزر فیبری ۲۰ کیلوواتی در برش ورق فولاد کربنی و فولاد ضدزنگ با ضخامت بیش از ۱۶ میلیمتر (۵/۸ اینچ) به نقطه سر به سر اقتصادی خود میرسد. در حالی که یک سیستم ۱۲ کیلوواتی ورق ۲۰ میلیمتری را با سرعت تقریبی ۱٫۲–۱٫۵ متر بر دقیقه با استفاده از اکسیژن یا نیتروژن برش میدهد، لیزر ۲۰ کیلوواتی همان ضخامت را با سرعت ۳٫۰–۳٫۸ متر بر دقیقه با هوای پرفشار یا نیتروژن پردازش میکند—که بیش از دو برابر ظرفیت تولید در هر شیفت را فراهم میآورد. برای کارگاههایی که بیش از ۴۰۱ ساعت تولید در ماه ورقهای بالای ۲۰ میلیمتر را برش میدهند، رده قدرت ۲۰ کیلووات علیرغم هزینه سرمایهای اولیه (Capex) بالاتر تجهیزات، هزینه هر قطعه را ۳۵ درصد کمتر میکند.
آیا هوای فشردهٔ کارگاهی میتواند جایگزین نیتروژن مایع برای برش صفحات ضخیم ۲۰ کیلوواتی شود؟
بله. در سیستمهای ۲۰ کیلوواتی، هوای فشرده با فشار بالا (۱۶ بار تا ۲۰ بار با فیلتراسیون چهار مرحلهای اختصاصی و خشککن هوای جاذب رطوبت) به طور گسترده برای برش فولاد کربنی نرم تا ۲۰ میلیمتر و آلومینیوم تا ۲۵ میلیمتر استفاده میشود. از آنجا که تراکم توان بالا باعث تبخیر سریع ماده میشود، برش با هوا هزینههای گزاف تبخیر و حملونقل نیتروژن مایع حجمی را حذف کرده و هزینههای عملیاتی گاز کمکی را تا ۷۰٪ کاهش میدهد، در حالی که مربعبودن لبهها را قابل قبول و آلودگی زیرین را برای ساخت سازهها به حداقل میرساند.
نیازمندیهای ترانسفورماتور تأسیسات و زیرساخت برق برای یک لیزر ۲۰ کیلوواتی چیست؟
یک ایستگاه کاری لیزر فیبر ۲۰ کیلوواتی—شامل موتور قدرت لیزر، چیلر آب دو مدار با ظرفیت بالا، دمنده تخلیه گرد و غبار و پلتفرم حرکت CNC—معمولاً در بار برش اوج بین ۷۵ کیلووار تا ۹۵ کیلووار مصرف میکند. کارگاههای تولیدی معمولاً به یک خط برق سهفاز ۴۰۰/۴۸۰ ولت اختصاصی با فیوز اصلی ۱۵۰ تا ۲۰۰ آمپر نیاز دارند. تأسیساتی که در نزدیکی ظرفیت شبکه فعالیت میکنند باید در بودجه اولیه سرمایهای (Capex) ارتقاء احتمالی ترانسفورماتور برق شبکه یا تجهیزات تثبیت ولتاژ را در نظر بگیرند.
یک لیزر فیبر ۲۰ کیلوواتی در مقایسه با برش پلاسما با وضوح بالا برای ورقهای سنگین چگونه است؟
یک لیزر فیبر ۲۰ کیلوواتی در برش صفحات تا ۳۰ میلیمتر (۱.۲ اینچ)، از نظر دقت برش، تناسب عمودی لبهها و سرعت پردازش، از پلاسما با کیفیت بالا پیشی میگیرد. برش لیزر فیبر نسبتهای تنگ بین قطر و ضخامت (مانند سوراخهایی با قطر به ضخامت ۱:۱) را فراهم میکند و انحنا در لبهها و سربار سخت ناشی از پلاسما را از بین میبرد. این امر نیاز به ماشینکاری CNC، ریمیینگ سوراخها و آمادهسازی لبه جوش را حذف کرده و بهراحتی هزینه بالاتر خرید تجهیزات (Capex) را از طریق صرفهجویی در مونتاژ سازهای بعدی جبران میکند.
دوره بازگشت سرمایه مورد انتظار برای یک دستگاه برش لیزری فیبر ۲۰ کیلوواتی چقدر است؟
برای یک کارگاه تولیدی یا سازنده تجهیزات سنگین که با برنامه دو شیفت (۳۵۰۰ تا ۴۰۰۰ ساعت برش سالانه) و با کارهای ثابت ورق بین ۱۲ تا ۳۰ میلیمتر فعالیت میکند، سرمایهگذاری روی یک لیزر فیبر ۲۰ کیلوواتی ($120,000 تا $180,000 با پیکربندی کامل) معمولاً ظرف ۱۱ تا ۱۶ ماه به نقطه سربهسر و بازگشت کامل سرمایه میرسد. بازگشت سرمایه مالی عمدتاً ناشی از دو برابر شدن ظرفیت روزانه ورق، حذف سود واسطهگری در برونسپاری، و کاهش چشمگیر هزینههای گاز کمکی از طریق برش با هوای پرفشار است.
مراجع
- ایزو ۹۰۱۳:۲۰۱۷ — قطع حرارتی — طبقهبندی قطعهای حرارتی, ایزو، ۲۰۱۷
- AWS C7.2 — شیوههای پیشنهادی برای برش با پرتو لیزرانجمن جوشکاری آمریکا
- بخش 179 قانون مالیاتهای داخلی ایالات متحده — انتخاب تخصیص هزینه برخی داراییهای تجاری قابل استهلاک, سازمان خدمات درآمد داخلی
مطالعهٔ بیشتر
- هزینهٔ گاز برش لیزری: نیتروژن در مقابل هوای فشرده (TCO) — اقتصاد گاز کمکی که در هر مدل هزینه ساعتی نهفته است.
- هزینه برش لیزری بر حسب ساعت: دفتر کامل عملیات — هزینه ساعتی پایه قبل از تصمیمگیری در مورد برق.
- برونسپاری در مقابل برونسازهای برش لیزری: هزینه و بازگشت سرمایه — نقطه تعادل بین برش خودی و برونسپاری.
- تأمین مالی لیزر فیبر: اجاره در مقابل خرید تجهیزات تا سال ۲۰۲۶ — ساختارهای پرداخت ماهانه و برخورد طبق بخش ۱۷۹.