Содержание
Введение
В области точного машиностроения и высокотехнологичного производства обеспечение обработки с жесткими допусками уже не является просто дополнительным преимуществом — это основа конкурентоспособного производства. Поскольку промышленность требует всё более сложных геометрических форм с минимальными отклонениями, производители обращаются к передовым решениям в области обработки листового металла. Среди них лазерная резка листового металла стала незаменимым инструментом для прецизионной резки, обеспечивая точность на уровне микронов, с которой традиционные механические методы просто не могут сравниться. В компании WSLLASER мы разрабатываем станки для лазерной резки и системы лазерной сварки, которые позволяют производителям соответствовать этим строгим стандартам, сохраняя при этом экономическую эффективность.
Ⅰ. Технология, обеспечивающая точность на уровне микронов
1. Волоконный лазер против CO₂: преимущество длины волны
Волоконные лазеры работают на длине волны примерно 1,064 мкм, тогда как CO₂-лазеры излучают на длине волны 10,6 мкм. Это соотношение длин волн 10:1 определяет совместимость материалов, скорость резки и достижимые допуски. Согласно отраслевым стандартам, волоконно-лазерные системы обеспечивают допуски по положению ±5 мкм, что позволяет изготавливать детали, у которых отклонения в 0,01 мм приводят к функциональным сбоям. Более короткая длина волны позволяет волоконно-лазерным системам фокусировать луч в точку диаметром в десятки микрон, что делает их идеальным инструментом для прецизионной резки в металлообработке.
2. Эталонные показатели допуска и реальная производительность
Laser cutting tolerance defines the permissible deviation between programmed CAD dimensions and the actual cut part. Standard precision laser cutting achieves ±0.127 mm, with precision capabilities reaching ±0.050 mm for critical features. For ultra-precision applications using advanced fiber laser systems, tolerance benchmarks as tight as ±0.0127 mm are possible according to detailed laser cutting tolerances research. A 2024 study found that 92% of laser-cut parts met surface roughness specifications (Ra ≤ 1.6 µm) without secondary operations, significantly reducing post-processing labor by 40–60%.
| Уровень допуска | Измерение | Типичная область применения |
|---|---|---|
| Стандарт | ±0,127 мм (±0,005″) | Общее производство, конструктивные элементы |
| Точность | ±0,050 мм (±0,002 дюйма) | Критические отверстия, сопрягаемые элементы |
| Сверхвысокая точность | ±0,0127 мм (±0,0005 дюйма) | Аэрокосмическая отрасль, медицинское оборудование |
3. Роль системы ЧПУ в обеспечении стабильности
Современная высокоточная лазерная резка основана на использовании контроллеров ЧПУ с высоким разрешением, обеспечивающих разрешение интерполяции 0,001 мм — в 100 раз выше, чем у стандартного G-кода. В сочетании с динамическим управлением фокусировкой, которое в режиме реального времени регулирует фокусное расстояние в зависимости от толщины материала, эти системы обеспечивают стабильное качество луча на протяжении всех производственных партий. Автоматизированные лазерные системы демонстрируют отклонение размеров менее 0,21 TP3T, что обеспечивает соответствие стандартам ISO 2768. Такой уровень контроля делает инструмент с ЧПУ для прецизионной резки «золотым стандартом» в области автоматизированного производства.
Ⅱ. Основные области применения в высокотехнологичных отраслях
1. Услуги по лазерной резке в аэрокосмической отрасли
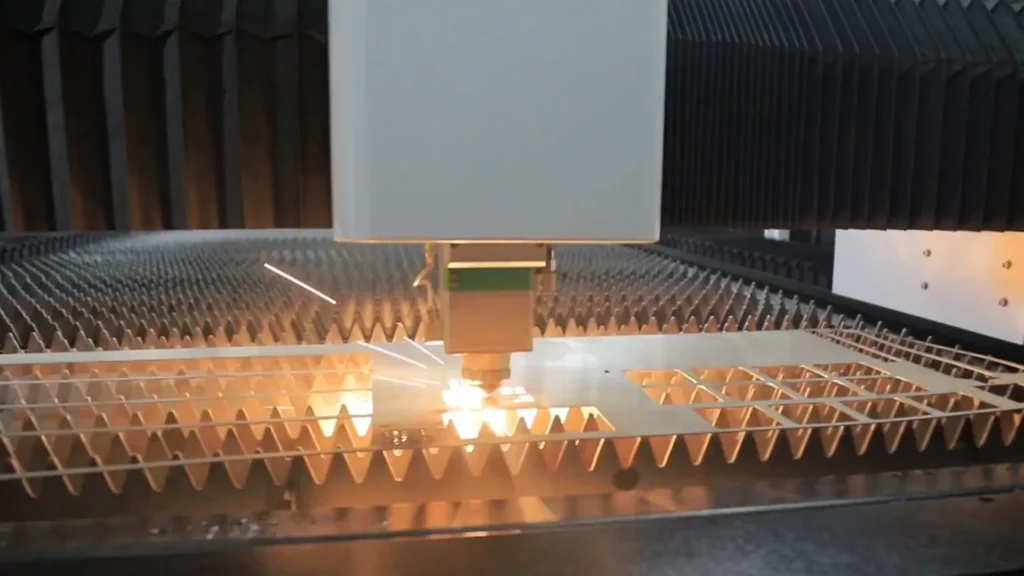
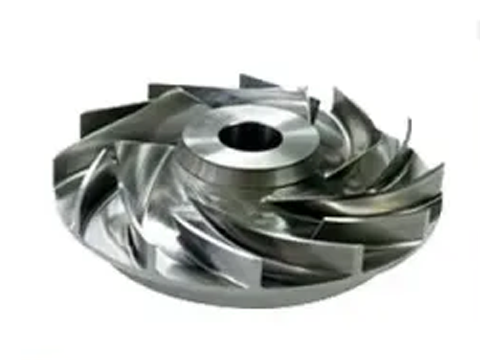
The aerospace sector demands components that withstand extreme operational stresses while maintaining strict weight and dimensional specifications. Aerospace laser cutting services enable manufacturers to achieve intricate designs and tight tolerances critical for turbine blades, fuel nozzles, and structural brackets. A turbine blade manufacturer reduced dimensional rejection rates from 8.2% to 0.7% after adopting 3D laser cutting, achieving 25 µm profile accuracy across nickel alloy components. The global laser processing market is forecast to expand at a CAGR of 10%, reaching USD 62.08 billion by 2033, with aerospace applications driving significant demand.
2. Лазерная резка медицинских изделий
Medical device laser cutting Лазерная резка медицинских изделий обеспечивает точность на уровне микронов, необходимую для миниатюризации изделий из металлов, полимеров и сплавов. Область применения варьируется от сердечно-сосудистых стентов и хирургических катетеров до ортопедических имплантатов и микрофлюидных устройств. Согласно данным всесторонних исследований по лазерной резке медицинских изделий, рынок контрактного производства медицинских изделий, по прогнозам, вырастет с 84,6 млрд долларов США в 2024 году до 158,7 млрд долларов США к 2030 году. При сравнении производственных процессов прецизионная лазерная резка обеспечивает допуски до ±0,1 мм с минимальными зонами термического влияния, что позволяет сохранить биосовместимость материала.
| Технологический процесс | Толерантность | Скорость | Экономическая эффективность | Универсальность материалов |
|---|---|---|---|---|
| Лазерная резка | До ±0,1 мм | 5–50 м/мин | Умеренный | Высокая (металлы, пластмассы, композитные материалы) |
| Плазменная резка | До ±1,5 мм | 10–100 м/мин | Низкий | Умеренная (только толстые металлы) |
| Штамповка металла | До ±0,5 мм | 50–200 ходов/мин | Высокий | Умеренная (только металлические листы) |
3. Электроника и микротехнологии
В производстве электроники с помощью прецизионной лазерной резки обрабатываются подложки, гибкие печатные платы и экранирующие компоненты с размерами элементов всего 0,05 мм. Бесконтактный характер резки исключает механическое воздействие на хрупкие компоненты, а узкая ширина пропила (менее 0,15 мм) позволяет максимально повысить выход готовой продукции. По мере того как размеры бытовой электроники продолжают уменьшаться, этот инструмент для прецизионной резки стал незаменимым при производстве разъемов, датчиков и корпусов аккумуляторов.
Ⅲ. Экономическое обоснование: расчет затрат и рентабельность инвестиций в сфере высокоточного производства
1. Внутреннее выполнение vs. аутсорсинг: разбивка затрат
Для производителей, которые в настоящее время прибегают к аутсорсингу производства прецизионных деталей, перевод производства на собственные мощности дает значительные финансовые преимущества. Рассмотрим пример предприятия, выпускающего 1 000 кронштейнов на заказ в месяц. Аутсорсинг по цене 5,00 долларов США за кронштейн обходится в 60 000 долларов США в год при сроке изготовления 10 дней. При собственном производстве с использованием волоконного лазера мощностью 3 кВт затраты на материалы сокращаются до 1,50 доллара США за кронштейн, а эксплуатационные расходы на оборудование составляют примерно 30,25 доллара США в час. Согласно подробному анализу рентабельности инвестиций, общие годовые затраты при собственном производстве снижаются примерно до 20 000 долларов США, что обеспечивает ежегодную экономию в размере 40 000 долларов США и позволяет достичь точки безубыточности в течение 13 месяцев.
2. Энергоэффективность и сравнение эксплуатационных расходов
Волоконно-лазерные системы демонстрируют превосходную энергоэффективность: их коэффициент полезного действия составляет 45–50% по сравнению с 5–10% у CO₂-лазеров. Волоконный лазер мощностью 6 кВт потребляет примерно 51 480 кВт·ч в год по сравнению со 152 100 кВт·ч для аналогичной системы на основе CO₂ — это позволяет сэкономить 100 620 кВт·ч в год. При цене 0,15 доллара США за кВт·ч это означает ежегодную экономию на электроэнергии в размере 15 093 долларов США. Кроме того, эксплуатационные расходы волоконного лазера при обработке мягкой стали в среднем составляют около 4 долларов США в час, тогда как для систем на основе CO₂ они достигают 20 долларов США в час.
| Фактор затрат | Волоконный лазер (6 кВт) | CO₂-лазер (6 кВт) | Годовая разница |
|---|---|---|---|
| Потребление энергии | 51 480 кВт·ч | 152 100 кВт·ч | Сэкономлено 100 620 кВт·ч |
| Расходы на электроэнергию (@$0,15/кВт·ч) | 7 722 доллара США | 22 815 долларов США | Сэкономлено 15 093 доллара США |
| Эксплуатационные расходы (мягкая сталь) | ~4 доллара США в час | ~20 долларов США в час | 5-кратное уменьшение |
| Еженедельное техническое обслуживание | <30 мин | 4–5 часов | ~9 100 долларов США экономии на затратах на рабочую силу |
3. Время простоя на техническое обслуживание и совокупная стоимость владения
Общая стоимость владения выходит за рамки стоимости приобретения и включает в себя расходы на техническое обслуживание, расходные материалы и простои. Системы с волоконными лазерами требуют менее 30 минут технического обслуживания в неделю, в то время как системы на основе CO₂ требуют 4–5 часов в неделю на очистку зеркал и перенастройку луча. Кроме того, волоконные лазерные источники имеют срок службы, превышающий 100 000 часов — примерно в десять раз больше, чем у систем на основе CO₂ — что делает волоконные лазеры наиболее экономически эффективным инструментом для прецизионной резки в течение 10-летнего периода эксплуатации.
Ⅳ. Выбор подходящего прецизионного лазерного резака
1. Мощность, размер кровати и совместимость с материалами
Выбор подходящего прецизионного лазерного резака начинается с определения ассортимента используемых материалов. Для комплексной обработки металлов системы с волоконным лазером мощностью 3 кВт обеспечивают оптимальный баланс, позволяя эффективно обрабатывать углеродистую сталь толщиной до 20 мм и нержавеющую сталь толщиной до 12 мм. Такой уровень мощности покрывает примерно 80% типичных производственных потребностей. Размер рабочего стола должен соответствовать размерам ваших самых больших листов заготовки — для стандартных листов размером 4×8 футов требуется Грядка размером 4×2 м, в то время как более крупные Грядки размером 6×2 м повысить эффективность вложения.
| Материал | Возможности по толщине (3 кВт) | Возможность обработки материалов различной толщины (6 кВт) | Рекомендуемый газ |
|---|---|---|---|
| Углеродистая сталь | До 20 мм | До 30 мм | Кислород (O₂) |
| Нержавеющая сталь | До 12 мм | До 25 мм | Азот (N₂) |
| Алюминиевый сплав | До 10 мм | До 20 мм | Азот (N₂) |
| Медь/латунь | До 6 мм | До 12 мм | Азот (N₂) |
2. Программное обеспечение, автоматизация и послепродажное обслуживание
Мощное оборудование требует не менее эффективного программного обеспечения для управления. Обратите внимание на интуитивно понятные интерфейсы, совместимые со стандартными файлами проектов (DXF, DWG), расширенные возможности раскладки для максимального использования материала, а также системы мониторинга в режиме реального времени. Возможности подключения в рамках концепции «Промышленность 4.0» позволяют осуществлять профилактическое техническое обслуживание и автоматизированный контроль качества, что, как правило, окупается в течение 12–18 месяцев. Чтобы получить дополнительную информацию об оптимизации вашего производственного процесса, ознакомьтесь с нашими предыдущими техническими материалами по теме Блог WSLLASER.
3. Критерии оценки поставщиков
Качество партнерских отношений с поставщиком напрямую влияет на время безотказной работы оборудования и долгосрочный успех в эксплуатации. Оцените инженерный опыт, соответствие стандартам сертификации ISO и возможности индивидуальной настройки. К основным сервисным возможностям относятся круглосуточная техническая поддержка с временем реагирования менее 4 часов, наличие запасных частей на месте, комплексные программы обучения операторов и возможности удаленной диагностики. Технологическая дорожная карта поставщика гарантирует, что ваши инвестиции будут поддерживаться на протяжении всего срока службы оборудования.
Часто задаваемые вопросы
Вопрос 1: Какую точность может на самом деле обеспечить прецизионный лазерный резак? A: При стандартной лазерной резке точность составляет ±0,127 мм, а в случае использования современных волоконных систем точность критически важных элементов достигает ±0,050 мм. В условиях оптимальной настройки сверхточные конфигурации позволяют достичь точности ±0,0127 мм.
Вопрос 2: Является ли волоконный лазер более предпочтительным, чем CO₂, для всех видов прецизионной резки металла? A: Волоконные лазеры занимают доминирующее положение в области резки металла благодаря более высокой скорости, более низким эксплуатационным расходам и минимальным требованиям к техническому обслуживанию. Однако CO₂-лазеры по-прежнему остаются лучшим выбором для обработки неметаллических материалов, таких как дерево, акрил и текстиль.
Вопрос 3: Как быстро станок для прецизионной лазерной резки окупается? A: Как правило, окупаемость для предприятий, переходящих с аутсорсинга, наступает в течение 12–24 месяцев. Оптический лазер мощностью 3 кВт, производящий 1 000 деталей в месяц, может окупиться примерно за 13 месяцев только за счет экономии на прямых затратах.
Вопрос 4: Какие отрасли промышленности получают наибольшую выгоду от технологии прецизионной лазерной резки? A: Наибольшую выгоду получают такие отрасли, как аэрокосмическая промышленность, производство медицинского оборудования, электроника, автомобилестроение и точное машиностроение, особенно в тех случаях, когда требуется обработка с жесткими допусками и сложной геометрией.
Вопрос 5: На какие факторы следует обратить особое внимание при выборе инструмента для прецизионной резки для своей мастерской? A: В первую очередь следует учитывать совместимость материалов, требуемую мощность, размер рабочей платформы для ваших самых больших листов, возможности программного обеспечения, функции автоматизации и — что особенно важно — инфраструктуру послепродажного обслуживания поставщика.
Заключение
Лазерные технологии обработки листового металла коренным образом изменили сферу прецизионного производства, обеспечив ту точность, скорость и экономическую эффективность, которых требуют современные отрасли промышленности. Являясь незаменимым инструментом для прецизионной резки, волоконно-лазерные системы обеспечивают допуски на уровне микронов, снижают потребность в последующей обработке и позволяют быстро окупить вложения. В компании WSLLASER мы по-прежнему стремимся к развитию решений в области лазерной резки и сварки, отвечающих постоянно меняющимся требованиям прецизионного машиностроения во всем мире.