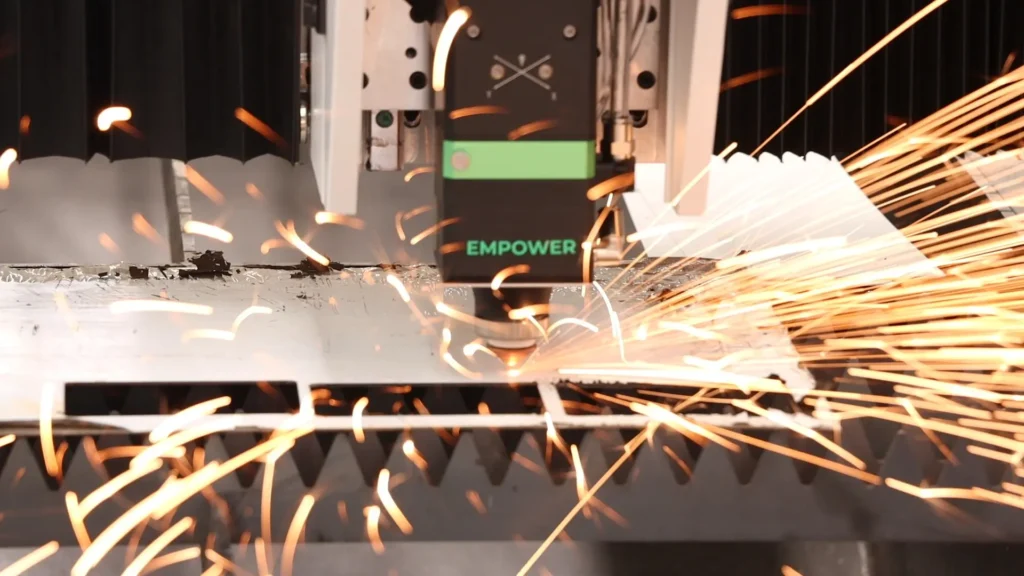
Расходы на газ для лазерной резки являются крупнейшей переменной статьёй затрат при эксплуатации волоконного лазера после затрат на электроэнергию. Станок мощностью 6 кВт, режущий нержавеющую сталь толщиной 3 мм с использованием жидкого азота, расходует $28,50 за час резки только на газ. При переходе на лазерную резку с воздушной поддержкой с использованием специального компрессора высокого давления тот же час обходится в $3,00.
В данном руководстве рассчитывается разница в почасовых операционных расходах (Opex), капитальные затраты (Capex) на систему подачи вспомогательного газа, а также срок окупаемости при односменном, двухсменном и высокопроизводительном режимах работы. Все цифры основаны на опубликованных отраслевых ориентирах и средних ценах на оборудование.
Ⅰ. Спуск вспомогательного газа: почему азот, поставляемый оптом, снижает операционную рентабельность
1. Ежемесячный «счет-шок»
Предприятие, на котором в год отработано 2 000 часов резки с использованием жидкого азота в наливном виде, ежегодно тратит $57 000 на газ. Эта сумма включает в себя стоимость самого азота, аренду резервуаров, аренду испарителя, надбавки за доставку, а также потери от испарения, которые происходят независимо от того, работает ли оборудование или нет.
2. Проверка соответствия отраслевым стандартам
Компания TRUMPF сообщила на выставке Intech 2026, что переход с азота на сжатый воздух позволяет сократить расходы на газ для лазерной резки на 75%. Опубликованные компанией AMADA данные показывают, что резка с использованием сжатого воздуха окупает инвестиции в оборудование в течение пяти лет даже при односменном режиме работы. Эти цифры согласуются с разницей в стоимости $28,50 против $3,00 в час, смоделированной в данном руководстве.
3. Металлургическая граница
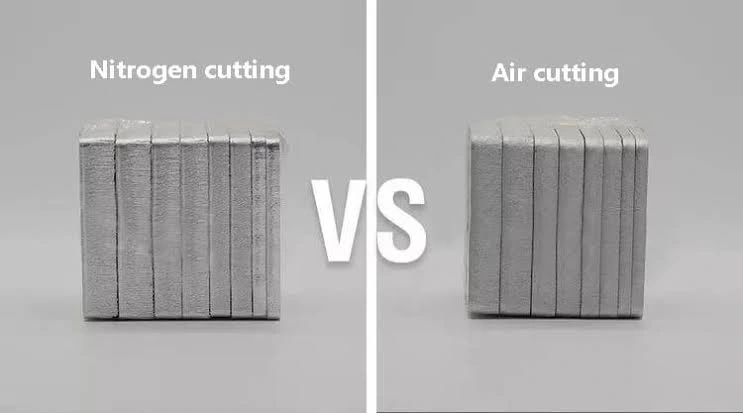
Сжатый воздух не является универсальной заменой. Азот по-прежнему остается обязательным в тех случаях, когда требуется кромка без оксидов для нержавеющей стали, используемой в косметической промышленности, медицинских деталей или алюминия, подвергающегося воздействию влаги. Для углеродистой стали толщиной 1–6 мм и большинства нержавеющих сталей, не предназначенных для косметического применения, сухой фильтрованный воздух обеспечивает качество кромки, сопоставимое с азотом, при стоимости, равной 10%.
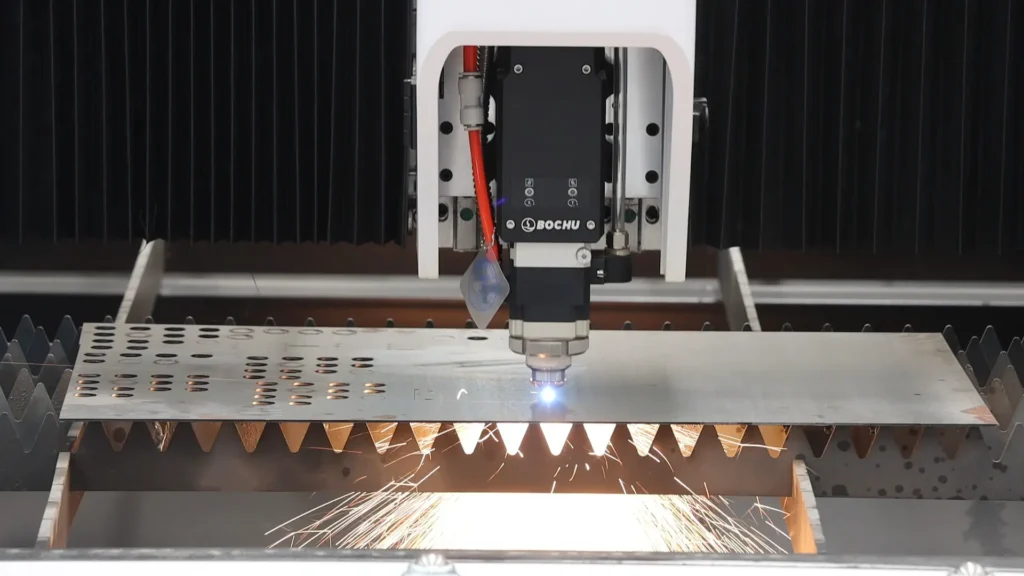
Ⅱ. Таблица 1: Почасовой журнал эксплуатации: азот высокого давления по сравнению со специальным цеховым сжатым воздухом
| Компонент затрат | Наливной жидкий азот | Специализированный компрессор для мастерской | Примечания |
|---|---|---|---|
| Норма расхода газа | 40 м³/ч при давлении 18–22 бар | 40 м³/ч при давлении 20–25 бар | Одинаковые форсунки, одинаковое давление |
| Стоимость газовых носителей | $0,60–$0,70 за м³ | $0 (атмосферный воздух) | Азот нужно покупать, а воздух — бесплатно |
| Электроэнергия (компрессор) | $0 | $2,15/ч (18 кВт·ч при $0,12/кВт·ч) | Нагрузка на винтовой компрессор с частотно-регулируемым приводом (VFD) |
| 4-ступенчатая система фильтрации и обслуживание масляной системы | $0 | $ 0,50/час | Расходные материалы класса 1 по стандарту ISO 8573-1 |
| Резерв на капитальный ремонт воздушного блока | $0 | $ 0,35/ч | Начисление за 8 000 часов эксплуатации |
| Аренда цистерны / испаритель / доставка | $0,80–$1,20/час (амортизированная стоимость) | $0 | Затраты на криогенную цепочку поставок |
| Итого за час резки | $28.50 | $3.00 | Снижение 89,51 TP3T |
Показатель $3,00/ч представляет собой полную величину переменных затрат: затраты на электроэнергию, фильтрацию и резерв на капитальный ремонт. В него не входят капитальные затраты на компрессор, которые отражены в таблицах 2 и 4.
Ⅲ. Архитектура системы подачи вспомогательного газа: три способа подачи газа в волоконный лазер
1. Жидкий азот в оптовых объемах
Для закупки азота в больших объёмах для лазерной резки требуются подставка для баллона, испаритель и договор на постоянную поставку. Это вариант с наибольшими операционными расходами (Opex) и наименьшими капитальными затратами (Capex), при этом он привязывает предприятие к поставщику криогенного газа, цены которого не поддаются контролю со стороны предприятия.
2. Комплект оборудования для подачи сжатого воздуха высокого давления «под ключ»
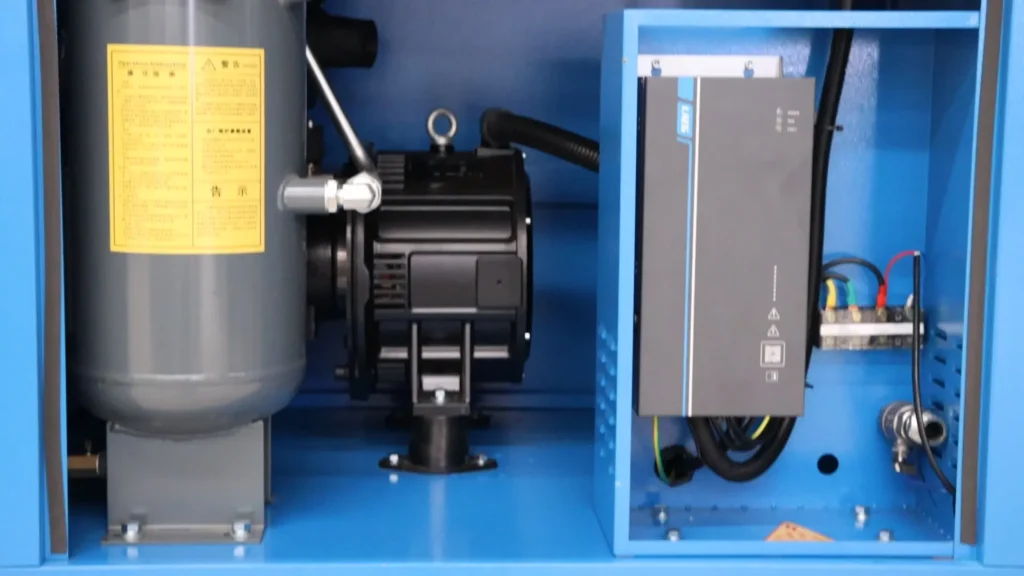
Специализированный комплект оборудования для подачи сжатого воздуха под высоким давлением (компрессор, осушитель, фильтрационная система, накопительный резервуар) интегрирован с лазерной камерой на уровне сопла. Это вариант с наименьшими эксплуатационными расходами (Opex) для обработки углеродистой стали и некосметической нержавеющей стали толщиной 1–6 мм, при этом ориентировочная стоимость капитальных вложений (Capex) по схеме «под ключ» составляет $26 000.
3. Генератор азота PSA на месте
Генератор на основе адсорбции с переменным давлением производит азот чистотой 99,999% по требованию со скоростью $0,15–$0,25 на м³. Он занимает промежуточное положение между двумя другими вариантами: капитальные затраты выше, чем при использовании воздуха, а эксплуатационные затраты ниже, чем при использовании азота в балках, при этом он обеспечивает отсутствие оксидов, необходимое для косметической промышленности.
Ⅳ. Таблица 2: Матрица выбора архитектуры систем вспомогательного газа
| Параметр | Наливной жидкий азот | Комплект системы пневматической поддержки «под ключ» | Генератор азота PSA на месте |
|---|---|---|---|
| Интеграция с лазерной ячейкой | Подставка для канистры + испаритель + шланг | Компактная рама, установленная рядом со станком | Генератор + буферный бак поблизости |
| Требуемая площадь | Открытая площадка площадью 15–25 м² | 3–6 м² рядом со станом | 8–12 м² в помещении |
| Диапазон капитальных затрат | $0 (контракт на поставку) | $22 300–$30 500 | $35 000–$55 000 |
| Почасовые операционные расходы | $28.50 | $3.00 | $6.00–$10.00 |
| Качество кромок | Без оксидов | Без оксидов на углеродистой стали | Не оставляет оксидных отложений на любых материалах |
| Оптимальный подбор материала | Косметическая нержавеющая сталь, алюминий | Углеродистая сталь толщиной 1–6 мм, неэстетичная нержавеющая сталь | Толстая пластина, нержавеющая сталь косметического качества |
| Окупаемость по сравнению с использованием азота в больших объемах | — | 3,5–12,2 месяцев | 8–18 месяцев |
Ⅴ. Моделирование окупаемости: графики смен, рабочие циклы и сроки достижения безубыточности
1. Односменный режим (1 000 часов резки в год)
Годовые затраты на азот: $28 500. Годовые затраты на воздух: $3 000. Годовая экономия: $25 500. Срок окупаемости пакета стоимостью $26 000: 12,2 месяца.
2. Двухсменный режим работы (2 000 часов резки в год)
Годовые затраты на азот: $57 000. Годовые затраты на воздух: $6 000. Годовая экономия: $51 000. Срок окупаемости комплекта стоимостью $26 000: 6,1 месяца.
3. Высокая производительность (3 500 часов резки в год)
Годовые затраты на азот: $99 750. Годовые затраты на воздух: $10 500. Годовая экономия: $89 250. Срок окупаемости комплекта $26 000: 3,5 месяца.
Ⅵ. Таблица 3: Время резки в сравнении с сроком окупаемости компрессора и ускорением окупаемости оборудования
| График работы | Годовое количество часов резки | Годовая стоимость N₂ | Годовые расходы на авиаперевозки | Годовая чистая экономия | Срок окупаемости (месяцы) | Срок окупаемости оборудования сокращается на |
|---|---|---|---|---|---|---|
| Односменный график работы | 1,000 | $28,500 | $3,000 | $25,500 | 12.2 | ~2 месяца |
| Двойная смена | 2,000 | $57,000 | $6,000 | $51,000 | 6.1 | ~4 месяца |
| Высокая производительность | 3,500 | $99,750 | $10,500 | $89,250 | 3.5 | ~6 месяцев |
Последний столбец имеет большее значение, чем столбец «Окупаемость». При резке листов толщиной 1–6 мм использование воздушной поддержки снижает стоимость обработки на метр для волоконного лазера мощностью 6 кВт или 12 кВт на 70%–85%. Это снижение напрямую влияет на расчёт срока окупаемости самого станка, сокращая общий срок окупаемости лазера на 2–6 месяцев в зависимости от степени загрузки.
Ⅶ. Интеграция баланса: статья 179, налоговый щит и остаточный собственный капитал
1. Немедленное списание в соответствии со статьёй 179
В соответствии с разделом 179 Налогового кодекса США (IRS) стоимость всего комплекта вспомогательного пневматического оборудования стоимостью $26,000 может быть отнесена на расходы в первый год, а не амортизирована в течение срока его полезного использования. При предельной налоговой ставке 25% это приводит к снижению налоговой нагрузки на $6,500 в первый год.
2. Сохранение денежного потока против выброса азота
Генератор азота для лазерной резки, финансируемый по ставке $500 в месяц, позволяет сократить расходы на газ, составляющие $4,750 в месяц, при двухсменном режиме работы. Ежемесячное изменение денежного потока составляет $4,250 в пользу комплекта вспомогательного воздуха, без учета каких-либо налоговых льгот.
3. Остаточный капитал и независимость от поставщиков
К 5-му году эксплуатации комплект системы вспомогательного воздуха сохраняет остаточную стоимость примерно в размере $7,800. Что ещё более важно, это позволяет отказаться от контракта с поставщиком криогенного газа, аренды резервуаров и зависимости от поставок, которые обязывают предприятие платить фиксированную цену за газ.
Ⅷ. Таблица 4: Сравнение совокупной стоимости владения (TCO) и денежных потоков за 5 лет (исходный сценарий: 2 000 ч/год)
| Категория затрат | Наливной жидкий азот (5 лет) | Комплексное решение по кондиционированию воздуха «под ключ» (5 лет) | Разница |
|---|---|---|---|
| Стоимость газовых носителей | $285,000 | $0 | −$285 000 |
| Пакет оборудования для подачи вспомогательного воздуха (капитальные затраты) | $0 | $26,000 | +$26,000 |
| Электропитание (10 000 ч при $2.15) | $0 | $21,500 | +$21,500 |
| 4-ступенчатый фильтр и масло (10 000 ч при $0,50) | $0 | $5,000 | +$5,000 |
| Резерв на капитальный ремонт воздушного блока (10 000 ч при режиме $0,35) | $0 | $3,500 | +$3,500 |
| Налоговая льгота по статье 179 | $0 | −$6 500 | −$6 500 |
| Остаточная стоимость (5-й год) | $0 | −$7 800 | −$7 800 |
| Чистая стоимость за 5 лет | $285,000 | $41,700 | −$243 300 |
Чистая денежная выгода от лазерной резки с пневматической поддержкой за 5 лет составляет **$243 300** при двухсменном режиме работы. Предприятия с односменным режимом работы все равно экономят $127 500 за пять лет; предприятия с высокой производительностью экономят более $400 000.
Ⅸ. Матрица выбора оборудования: подбор вспомогательного газа в зависимости от состава материалов
1. Листы тонкой и средней толщины (1–6 мм)
Сжатый воздух выигрывает по скорости и рентабельности. Сокращение операционных расходов на 89,51 TP3T в час напрямую влияет на себестоимость производства одной детали, а срок окупаемости в 6 месяцев короче, чем у большинства условий финансирования оборудования.
2. Толстая листовая сталь и нержавеющая сталь для косметических целей
Генератор азота по технологии PSA, установленный на производственной площадке, производит азот чистоты 99,999% с производительностью $0,15–$0,25 на м³, при этом его стоимость на 60%–75% ниже цены на азот в наливном виде. Для цехов, занимающихся резкой нержавеющей стали толщиной более 6 мм, где обязательным требованием являются кромки без оксидных наслоений, генератор PSA является правильным вложением средств.
3. Гибридный подход
Во многих цехах для обработки углеродистой стали и выполнения некосметических работ используется сжатый воздух, а для косметической обработки нержавеющей стали предусмотрен небольшой резерв жидкого азота. Вложения в систему дополнительного воздухоснабжения окупаются менее чем за 12 месяцев, а расходы на азот сокращаются на 70%–80%.
Ⅹ. Часто задаваемые вопросы
Влияет ли резка с использованием сжатого воздуха на адгезию лакокрасочного и порошкового покрытий?
Сухой фильтрованный воздух, соответствующий требованиям стандарта ISO 8573-1, класс 1, обеспечивает качество среза, сопоставимое с азотом, при обработке углеродистой стали и непредназначенной для косметического применения нержавеющей стали. При надлежащем поддержании цепочки обеспечения чистоты воздуха это не влияет на адгезию лакокрасочных и порошковых покрытий. Реальным риском является попадание влаги или масла, а не сам воздух.
Какое давление и степень очистки воздуха требуются для системы воздушной поддержки волоконного лазера?
Давление: 18–25 бар на выходе сопла. Чистота: класс 1 по стандарту ISO 8573-1 в отношении масла и влаги, с фильтрацией твердых частиц до 0,01 микрона. Стандартный сжатый воздух в мастерской под давлением 8 бар не может обеспечить выполнение ни одного из этих требований без использования специальной установки высокого давления и 4-ступенчатой системы фильтрации.
Как быстро окупается инвестиция в специализированную установку для подачи сжатого воздуха?
При двухсменном режиме работы с 2 000 часами резки в год окупаемость комплекта «под ключ» $26 000 наступает через 6,1 месяца. При односменном режиме работы с 1 000 часами резки окупаемость наступает через 12,2 месяца. При высокой производительности (3 500 часов) окупаемость наступает через 3,5 месяца.
Можно ли повысить давление существующей заводской пневматической сети для резки волоконным лазером?
Технически да, но поршневой усилитель, работающий на сжатом воздухе из компрессора с давлением 8 бар, приводит к попаданию масла, которое загрязняет защитную линзу буквально за несколько дней. Стоимость ремонта за год, как правило, превышает разницу в цене между усилителем и специализированной системой высокого давления.
Ⅺ. Коммерческое заключение и рекомендации руководства
Расходы на газ для лазерной резки не являются фиксированными операционными затратами. Это капитальное решение, замаскированное под счет-фактуру. Предприятие, которое ежегодно тратит $57 000 на азот, фактически финансирует криогенную цепочку поставок вместо того, чтобы приобрести собственную установку для подготовки вспомогательного воздуха.
Расчет срока окупаемости показывает значительную разницу. Предприятия, работающие в две смены, окупают инвестиции за 6,1 месяца. Предприятия, работающие в одну смену, окупают их за 12,2 месяца. За пять лет чистая выгода в денежном выражении составляет от $127 500 до более чем $400 000 в зависимости от коэффициента загрузки.
Проанализируйте свои счета за газ. Если ваша ежемесячная сумма за азот превышает $2,500, решение о переходе на вспомогательный воздух уже давно следовало принять.
Список литературы
- Министерство энергетики США — Промышленные системы сжатого воздуха и передовой опыт, Управление по производству и цепочкам поставок энергоресурсов
- ISO 8573-1:2010 — Сжатый воздух. Часть 1. Примеси и классы чистоты, Международная организация по стандартизации (ISO OBP)
- Раздел 179 Налогового кодекса США (IRS) — Выбор в отношении отнесения на расходы определенных амортизируемых активов предприятия, Налоговая служба США
- 29 CFR 1910.176 — Работа с материалами — общие положения, Электронный свод федеральных правил (eCFR)
Дополнительная литература
- Стоимость часа работы лазерного резака: полный учетный журнал эксплуатационных расходов — Ваша базовая почасовая стоимость до принятия решения о газе.
- Лазерная резка собственными силами или аутсорсинг: затраты и окупаемость инвестиций — Точка безубыточности между собственным производством и привлечением субподрядчиков.
- Рентабельность инвестиций в лазерную автоматизацию: окупаемость, устройства смены поддонов и системы загрузки — Как автоматизация позволяет ещё больше снизить почасовую стоимость.
- Финансирование волоконных лазеров: аренда оборудования в 2026 году или покупка — Структура ежемесячных платежей и порядок учета в соответствии со статьёй 179.